
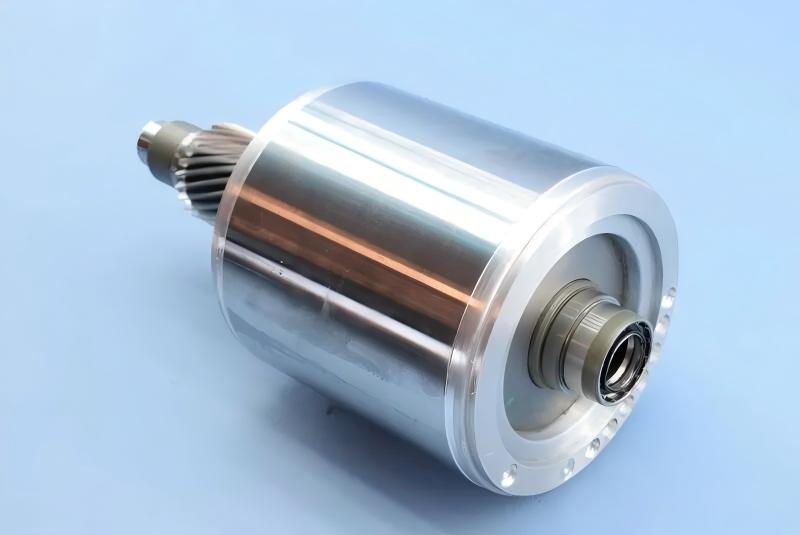
Quase todo motor de indução trifásico construído hoje carrega um rotor de alumínio fundido. A gaiola fundida, os anéis de curto-circuito, as aletas de resfriamento e os bossos de balanceamento são formados como uma peça única ao redor do pacote de lâminas, dando ao rotor baixa inércia, alta relação torque-peso e um custo de fabricação que rotores de barras de cobre não conseguem igualar. Para motores de tração de veículos elétricos, essa combinação tornou o rotor de alumínio fundido a escolha padrão.
Mas fundir alumínio ao redor de um núcleo de lâminas empilhadas não é simples. Aprisionamento de ar, porosidade por contração e barras quebradas arruínam rotores silenciosamente, e esses defeitos muitas vezes passam na inspeção visual. Este artigo cobre os cinco métodos de fundição e por que apenas dois dominam a produção, os parâmetros de material e processo que fundições experientes controlam, os controles de qualidade que realmente importam, e o que uma ilha automatizada de fundição de rotores deve fazer para manter esses parâmetros em volume.
Cinco métodos de fundição, e por que dois sobrevivem
A fundição de alumínio para rotores tem cinco métodos reconhecidos: fundição por vibração, por gravidade, centrífuga, sob pressão (injeção) e sob baixa pressão.
A fundição por vibração e por gravidade dão má alimentação ao anel inferior durante a solidificação, então porosidade por contração é comum e ambas raramente são usadas. A fundição sob baixa pressão produz excelentes rotores mas não foi amplamente adotada pelos principais fabricantes de motores.
Dois métodos carregam a indústria.
1. Fundição sob pressão. O alumínio fundido é injetado na cavidade do molde sob alta pressão e solidifica sob essa pressão. A pressão domina todo o ciclo. O núcleo do rotor pode ser fundido a frio, o tempo de ciclo é curto, e o processo se presta à mecanização e automação completas. A fraqueza é o aprisionamento de ar: o metal preenche a cavidade em alta velocidade, e se a ventilação do molde for insuficiente, o gás se dobra dentro da peça como porosidade.
2. Fundição centrífuga. O alumínio fundido é vertido em um molde rotativo, e a força centrífuga preenche a cavidade e governa a solidificação. A força ajuda a expelir gás e inclusões não metálicas (mais leves que o metal), fortalece a alimentação e refina a estrutura de grãos. O equipamento é mais simples que uma máquina de injeção, mas o vazamento envolve trabalho manual considerável, e a intensidade de trabalho é alta.
Para produção de rotores em volume, a fundição sob pressão vence em tempo de ciclo e capacidade de automação. É por isso que as ilhas modernas de fundição de rotores são construídas ao redor da máquina de câmara fria.
Fundição sob pressão: máquina, molde e parâmetros
A fundição sob pressão de rotores usa uma máquina de câmara fria, em configurações totalmente vertical, vertical ou horizontal. As especificações-chave são força de injeção, velocidade de injeção, força de fechamento, pressão específica de injeção e peso máximo de disparo de alumínio. O sistema de injeção é o componente crítico de qualidade: as máquinas de produção atuais usam majoritariamente injeção em três estágios.
O molde de injeção trata o pacote de lâminas do rotor como um inserto, e as ranhuras do núcleo formam parte da cavidade. O desenho do canal importa: máquinas horizontais e verticais usam tipicamente canal central através de canais para várias entradas internas colocadas no anel espesso para boa alimentação; as totalmente verticais costumam usar canal pela face das aletas. Como o tempo de preenchimento da cavidade é extremamente curto, o molde deve ter ventilação generosa para que o ar escape ordenadamente.
Como o alumínio fundido flui mal e as paredes da peça são espessas, a pressão específica deve ser alta enquanto a velocidade de preenchimento permanece deliberadamente baixa. Parâmetros típicos para rotores de motores pequenos: pressão específica de injeção de 29,4 a 39,2 MPa, velocidade de preenchimento de 15 a 25 m/s, temperatura de vazamento de 680 a 700 graus C, temperatura do molde de 180 a 200 graus C. Esses parâmetros interagem e são ajustados por moldagem de teste; com canal pela face das aletas, as perdas de pressão são menores e a pressão específica pode ser levemente reduzida.
Para fundição centrífuga, a temperatura do alumínio é mantida mais alta, de 720 a 780 graus C, a temperatura do molde de 450 a 550 graus C, e a velocidade da centrífuga é definida a partir da geometria do anel. Uma centrífuga de velocidade variável é preferível a uma de velocidade constante.
Requisitos de material: pureza é um problema de condutividade
A fundição de rotores usa lingote de alumínio refundido de primeiro grau, A1 99,5 ou A1 99,7 conforme GB 1196, com resistividade a 20 graus C de 0,027 a 0,030 ohm milímetro quadrado por metro e pureza não inferior a 99,5 por cento. Limites de impurezas para A1 99,5: ferro 0,3 por cento, silício 0,25 por cento, ferro mais silício 0,45 por cento, cobre 0,015 por cento, impurezas totais 0,5 por cento.
Após a fusão, o alumínio fundido pode exceder o limite de ferro do lingote mas deve ficar abaixo de 0,8 por cento de ferro e 1 por cento de impurezas totais, enquanto a resistividade deve ainda atender à especificação do lingote. A cada turno, a massa fundida do cadinho é amostrada e analisada antes da produção.
A prática de fusão importa tanto quanto a composição. Um cadinho de ferro fundido deve ser revestido com uma tinta protetora de alta temperatura antes do uso para prevenir captação de ferro na massa fundida. As entradas de canais e alimentadores devem ficar abaixo de 15 por cento da carga para proteger a pureza. A desgaseificação e remoção de escória são feitas com sais de cloreto como cloreto de sódio a 0,1 a 0,5 por cento do peso da massa fundida, para expelir gás e remover inclusões.
Os controles pré-fundição do pacote de lâminas são igualmente rigorosos: rebarbas dentro dos limites do desenho, sem óleo ou ferrugem nas lâminas, dentes lisos e planos. Rotores descartados podem ser refundidos uma vez; lâminas refundidas duas vezes não devem ser reutilizadas.
Controle de qualidade: os controles que decidem a vida do rotor
1. Tolerância de comprimento do núcleo: mais 2,0 mm para núcleos abaixo de 160 mm, mais 2,5 mm para núcleos mais longos. 2. A linha de inclinação no diâmetro externo do rotor deve ser reta, sem dobras visíveis, e as dimensões de inclinação devem atender ao desenho. 3. Rebarbas e rebarbas em anéis e aletas, e alumínio residual no diâmetro externo do núcleo, devem ser limpos completamente. Não deve haver alumínio preso entre lâminas nem dentro do furo do eixo. 4. Porosidade por contração no anel: no máximo três pontos, cada um abaixo de 3 mm de profundidade e abaixo de 5 mm de diâmetro. Anéis e aletas devem estar livres de trincas, dobras, inclusões e danos por impacto; juntas frias em aletas não podem exceder um quarto do comprimento da aleta, e o perfil faltante da aleta não pode exceder 3 mm. 5. Os bossos de balanceamento devem estar sem trincas; material faltante não pode exceder um quinto da altura do bosso, e no máximo um quarto dos bossos por extremidade pode ser afetado. 6. A concentricidade entre o diâmetro externo do anel e o diâmetro externo do núcleo deve atender ao grau de tolerância especificado. 7. Barras quebradas ou afinadas não são permitidas. Cada rotor é testado 100 por cento, tipicamente pelo método de comparação de oscilação de corrente, e a oscilação calculada não deve exceder 3 por cento. 8. Preenchimento insuficiente ou depressão nas aberturas de ranhura deve ficar dentro dos limites especificados. 9. A profundidade de riscos no diâmetro externo do rotor não pode exceder o sobremetal de acabamento.
Dois desses controles merecem ênfase. O teste de barras quebradas é elétrico, não visual: um rotor pode parecer perfeito e ainda carregar uma barra trincada. E o limite de 3 por cento de oscilação de corrente é o portão da indústria que separa um rotor expedível da sucata.
O que uma ilha moderna de fundição de rotores deve automatizar
Os parâmetros acima são alcançáveis à mão para poucos rotores por hora. Em volume de produção, exigem uma célula de máquina que os mantenha com consistência:
1. Manejo consistente da massa fundida. Um forno de manutenção mantém o alumínio em temperatura, e um soup feeder (concha automática) dosifica cada disparo para a máquina de injeção. A consistência do peso do disparo é a primeira defesa contra porosidade e preenchimento curto. 2. Controle de temperatura do molde. O molde deve ficar entre 180 e 200 graus C a cada ciclo. As ilhas de fundição integram controladores de temperatura de molde e lógica de pré-aquecimento para que os primeiros disparos de um turno não sejam sucata. 3. Manejo de núcleos. Pacotes de lâminas chegam como insertos. A célula deve carregar núcleos, verificar inclinação e orientação, e descarregar rotores acabados sem dobrar aletas nem riscar o diâmetro externo. 4. Rebarbação e separação. Canais e alimentadores são removidos na célula, com força de corte controlada para não danificar aletas e bossos de balanceamento. 5. Inspeção 100 por cento. O teste de barras quebradas e os controles dimensionais são integrados como estações na linha, não como amostragem em bancada de laboratório. Os dados são registrados por rotor: parâmetros de disparo, temperatura do molde e resultado do teste.
Uma célula que não atende a esses cinco é uma prensa com ajudantes, não uma ilha de fundição.
Perguntas a responder antes de especificar uma ilha de fundição
1. Faixa de diâmetro do rotor, comprimento do núcleo e altura do pacote, e quantos modelos de rotor compartilham a linha? 2. Grau de alumínio e especificação da massa fundida, e se a massa é fornecida por um forno de manutenção ou vários? 3. Método de fundição: pressão, centrífuga, ou ambos para famílias de rotores diferentes? 4. Tempo de ciclo alvo e produção por turno, e a taxa de sucata aceitável? 5. Quais controles devem ser registrados por rotor: parâmetros de disparo, temperatura do molde, teste de barras quebradas, dimensões? 6. Operações a jusante na mesma célula: rebarbação, prensagem de eixo, torneamento, balanceamento?
Perguntas frequentes
P: Por que a fundição sob pressão é preferida à centrífuga para rotores? R: Tempo de ciclo e automação. A fundição sob pressão preenche em milissegundos e se integra limpamente com conchas automáticas, robôs de extração e prensas de corte. A fundição centrífuga produz boa metalurgia mas depende de vazamento manual, o que limita rendimento e consistência.
P: Por que o conteúdo de ferro no alumínio do rotor importa? R: O ferro aumenta a resistividade e prejudica a eficiência do motor. O limite do lingote é 0,3 por cento, o limite da massa fundida 0,8 por cento, e a especificação de resistividade é a restrição vinculante. O revestimento protetor do cadinho existe em grande parte para prevenir a captação de ferro.
P: O que é o sistema de injeção em três estágios em uma máquina de fundição? R: Um perfil de disparo com fases de aproximação lenta, preenchimento rápido e intensificação. Para rotores, o estágio de preenchimento rápido domina o risco de porosidade porque o ar deve escapar pelas ventilações antes que o metal chegue.
P: Como as barras quebradas são detectadas? R: Pelo método de comparação de oscilação de corrente, um teste elétrico aplicado a cada rotor. Uma oscilação acima de 3 por cento indica uma barra quebrada ou afinada e o rotor é rejeitado, mesmo que pareça perfeito.
P: Qual temperatura de molde deve usar uma fundição de rotor? R: Tipicamente 180 a 200 graus C. Muito frio e o preenchimento é incompleto; muito quente e o tempo de ciclo e a porosidade por contração sofrem. É por isso que as ilhas de fundição incluem controle de temperatura de molde.
P: Um rotor descartado pode ser refundido? R: Uma vez, sim. Lâminas que passaram por duas refundições não devem ser reutilizadas, porque o estado das rebarbas e a geometria dos dentes se degradam.
Planejando uma linha de fundição de rotores ou atualizando uma existente? Projetamos ilhas de fundição de rotores turnkey: fusão e manutenção, dosagem soup feeder (concha automática), máquina de injeção, controle de temperatura de molde, robô de extração, rebarbação e estações de inspeção 100 por cento. Conte-nos sua faixa de rotores, tempo de ciclo alvo e tolerância de sucata, e proporemos uma configuração de ilha.
Capacidade relacionada: ilha de fundição de rotores em https://www.ldmotortech.com/en/products/die-casting Capacidade relacionada: linha de montagem de motores em https://www.ldmotortech.com/en/products/motor-assembly