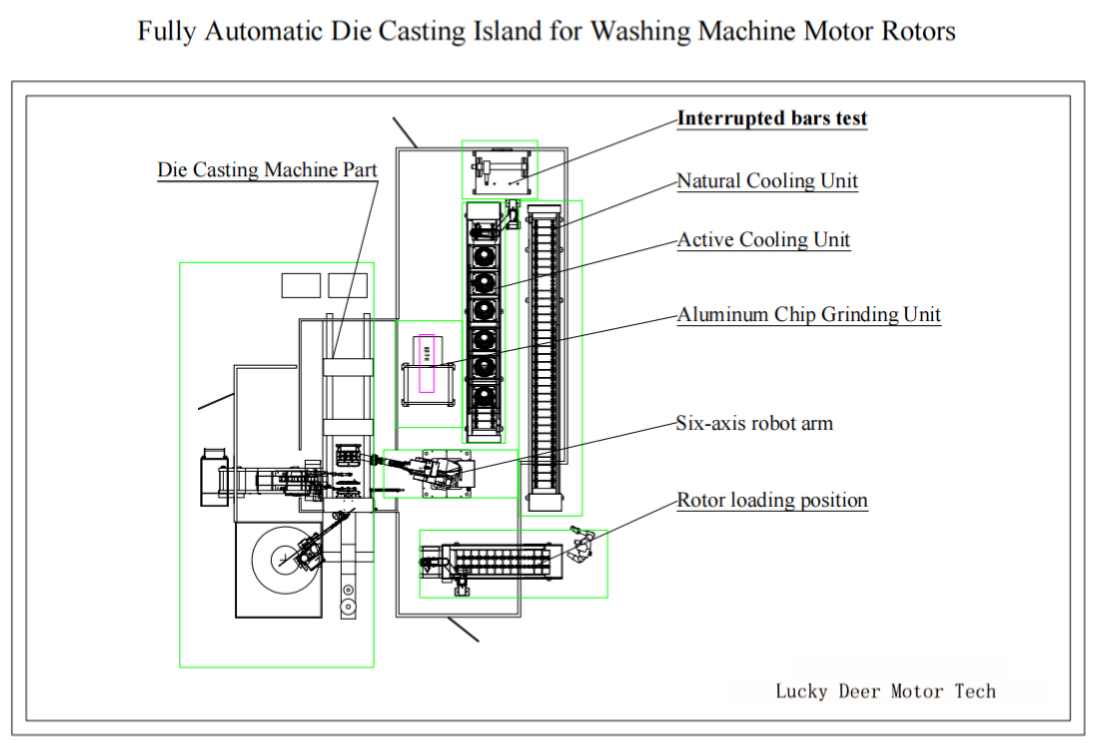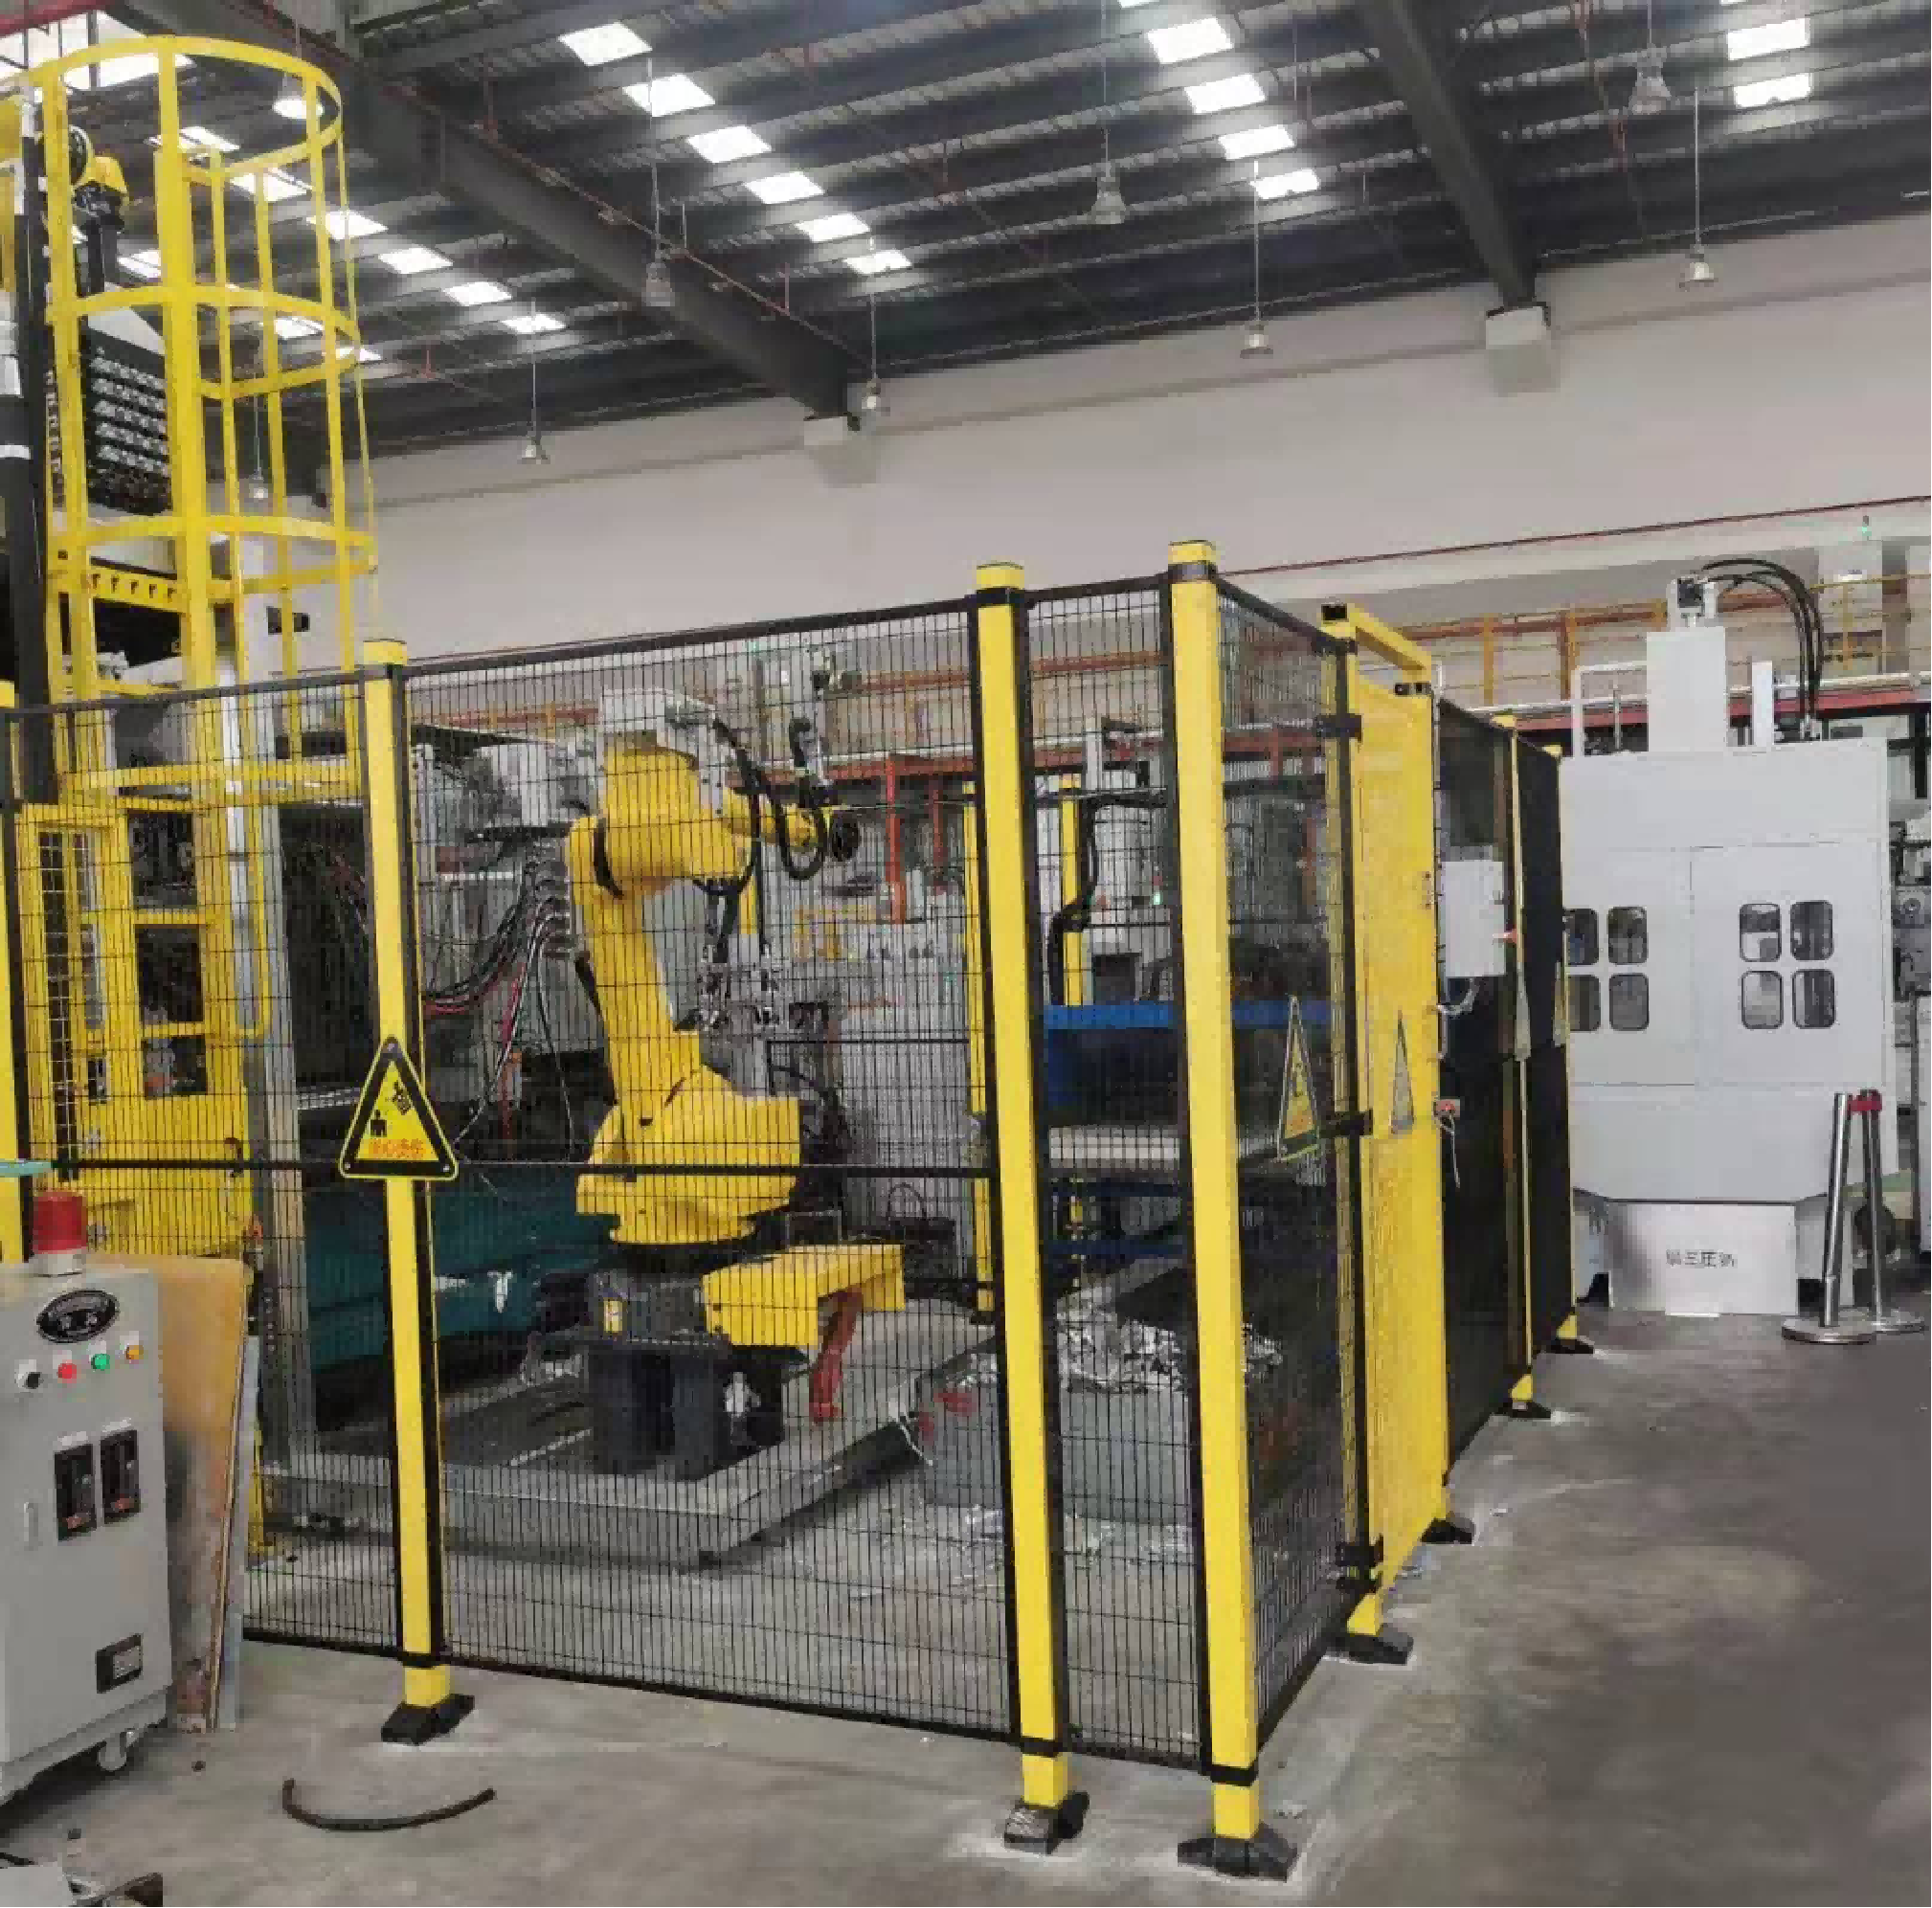
Pergunte a duas fábricas de motores o que é uma máquina de fundição de rotores e terá duas respostas. Uma descreve uma prensa. A outra descreve uma célula: uma estação de carregamento de pacotes de chapas, um robô de seis eixos, uma máquina de fundição com concha automática, uma estação de retificação, uma unidade de resfriamento e uma inspeção de barras rompidas, tudo em uma linha.
A resposta correta é a segunda. Uma ilha de fundição sob pressão de rotores é uma célula automatizada completa em que o pacote de chapas é carregado, fundido, extraído, acabado, resfriado, inspecionado e rastreado em um único fluxo contínuo. É também a etapa em que se forma a gaiola de esquilo do motor de indução, e onde defeitos ocultos são evitados ou criados. A maioria dos compradores começa comparando a tonelagem da prensa. Na prática, produção e qualidade da fundição dependem de quão bem equilibradas estão as estações ao redor da prensa.
Por que a fundição de rotores é feita como célula e não como máquina isolada
O rotor é fundido dentro de um pacote de chapas empilhado e com inclinação de ranhuras. O alumínio fundido precisa preencher em um a três segundos cada ranhura, ambos os anéis de extremidade e, com frequência, as pás da ventoinha. A margem é pequena. Quatro variáveis precisam permanecer estáveis ao mesmo tempo: temperatura e teor de gás do banho no forno, perfil de velocidade e pressão de injeção, temperatura do molde e respiro ou vácuo.
Um operador não consegue manter quatro variáveis estáveis ao longo de três turnos. Uma célula consegue, porque cada estação é uma ação mecânica fixa e repetível: o robô carrega o pacote sempre igual, o pulverizador aplica a mesma quantidade de desmoldante, a unidade de resfriamento leva o rotor à mesma temperatura antes da inspeção. A razão de ser dessas células é a estabilidade, não a economia de mão de obra.
Estação por estação em uma ilha de fundição de rotores
1. Carregamento do pacote. Os pacotes empilhados e inclinados chegam à célula por uma calha de carregamento ou um magazine. A estação orienta cada pacote e confirma presença e posição antes de o robô pegá-lo, evitando a causa mais comum de dano ao molde: um pacote mal assentado.
2. Pick and place. Um braço robótico de seis eixos com dispositivos dedicados carrega o molde e descarrega após a fundição, e ainda transfere o rotor entre as estações seguintes. É isso que transforma um conjunto de máquinas em um fluxo contínuo em vez de uma cadeia de passagens manuais.
3. A máquina de fundição e a concha automática. Após o fechamento, o alumínio fundido é dosado na câmara de injeção. O dosador é uma concha automática, conhecida em alguns mercados como soup feeder, que transfere um volume medido do forno de manutenção a cada ciclo. Só com volume constante se repetem o comportamento de enchimento e a formação dos anéis de extremidade.
4. Controle de temperatura do molde, pulverizador servo e dosagem de desmoldante. Entre disparos o molde é pulverizado e a temperatura é mantida em uma faixa estreita pelo controlador da célula. Molde frio demais provoca feches a frio e enchimentos incompletos; quente demais, aderência e ciclos mais longos. Um pulverizador servo aplica o desmoldante segundo um padrão controlado em vez de inundar a cavidade.
5. Retificação e polimento. Após a extração, o robô coloca o rotor na estação de retificação e polimento para tratamento superficial, removendo a marca do canal de alimentação e as rebarbas e deixando a peça no estado que a usinagem posterior e o balanceamento esperam.
6. Resfriamento a ar controlado. Os resultados de inspeção dependem da temperatura, por isso o rotor é levado a uma temperatura definida em uma unidade de resfriamento antes do ensaio. Resfriar até uma temperatura estável é o que torna significativa, e não aproximada, a inspeção elétrica seguinte.
7. Inspeção de barras rompidas. Esta estação verifica se o rotor resfriado tem barras rompidas ou preenchidas de forma incompleta. Uma barra rompida eleva a resistência do rotor, aumenta as perdas e reduz o torque, e não é visível de fora. A inspeção em linha de barras rompidas é a última barreira antes da aceitação e a verificação mais valiosa da célula.
8. Rastreabilidade. Ilhas modernas registram parâmetros de injeção, temperatura do molde e resultados de inspeção contra um número de série do rotor. Se um motor falha mais tarde em um ensaio de desempenho, esse registro permite voltar até o turno, o molde e a corrida de fundição que produziu o rotor.
O que define o tempo de ciclo e a produção horária
O ciclo da célula não é o ciclo de fundição. É o tempo da estação mais longa mais o tempo de manipulação do robô entre estações. Uma prensa que enche e solidifica em 20 segundos pode ficar em 45 segundos por causa da pulverização e da dosagem, ou em 60 por causa do resfriamento.
O cálculo é simples: divida 3600 pelo ciclo da célula em segundos para obter as peças teóricas por hora e aplique um fator de disponibilidade para trocas de molde, ajustes de pulverização e paradas planejadas. Um ciclo de 45 segundos dá 80 rotores por hora teóricos; com 85 por cento de disponibilidade, cerca de 68. Pergunte sempre ao fornecedor em qual número sua proposta se apoia: a diferença entre produção teórica e real é onde os prazos se perdem.
O que definir antes de pedir cotação
1. Faixa de rotores: diâmetro do pacote, comprimento de empilhamento, geometria das ranhuras, ângulo de inclinação e se pás ou recursos de balanceamento são fundidos em uma única operação. 2. Liga e nível de processo: fundição convencional de alumínio ou fundição assistida por vácuo para rotores de alta eficiência e de veículos elétricos com limites rígidos de porosidade. 3. Produção horária e modelo de turnos, incluindo se a célula precisa operar sem operador. 4. Nível de automação de cada estação, do carregamento manual até o carregamento, transferência e inspeção totalmente automáticos. 5. Requisitos de inspeção e dados: ensaio de barras rompidas, verificação de peso, inspeção visual dos anéis de extremidade, amostragem por raio X e se os resultados precisam ser gravados em um sistema de rastreabilidade. 6. Área, utilidades e exaustão de fumos disponíveis no local de instalação.
Quanto mais clara esta lista, mais precisa será a configuração da célula, e menor o risco de comprar capacidade que não se usa ou de descobrir um gargalo depois da instalação.
Perguntas frequentes
P: Qual é a diferença entre uma máquina de fundição e uma ilha de fundição? R: A máquina executa a fundição. A ilha é a célula completa ao redor dela: carregamento de pacotes, movimentação robotizada, dosagem, pulverização, acabamento, resfriamento, inspeção e rastreabilidade. Produção e consistência vêm da célula, não da prensa isolada.
P: O que é um soup feeder? R: É a concha automática que transfere um volume dosado de alumínio fundido do forno de manutenção para a câmara de injeção a cada ciclo. Volume constante é essencial para uma formação repetível da gaiola.
P: Por que é necessária a inspeção de barras rompidas se a peça parece sã? R: Os defeitos da gaiola são internos. Uma barra rompida ou incompleta não se vê de fora, mas eleva a resistência do rotor e reduz a eficiência do motor. O ensaio elétrico de barras rompidas detecta isso de forma não destrutiva em cada rotor.
P: Quanta área ocupa uma ilha de fundição de rotores? R: Depende do número de estações e do método de resfriamento. Uma célula compacta para rotores de eletrodomésticos cabe em um espaço reduzido, enquanto uma célula grande para rotores industriais com resfriamento estendido e inspeção completa exige bem mais. O fornecedor deve fornecer um layout com a proposta.
P: Uma ilha pode produzir vários modelos de rotor? R: Sim, se a faixa for definida de antemão. A troca é resolvida com chamada de programa, troca de dispositivo e troca de molde, de modo que a célula cobre uma família de rotores, não apenas um código.
Planejando um projeto de fundição de rotores? Construímos ilhas de fundição de rotores turnkey, do carregamento de pacotes e da movimentação robotizada até o resfriamento, a inspeção de barras rompidas e a rastreabilidade. Informe sua faixa de rotores, a liga e a produção horária alvo, e proporemos uma configuração de célula.
Capacidade relacionada: ilha de fundição sob pressão de rotores em https://www.ldmotortech.com/pt-br/products/die-casting Capacidade relacionada: automação de montagem de motores em https://www.ldmotortech.com/pt-br/products/motor-assembly