
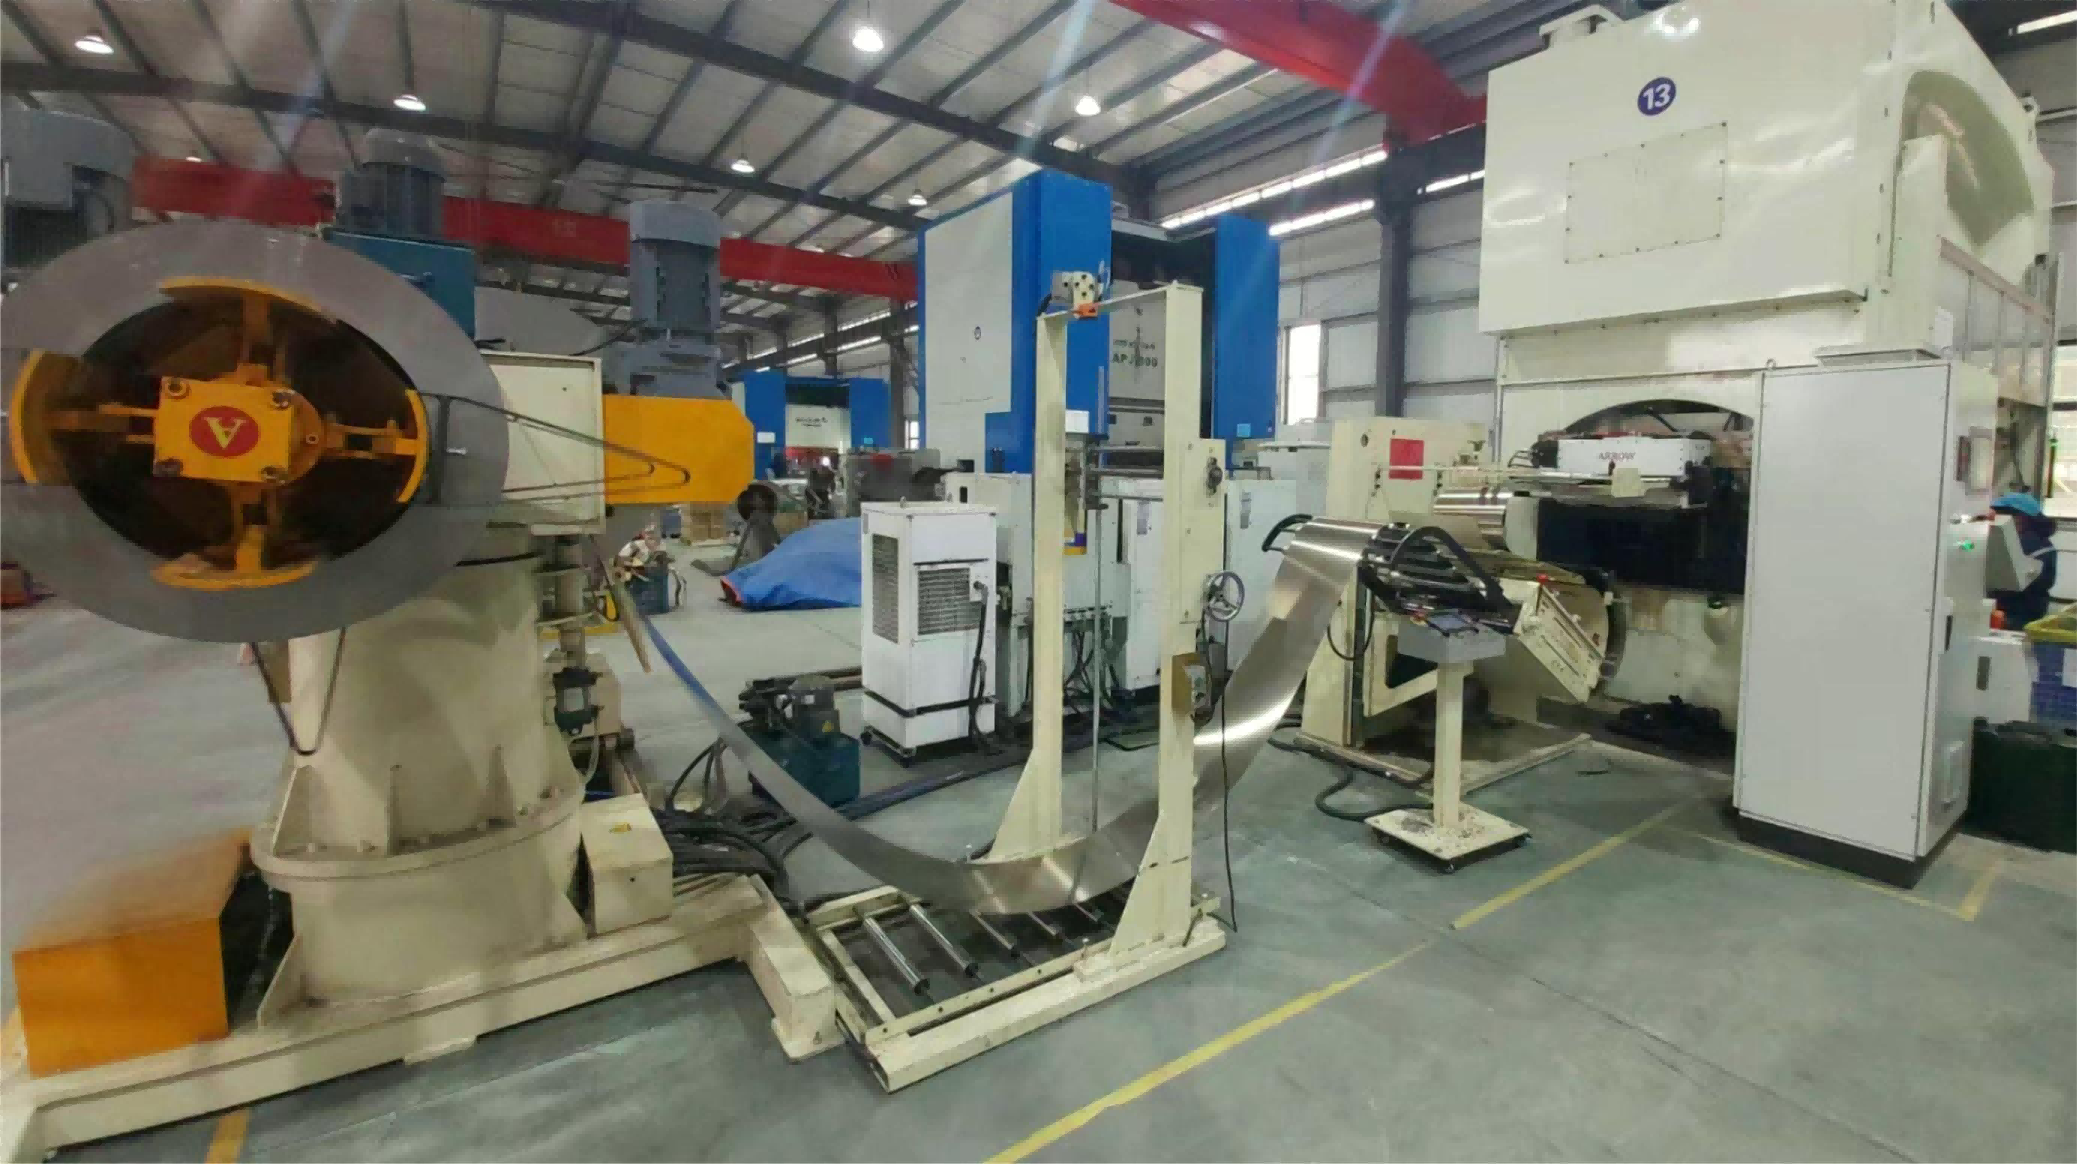
BODY: Todo motor elétrico começa com aço fino. Antes de existirem enrolamentos, eixos ou carcaças, centenas de lâminas de precisão precisam ser estampadas a partir de aço elétrico — e para a produção de motores em alto volume, a estampagem com molde progressivo é o processo que torna isso econômico. Este guia cobre o fluxo completo: da preparação da bobina aos núcleos de motor empilhados, enrolados e inspecionados.
Por que existem as lâminas
Um núcleo de ferro maciço geraria enormes correntes parasitas, desperdiçando energia em calor. As lâminas — chapas finas isoladas entre si e empilhadas — interrompem essas correntes. É essa única decisão de projeto que torna a fabricação de motores inseparável da estampagem de precisão de chapas.
O processo de estampagem progressiva, passo a passo
Passo 1. Preparação da bobina e alimentação.
A linha começa com uma bobina de aço silício de grão não orientado. Um desbobinador e um sistema de alimentação servo de alta velocidade avançam a tira para dentro da prensa com precisão de posicionamento medida em centésimos de milímetro. A velocidade de alimentação, e não a da prensa, costuma ser o teto da cadência da linha — por isso vale especificar com cuidado a alimentação servo com nivelamento multi-rolo.
Passo 2. Progressão no molde.
A tira atravessa um molde progressivo de múltiplas estações. A cada curso da prensa, os pilotos alinham a tira em furos de referência pré-puncionados, as estações perfuram progressivamente as ranhuras, contornam os perfis interno e externo e formam as linguetas de intertravamento, e a estação final corta a lâmina pronta. Um único molde pode ter de 10 a 20 estações. As linguetas de intertravamento formadas no molde empilham as lâminas automaticamente conforme caem — é assim que o empilhamento se torna "grátis".
Passo 3. Lubrificação e controle de rebarbas.
A lubrificação por névoa de precisão aplica um filme finíssimo de lubrificante — o bastante para prolongar a vida do molde e reduzir rebarbas, e pouco o bastante para não contaminar o revestimento isolante da lâmina. A altura da rebarba é uma métrica de qualidade de destaque: rebarbas excessivas podem furar o isolamento entre chapas após o empilhamento, criando curtos interlaminares e elevando as perdas no núcleo.
Passo 4. Empilhamento, soldagem e curling.
Dependendo do produto, os pacotes intertravados se acumulam no molde até uma altura programada, os núcleos soldados passam por estações automáticas de corte e solda por costura ou a laser, e os núcleos de estator de certas famílias de motores seguem para o processo de curling — a tira laminada com ranhuras é enrolada até sua forma circular final, um processo especializado usado em motores de alta eficiência e de rotor externo.
Passo 5. Prensagem e inspeção.
Os núcleos de rotor e estator prontos passam por inspeção de prensagem para verificar altura do pacote, diâmetros externo e interno e integridade interlaminar. Para núcleos de rotor destinados à fundição sob pressão, as verificações dimensionais alimentam diretamente a célula de fundição a jusante.
Métricas-chave de qualidade na estampagem de lâminas
1. Altura da rebarba — controla curtos interlaminares e perdas no núcleo. 2. Precisão do passo das ranhuras — afeta o encaixe do enrolamento e o torque de cogging. 3. Consistência da altura do pacote — determina a variação de desempenho entre motores. 4. Integridade do revestimento — determina a resistência de isolamento do núcleo pronto. 5. Taxa de refugo — o material é o custo dominante na produção de lâminas.
O aço elétrico representa uma parcela significativa da lista de materiais de um motor. Uma linha de estampagem que mantém tolerâncias estreitas mantém o refugo — e o custo por motor — baixos.
Velocidade ou precisão? Você precisa das duas
Prensas de alta velocidade para lâminas operam de cerca de 200 a mais de 800 cursos por minuto. As decisões de equipamento que protegem a qualidade nessas velocidades são discretas, mas decisivas:
1. Alimentação servo com correção de posição em malha fechada. 2. Sensores no molde que detectam alimentação incorreta ou retorno de aparas. 3. Sistemas hidráulicos de nivelamento no molde que mantêm a planeidade ao longo de toda a produção. 4. Posicionamento rotativo servoacionado para orientação consistente das lâminas. 5. Dosagem automática de lubrificante.
Automatizando a célula de estampagem completa
Um sistema moderno de automação para estampagem de núcleos de motor integra preparação da tira, alimentação, lubrificação, nivelamento, prensagem, inspeção e curling do estator em um fluxo contínuo. Comparadas a prensas isoladas e manuseio manual, as células integradas entregam maior produção efetiva com menos tempo ocioso entre bobinas e pacotes, dados de qualidade rastreáveis por lote, menor exposição da equipe às operações de prensa e alimentação consistente das linhas a jusante de fundição de rotores e montagem de motores.
Perguntas frequentes
P: Que velocidade a estampagem progressiva alcança para lâminas de motor? R: Linhas de produção operam comumente entre 300 e 600 cursos por minuto conforme o tamanho da lâmina, a espessura do material e a complexidade do molde; linhas especializadas ultrapassam 800 cursos por minuto.
P: Qual espessura de aço é usada em lâminas de motor? R: Tipicamente 0,2 a 0,5 mm na maioria das famílias de motores. Lâminas mais finas reduzem as perdas, mas aumentam a dificuldade de estampagem e o número de chapas por pacote.
P: Uma linha pode produzir lâminas de rotor e de estator? R: Sim, com setups de troca rápida de molde. O tempo de troca é uma especificação-chave para fábricas com vários modelos de motor.
P: O que é curling do núcleo do estator? R: Um processo de conformação em que uma tira laminada é enrolada em um núcleo de estator cilíndrico — usado em certos projetos de alta eficiência e rotor externo, e disponível como estação integrada da linha de estampagem.
Planejando um projeto de estampagem de lâminas? Conheça nossos sistemas de automação para estampagem de núcleos de motor — da alimentação servo e lubrificação por névoa ao posicionamento rotativo, nivelamento no molde, inspeção de prensagem e curling de estator. Envie seu desenho de lâmina e volume alvo para receber uma proposta de processo.
Página de produto: https://www.ldmotortech.com/pt-br/products/stamping Leitura relacionada: células de fundição de rotores em https://www.ldmotortech.com/pt-br/products/die-casting e linhas de montagem de motores em https://www.ldmotortech.com/pt-br/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly