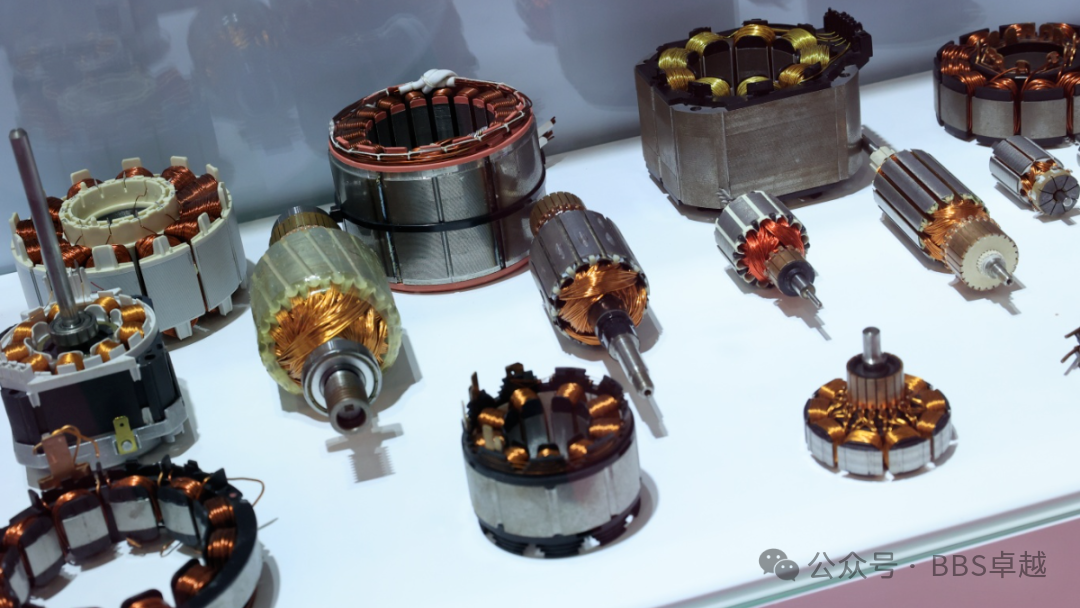
Todo motor elétrico começa no estator. É a parte fixa que carrega os enrolamentos de cobre e cria o campo magnético giratório, e em grande medida define a eficiência, o nível de ruído e a vida útil do motor. Para fábricas de motores, a qualidade do estator é também uma questão de produção: os processos por trás dela, da estampagem de chapas ao ensaio final, determinam a consistência de cada motor.
Este artigo percorre as cinco etapas principais da fabricação de estatores e explica onde a automação faz a maior diferença.
Etapa 1. Estampagem e empilhamento do núcleo
O núcleo do estator é construído com chapas finas de aço elétrico, normalmente de 0,2 a 0,65 mm. Matrizes progressivas de alta velocidade estampam as ranhuras e o contorno externo, e as chapas são empilhadas e travadas por encaixe, solda ou colagem. O controle de rebarba é crítico: rebarba excessiva curto-circuita as chapas e aumenta as perdas no ferro. Fábricas sem estampagem própria compram pacotes de núcleo prontos de um fornecedor de estampagem de chapas para motores.
Etapa 2. Isolamento e preparação das ranhuras
Antes de o cobre entrar no núcleo, cada ranhura deve ser isolada. Forros de ranhura, isolamento entre fases e cunhas mantêm o enrolamento afastado do núcleo aterrado. Em linhas automatizadas, essa etapa é feita por máquinas inseridoras de papel com verificação em linha de isolamento ausente ou desalinhado, porque um defeito de isolamento descoberto depois normalmente significa sucatear o estator inteiro.
Etapa 3. Bobinagem: agulha, volante e hairpin
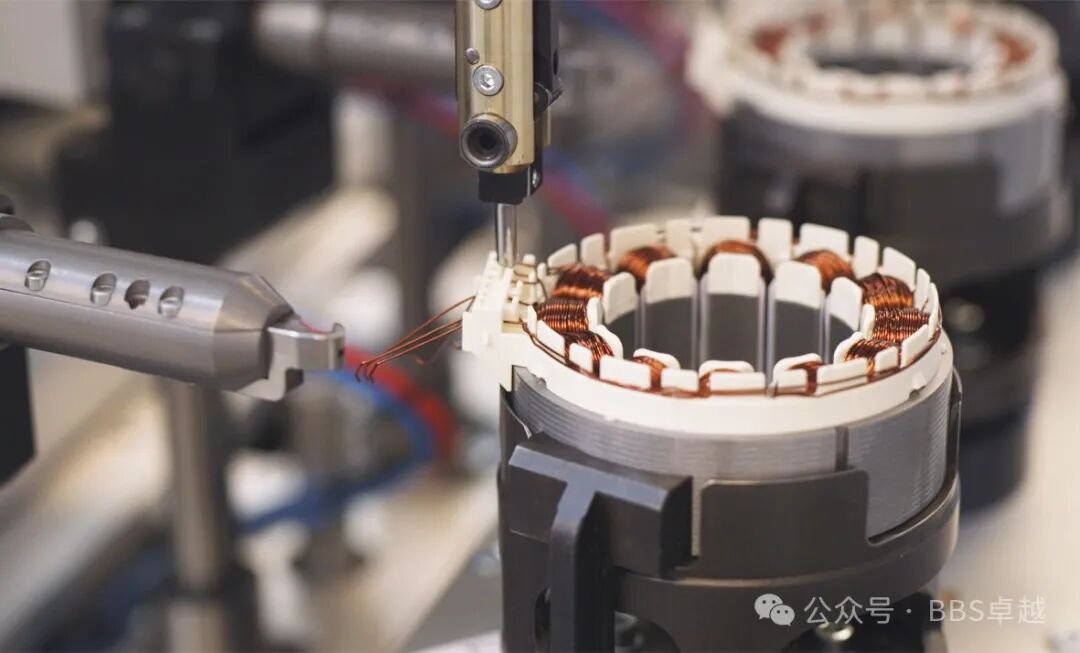
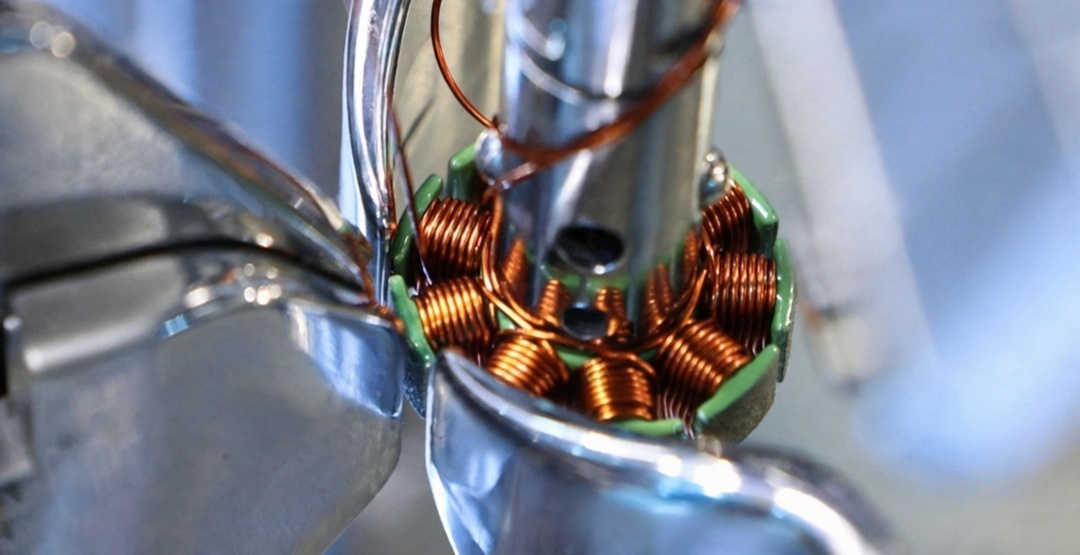
A bobinagem é o coração da produção de estatores. Três métodos dominam hoje:
1. Bobinagem por agulha. Um bico percorre a ranhura e deposita fio redondo diretamente nela. É o padrão para estatores BLDC de motores de drones, ferramentas elétricas e eletrodomésticos, e as agulhadeiras modernas alcançam altos fatores de preenchimento com excelente repetibilidade. 2. Bobinagem por volante. O fio é enrolado nos polos por fora. Adequada para motores de rotor externo e estatores pequenos com polos acessíveis. 3. Inserção hairpin. Barras chatas de cobre pré-formadas são inseridas, torcidas e soldadas. É o processo dominante em motores de tração de veículos elétricos e cada vez mais em motores DD de acionamento direto de máquinas de lavar, onde o alto preenchimento de ranhura e as cabeceiras curtas melhoram a eficiência e a densidade de torque.
A escolha certa depende da geometria da ranhura, do diâmetro do fio e do volume. Fábricas com grande variedade costumam combinar dois processos na mesma linha.
Etapa 4. Ligação, amarração e impregnação
Depois da bobinagem, as bobinas são ligadas aos cabos de saída ou ao barramento, as cabeceiras são amarradas ou conformadas, e o estator é impregnado com resina ou verniz para fixar as bobinas, melhorar a transferência de calor e bloquear a umidade. Trickle, imersão e impregnação a vácuo e pressão são as opções comuns, escolhidas conforme a classe de isolamento e o custo-alvo.
Etapa 5. Ensaios de fim de linha
Nenhum estator deve sair da linha sem ensaio. A sequência padrão cobre ensaio de impulso para detectar curtos entre espiras, ensaio de alta tensão para a rigidez dielétrica, e medição de resistência e indutância, com verificação de descarga parcial adicionada para motores de tensão mais alta. Estações de ensaio automáticas registram cada resultado contra o número de série do estator, exatamente o que clientes automotivos e de linha branca pedem em auditorias.
Quando uma linha totalmente automática se paga?
Como regra prática, quando a produção passa de aproximadamente 500 a 800 estatores por turno, ou quando o takt precisa ficar abaixo de 60 segundos, a automação deixa de ser opcional. Uma linha moderna de estatores integra manuseio de núcleos, isolamento, bobinagem, ligação, impregnação e ensaios com transferência robótica e rastreabilidade completa, e troca entre variantes em minutos.
Perguntas frequentes
P: Qual a diferença entre bobinagem por agulha e hairpin? R: A bobinagem por agulha deposita fio redondo diretamente nas ranhuras e serve para a maioria dos estatores BLDC e de eletrodomésticos. O hairpin usa barras chatas pré-formadas inseridas e soldadas, alcançando maior preenchimento de ranhura em motores EV e DD de acionamento direto.
P: Qual a espessura das chapas de estator? R: Espessuras comuns são 0,5, 0,35, 0,27 e 0,2 mm. Chapas mais finas reduzem as perdas por correntes parasitas, mas custam mais e exigem matrizes mais precisas.
P: Uma linha pode produzir modelos diferentes de estator? R: Sim. Linhas flexíveis usam ferramental de troca rápida e programas baseados em receitas, então a troca de variante leva minutos.
P: Quais ensaios o estator precisa antes da montagem do motor? R: No mínimo: impulso, alta tensão e resistência. Motores de tração e de alta eficiência geralmente adicionam descarga parcial e verificações extras de isolamento.
P: Como escolher entre produção semiautomática e totalmente automática? R: Olhe volume, takt e custo de mão de obra. Abaixo de algumas centenas de estatores por turno, células semiautomáticas costumam ser mais econômicas; acima disso, uma linha de montagem de motores turnkey se paga pelo ganho de produtividade e pela qualidade estável.
Está planejando uma nova linha de estatores ou modernizando uma existente? Projetamos e construímos linhas de montagem de motores turnkey cobrindo manuseio de núcleos, isolamento, bobinagem, impregnação e ensaios finais. Envie-nos o desenho do estator, o takt-alvo e o layout da planta, e proporemos uma configuração.
Página do produto: https://www.ldmotortech.com/pt-br/products/motor-assembly