
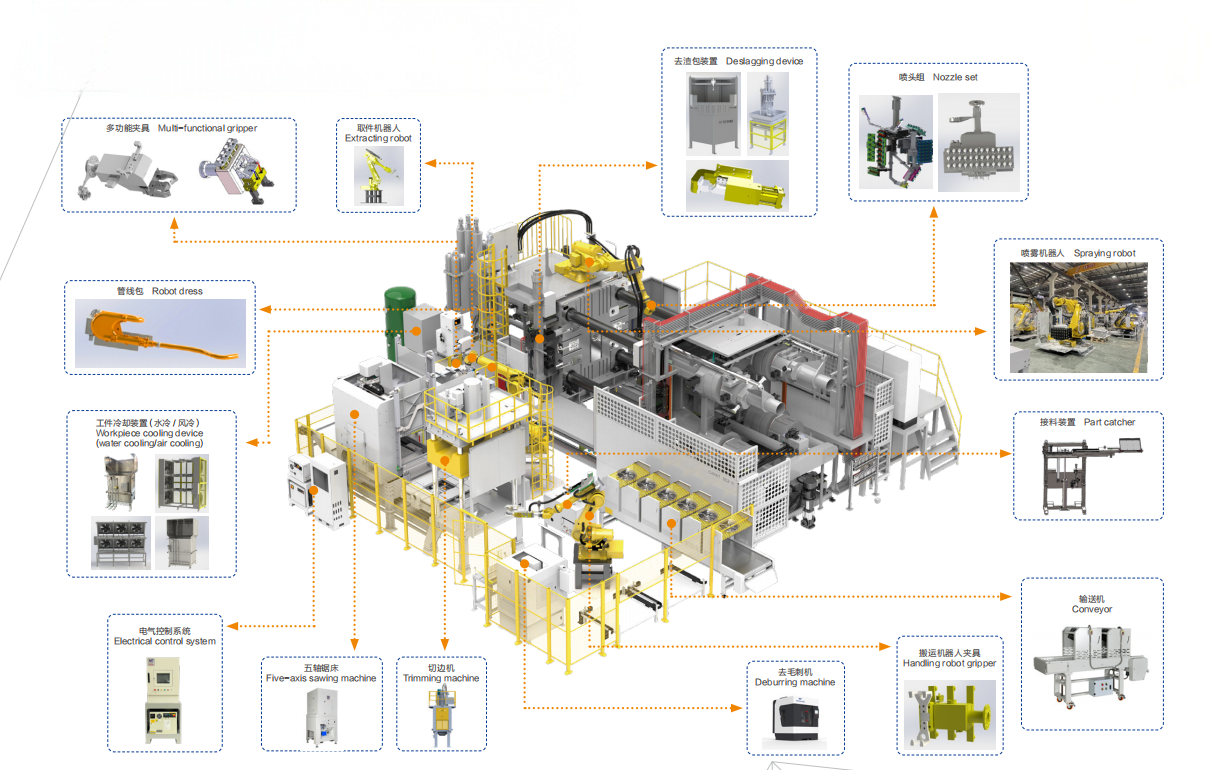
O rotor é o coração girante de um motor de indução. Na maioria dos projetos de gaiola, a gaiola condutora não é montada a partir de barras separadas. Ela se forma em um único disparo pela fundição de alumínio sob alta pressão diretamente dentro do pacote laminado do rotor, criando barras, anéis e muitas vezes as pás do ventilador em um só ciclo.
Essa simplicidade engana. A fundição de rotores é uma das etapas mais sensíveis à qualidade na fabricação de motores, porque os defeitos que ela cria ficam escondidos dentro do núcleo e reduzem diretamente a eficiência. Este artigo explica como o processo funciona, quais defeitos importam e o que uma moderna célula de fundição faz para controlá-los.
Como funciona a fundição do rotor
Um ciclo de produção segue uma sequência repetível:
1. Preparação do núcleo. As chapas do rotor são empilhadas com ângulo de ranhura inclinada e prensadas em um cartucho ou diretamente no molde. A inclinação reduz o torque de detenção e o ruído do motor pronto. 2. Pré-aquecimento. O pacote é pré-aquecido, tipicamente a 300 a 450 graus C, para que o alumínio fundido não congele prematuramente nas ranhuras finas. 3. Injeção. Alumínio fundido, mantido a cerca de 660 a 720 graus C, é injetado sob alta pressão e enche todas as ranhuras, os dois anéis e eventuais pás ou recursos de balanceamento em um a três segundos. 4. Solidificação e extração. O molde abre, a peça é extraída e o ciclo se repete. Células modernas operam continuamente com robôs de extração. 5. Acabamento. O massote é rebarbado, o eixo é prensado e o rotor é usinado às dimensões finais antes do balanceamento.
Os defeitos que matam a eficiência em silêncio
Como a gaiola fica escondida dentro do núcleo, os defeitos de fundição são invisíveis até a inspeção. Quatro importam mais:
1. Porosidade. Gás aprisionado ou retração deixam vazios nas barras e anéis. Uma barra porosa conduz menos corrente, o rotor gera menos torque e esquenta mais. 2. Barras quebradas ou trincadas. Solidificação desigual ou esforço de extração podem quebrar uma barra por completo. O motor continua girando, mas com maior escorregamento, mais vibração e eficiência visivelmente menor. 3. Soldas a frio e enchimento incompleto. Se o metal começa a congelar antes de preencher a cavidade, a barra fica parcialmente formada, normalmente perto dos anéis. 4. Chapas curtocircuitadas pelo alumínio. Pressão excessiva pode forçar alumínio entre as chapas, elevando as perdas no ferro.
Cada um desses defeitos se traduz diretamente em perdas. Um rotor com vazios de fundição pode custar um a dois pontos percentuais de eficiência, muitas vezes exatamente a diferença entre atingir ou perder uma meta IE3.
A janela de processo que os previne
Fundição estável de rotores se resume a controlar quatro variáveis em conjunto: temperatura do banho e teor de hidrogênio no forno, perfil de velocidade e pressão de injeção, temperatura do molde, e ventilação ou vácuo. Desgaseificação e fluxo mantêm o hidrogênio dissolvido baixo. Um perfil controlado de injeção lenta e rápida enche as ranhuras sem aprisionar ar. A assistência a vácuo é cada vez mais padrão em rotores de veículos elétricos e de alta eficiência, onde os limites de porosidade são os mais rígidos.
O que inclui uma célula de fundição de rotores
Uma célula moderna é uma unidade automatizada completa, não uma prensa solta. A configuração típica combina forno de espera com desgaseificação e dosagem automática, a máquina de fundição sob pressão, um robô de extração com monitoramento do molde, uma prensa de rebarbação e inspeção em linha como checagem de peso, visão dos anéis ou amostragem por raio X, com cada rotor rastreado por número de série. A automação aqui não é só economia de mão de obra: mantém a janela de processo estável turno após turno, e é isso que realmente protege a eficiência.
Perguntas frequentes
P: Por que o alumínio é usado na fundição de rotores? R: O alumínio combina boa condutividade, baixa densidade e excelente fundibilidade. Gaiolas de cobre conduzem melhor mas são muito mais difíceis de fundir, então o cobre fica reservado a projetos premium de alta eficiência.
P: Dá para detectar defeitos sem cortar o rotor? R: Sim. Checagem de peso, teste de resistência elétrica da gaiola, visão dos anéis e amostragem por raio X detectam defeitos sem destruição. O teste de resistência em linha é a verificação de 100 por cento mais comum.
P: Qual tonelagem é necessária para fundir rotores? R: Depende do diâmetro do rotor e da área projetada. Rotores pequenos de linha branca rodam em máquinas compactas; grandes rotores industriais podem exigir prensas de várias centenas de toneladas.
P: Como a inclinação afeta o processo de fundição? R: As ranhuras inclinadas dificultam um pouco o enchimento porque o fluxo de metal segue uma espiral, por isso o pré-aquecimento e o controle do perfil de injeção são críticos em rotores com inclinação.
P: Quando automatizar uma linha de rotores? R: Quando o volume justifica operação contínua, quando os limites de porosidade são rígidos ou quando os clientes exigem rastreabilidade. Para motores EV e de eficiência premium, uma célula de fundição totalmente automatizada é praticamente o requisito de entrada.
Está planejando a produção de rotores para um novo programa de motores? Construímos células de fundição de rotores turnkey cobrindo fusão e dosagem, fundição, extração, rebarbação, inspeção e rastreabilidade. Compartilhe o desenho do rotor e o volume anual, e dimensionaremos a célula para você.
Página do produto: https://www.ldmotortech.com/pt-br/products/die-casting