
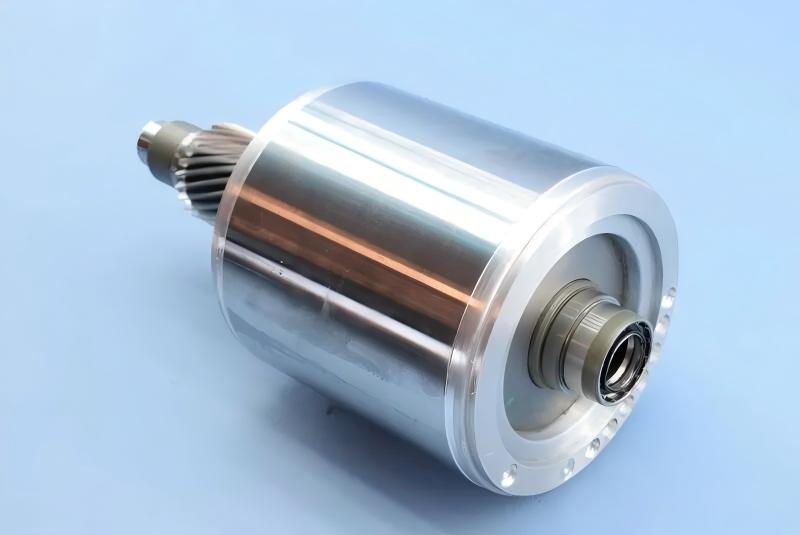
Bugun uretilen hemen her uc fazli asenkron motor bir dokme aluminyum rotor tasir. Dokum kafes, kisa devre halkalari, sogutma kanatciklari ve dengeleme bosslari, laminasyon paketi etrafinda tek parca olarak sekillenir; rotoru dusuk atalet, yuksek tork-agirlik orani ve bakir cubuklu rotorlarin esleyemeyecegi dusuk bir uretim maliyetiyle donatir. Elektrikli arac cekis motorlari icin bu kombinasyon dokme aluminyum rotoru varsayilan secim haline getirmistir.
Ancak istiflenmis celik cekirdek etrafina aluminyum dokmek basit degildir. Hava hapsi, cekinti gozenekliligi ve kirilan cubuklar rotorlari sessizce mahveder ve bu kusurlar cogu zaman gorsel denetimi gecer. Bu makale bes dokum yontemini ve neden sadece ikisinin uretimi domine ettigini, deneyimli dokumhanelerin kontrol ettigi malzeme ve proses parametrelerini, gercekten onemli kalite kontrollerini ve otomatik bir rotor dokum adasinin bu parametreleri hacimde tutmak icin neler yapmasi gerektigini kapsar.
Bes dokum yontemi ve neden ikisi ayakta kalir
Rotor aluminyum dokumunun bes taninmis yontemi vardir: titresim dokum, yer cekimi dokum, santrifuj dokum, basinc dokum (enjeksiyon) ve dusuk basinc dokum.
Titresim ve yer cekimi dokum, katilasma sirasinda alt kisa devre halkasina yetersiz besleme verir; bu yuzden cekinti gozenekliligi yaygindir ve ikisi de nadiren kullanilir. Dusuk basinc dokum mukemmel rotorlar uretir ancak ana motor ureticileri tarafindan yaygin benimsenmemistir.
Endustriyi tasiyan iki yontemdir.
1. Basinc dokum. Erimis aluminyum yuksek basinc altinda kalip bosluguna enjekte edilir ve bu basinc altinda katilasir. Basinc tum cevrimi domine eder. Rotor cekirdegi soguk durumda dokulebilir, cevrim suresi kisadir ve proses tam mekanizasyon ve otomasyona elverislidir. Zayifligi hava hapsedilmesidir: metal boslugu yuksek hizda doldurur ve kalip havalandirmasi yetersizse gaz parcaya gozeneklilik olarak katlanir.
2. Santrifuj dokum. Erimis aluminyum donen bir kaliba dokulur ve merkezkac kuvveti boslugu doldurur ve katilasmayi yonetir. Kuvvet, gaz ve metalik olmayan inkluzyonlarin (metalin uzerinde hafif) atilmasina yardimci olur, beslemeyi guclendirir ve tanecik yapisini inceler. Ekipman bir enjeksiyon makinesinden daha basittir, ancak dokum onemli el isciligi icerir ve is yogunlugu yuksektir.
Hacimli rotor uretiminde basinc dokum, cevrim suresi ve otomasyon kabiliyetiyle kazanir. Modern rotor dokum adalarinin soguk hazneli makine etrafinda kurulmasinin nedeni budur.
Basinc dokum: makine, kalip ve parametreler
Rotor basinc dokumu soguk hazneli makine kullanir; tamamen dikey, dikey veya yatay konfigurasyonlarda. Anahtar degerler enjeksiyon kuvveti, enjeksiyon hizi, kenetlenme kuvveti, spesifik enjeksiyon basinci ve maksimum aluminyum atis agirligiidir. Enjeksiyon sistemi kalite açısından kritik bilesendir: bugunku uretim makineleri cogunlukla uc asamali enjeksiyon kullanir.
Dokum kalibi rotor laminasyon paketini bir insert olarak ele alir ve cekirdek kanallari boslugun bir parcasini olusturur. Besleme tasarimi onemlidir: yatay ve dikey makineler tipik olarak kalin halkada iyi besleme icin birkac ic agiza giden merkez besleme kullanir; tamamen dikey makineler genellikle kanatci yuzu beslemesi kullanir. Bosluk dolum suresi asiri kisa oldugundan kalip, havanin duzenli kacmasini saglayan cömert havalandirma tasimalidir.
Erimis aluminyum kotu aktigi ve parca duvarlari kalin oldugu icin spesifik basinc yuksek, dolum hizi ise kasitli olarak dusuk tutulmalidir. Kucuk motor rotorlari icin tipik parametreler: spesifik enjeksiyon basinci 29,4 ila 39,2 MPa, dolum hizi 15 ila 25 m/s, dokum sicakligi 680 ila 700 derece C, kalip sicakligi 180 ila 200 derece C. Bu parametreler etkilesir ve deneme kalibi ile ayarlanir; kanatci yuzu beslemesinde basinc kayiplari dusuktur ve spesifik basinc biraz azaltilabilir.
Santrifuj dokum icin aluminyum sicakligi daha yuksek tutulur, 720 ila 780 derece C, kalip sicakligi 450 ila 550 derece C ve santrifuj hizi halkanin geometrisinden belirlenir. Sabit hizli yerine degisken hizli santrifuj tercih edilir.
Malzeme gereksinimleri: saflik bir iletkenlik sorunudur
Rotor dokumu birinci sinif yeniden ergitilmis aluminyum külce kullanir, A1 99,5 veya A1 99,7 GB 1196 uyarinca, 20 derece C'de ozdirenci 0,027 ila 0,030 ohm milimetre kare bolum metre ve safligi en az yuzde 99,5. A1 99,5 icin safizlik limitleri: demir yuzde 0,3, silisyum yuzde 0,25, demir arti silisyum yuzde 0,45, bakir yuzde 0,015, toplam safizliklar yuzde 0,5.
Ergimeden sonra erimis aluminyum külce demir limitini asabilir ancak demir yuzde 0,8 ve toplam safizliklar yuzde 1 altinda kalmali, ozdirenc ise hala külce spesifikasyonunu karsilamalidir. Her vardiyada uretim oncesi pota eriyigi orneklenir ve analiz edilir.
Ergitme pratigi kompozisyon kadar onemlidir. Dokme demir pota kullanilmadan once eriyige demir kapmayi onlemek icin yuksek sicaklik koruyucu boyayla kaplanmalidir. Besleme ve yolluk geri donusleri sarjin yuzde 15'ini asmamalidir. Gaz giderme ve curuf temizleme, eriyik agirliginin yuzde 0,1 ila 0,5'i kadar sodyum klorur gibi klorur tuzlariyla yapilir; gaz atilir ve inkluzyonlar uzaklastirilir.
Laminasyon paketinin dokum oncesi kontrolleri esit derecede sikidir: capaklar cizim limitleri icinde, laminasyonlarda yag veya pas yok, disler duz ve pürüzsüz. Hurda rotorlar bir kez yeniden ergitilebilir; iki kez ergitilmis laminasyonlar yeniden kullanilmamalidir.
Kalite kontrol: rotor omrunu belirleyen kontroller
1. Cekirdek uzunluk toleransi: 160 mm alti cekirdekler icin arti 2,0 mm, daha uzun cekirdekler icin arti 2,5 mm. 2. Rotor dis capindaki egim cizgisi duz olmali, gorunur bukulme olmamali ve egim boyutlari cizime uymalidir. 3. Halka ve kanatciklardaki capak ve seritler ile cekirdek dis capindaki artik aluminyum tamamen temizlenmelidir. Laminasyonlar arasinda veya mil deliginin icinde aluminyum sikismamalidir. 4. Halka cekinti gozenekliligi: en fazla uc nokta, her biri 3 mm derinlikten ve 5 mm captan kucuk. Halkalar ve kanatciklar catlak, bukulme, inkluzyon ve darbe hasarindan ari olmali; kanatciklardaki soguk birlesme kanatcik uzunlugunun dortte birini, eksik kanat profili 3 mm'yi asamaz. 5. Denge bosslari catlaksiz olmali; eksik malzeme boss yuksekliginin beste birini asmamali ve uç basina bosslarin en fazla dortte biri etkilenebilir. 6. Halka dis capi ile cekirdek dis capi arasindaki es merkezlilik belirtilen tolerans sinifini karsilamalidir. 7. Kirilmis veya incelmis cubuklar izin verilmez. Her rotor yuzde 100 test edilir, tipik olarak akim salinim karsilastirma yontemiyle ve hesaplanan salinim yuzde 3'u asmamalidir. 8. Kanal agizlarindaki yetersiz dolum veya cokme belirtilen limitler icinde kalmalidir. 9. Rotor dis capindaki cizik derinligi finis tornalama payini asmamalidir.
Bu kontrollerin ikisi vurgulanmayi hak eder. Cubuk kirilma testi gorsel degil elektrikseldir: bir rotor mukemmel gorunebilir ve yine de catlak bir cubuk tasiyabilir. Ve yuzde 3 akim salinim limiti, sevkiyat yapilabilir rotoru hurdadan ayiran endustri esigidir.
Modern bir rotor dokum adasi neyi otomatiklestirmeli
Yukaridaki parametreler saatte birkac rotor icin elle elde edilebilir. Uretim hacminde, onlari tutarli tutan bir makine hucresi gerektirir:
1. Tutarli eriyik yonetimi. Bir bekleme firini aluminyumu sicaklikta tutar ve bir soup feeder (otomatik kepce) her atisi enjeksiyon makinesine olcer. Atis agirligi tutarliligi gozeneklilik ve eksik doluma karsi ilk savunmadir. 2. Kalip sicakligi kontrolu. Kalip her cevrimde 180-200 derece C'de olmalidir. Dokum adalari kalip sicaklik kontrolorlerini ve on isitma mantigini entegre eder, boylece vardiyanin ilk atislari hurda olmaz. 3. Cekirdek yonetimi. Laminasyon paketleri insert olarak gelir. Hucre cekirdekleri yuklemeli, egim ve yonu dogrulamali ve bitmis rotorlari kanatciklari bukmeden veya dis capi cizmeden bosaltmalidir. 4. Capak alma ve ayirma. Yolluk ve beslemeler hucre icinde kaldirilir, kesme kuvveti kanatcik ve bosslara zarar vermeyecek sekilde kontrol edilir. 5. Yuzde 100 denetim. Cubuk kirilma testi ve boyutsal kontroller laboratuvar tezgahinda ornekleme degil, hatta istasyonlar olarak entegredir. Veriler rotor basina kaydedilir: atis parametreleri, kalip sicakligi ve test sonucu.
Bu besini karsilamayan hucre, yardimcili bir pres olur; dokum adasi degildir.
Bir dokum adasi spesifiye etmeden once yanitlanacak sorular
1. Rotor capi, cekirdek uzunlugu ve paket yuksekligi araligi, kac rotor modeli hatti paylasiyor? 2. Aluminyum sinifi ve eriyik spesifikasyonu, eriyik tek bekleme firinindan mi yoksa birkac firindan mi besleniyor? 3. Dokum yontemi: basinc dokum, santrifuj, yoksa farkli rotor aileleri icin ikisi birden mi? 4. Hedef cevrim suresi ve vardiya basina uretim, kabul edilebilir hurda orani? 5. Rotor basina hangi kontroller kaydedilmeli: atis parametreleri, kalip sicakligi, cubuk kirilma testi, boyutlar? 6. Ayni hucredeki sonraki operasyonlar: capak alma, mil presi, tornalama, dengeleme?
Sikca sorulan sorular
S: Rotorlar icin santrifuj dokumden neden basinc dokum tercih edilir? C: Cevrim suresi ve otomasyon. Basinc dokum milisaniyeler icinde doldurur ve otomatik kepceler, cikarma robotlari ve kesme presleriyle temiz entegre olur. Santrifuj dokum iyi metalurji uretir ancak el dokumune dayanir, bu da verim ve tutarliligi sinirlar.
S: Rotor aluminyumundaki demir icerigi neden onemlidir? C: Demir ozdirenci artirir ve motor verimliligini dusurur. Külce limiti yuzde 0,3, eriyik limiti yuzde 0,8'dir ve ozdirenc spesifikasyonu baglayici kisittir. Pota koruyucu kaplamasi buyuk olcude demir kapmayi onlemek icin vardir.
S: Dokum makinesindeki uc asamali enjeksiyon sistemi nedir? C: Yavas yaklasma, hizli dolum ve yogunlastirma fazlarindan olusan bir atis profilidir. Rotorlar icin hizli dolum asamasi gozeneklilik riskini domine eder cunku hava metal gelmeden havalandirmalardan kacmalidir.
S: Kirilan cubuklar nasil tespit edilir? C: Akim salinim karsilastirma yontemiyle, her rotora uygulanan bir elektrik testiyle. Yuzde 3'un uzerindeki salinim kirilmis veya incelmis cubugu gosterir ve rotor, mukemmel gorunse bile reddedilir.
S: Rotor dokumu hangi kalip sicakligini kullanmalidir? C: Tipik olarak 180-200 derece C. Cok soguk dolum eksik kalir; cok sicak cevrim suresi ve cekinti gozenekliligi zarar gorur. Dokum adalarinin kalip sicakligi kontrolu icermesi bu yuzdendir.
S: Hurda rotor yeniden ergitilebilir mi? C: Bir kez, evet. Iki kez ergitilmis laminasyonlar yeniden kullanilamaz cunku capak durumu ve dis geometrisi bozulur.
Rotor dokum hatti planliyor veya mevcut bir hatti yukseltiyor musunuz? Anahtar teslim rotor dokum adalari tasarliyoruz: ergitme ve bekleme, soup feeder (otomatik kepce) dozajlama, enjeksiyon makinesi, kalip sicakligi kontrolu, cikarma robotu, capak alma ve yuzde 100 denetim istasyonlari. Rotor araliginizi, hedef cevrim surenizi ve hurda toleransinizi bize bildirin, bir ada konfigurasyonu onerelim.
Ilgili yetenek: rotor dokum adasi https://www.ldmotortech.com/en/products/die-casting Ilgili yetenek: motor montaj hatti https://www.ldmotortech.com/en/products/motor-assembly