
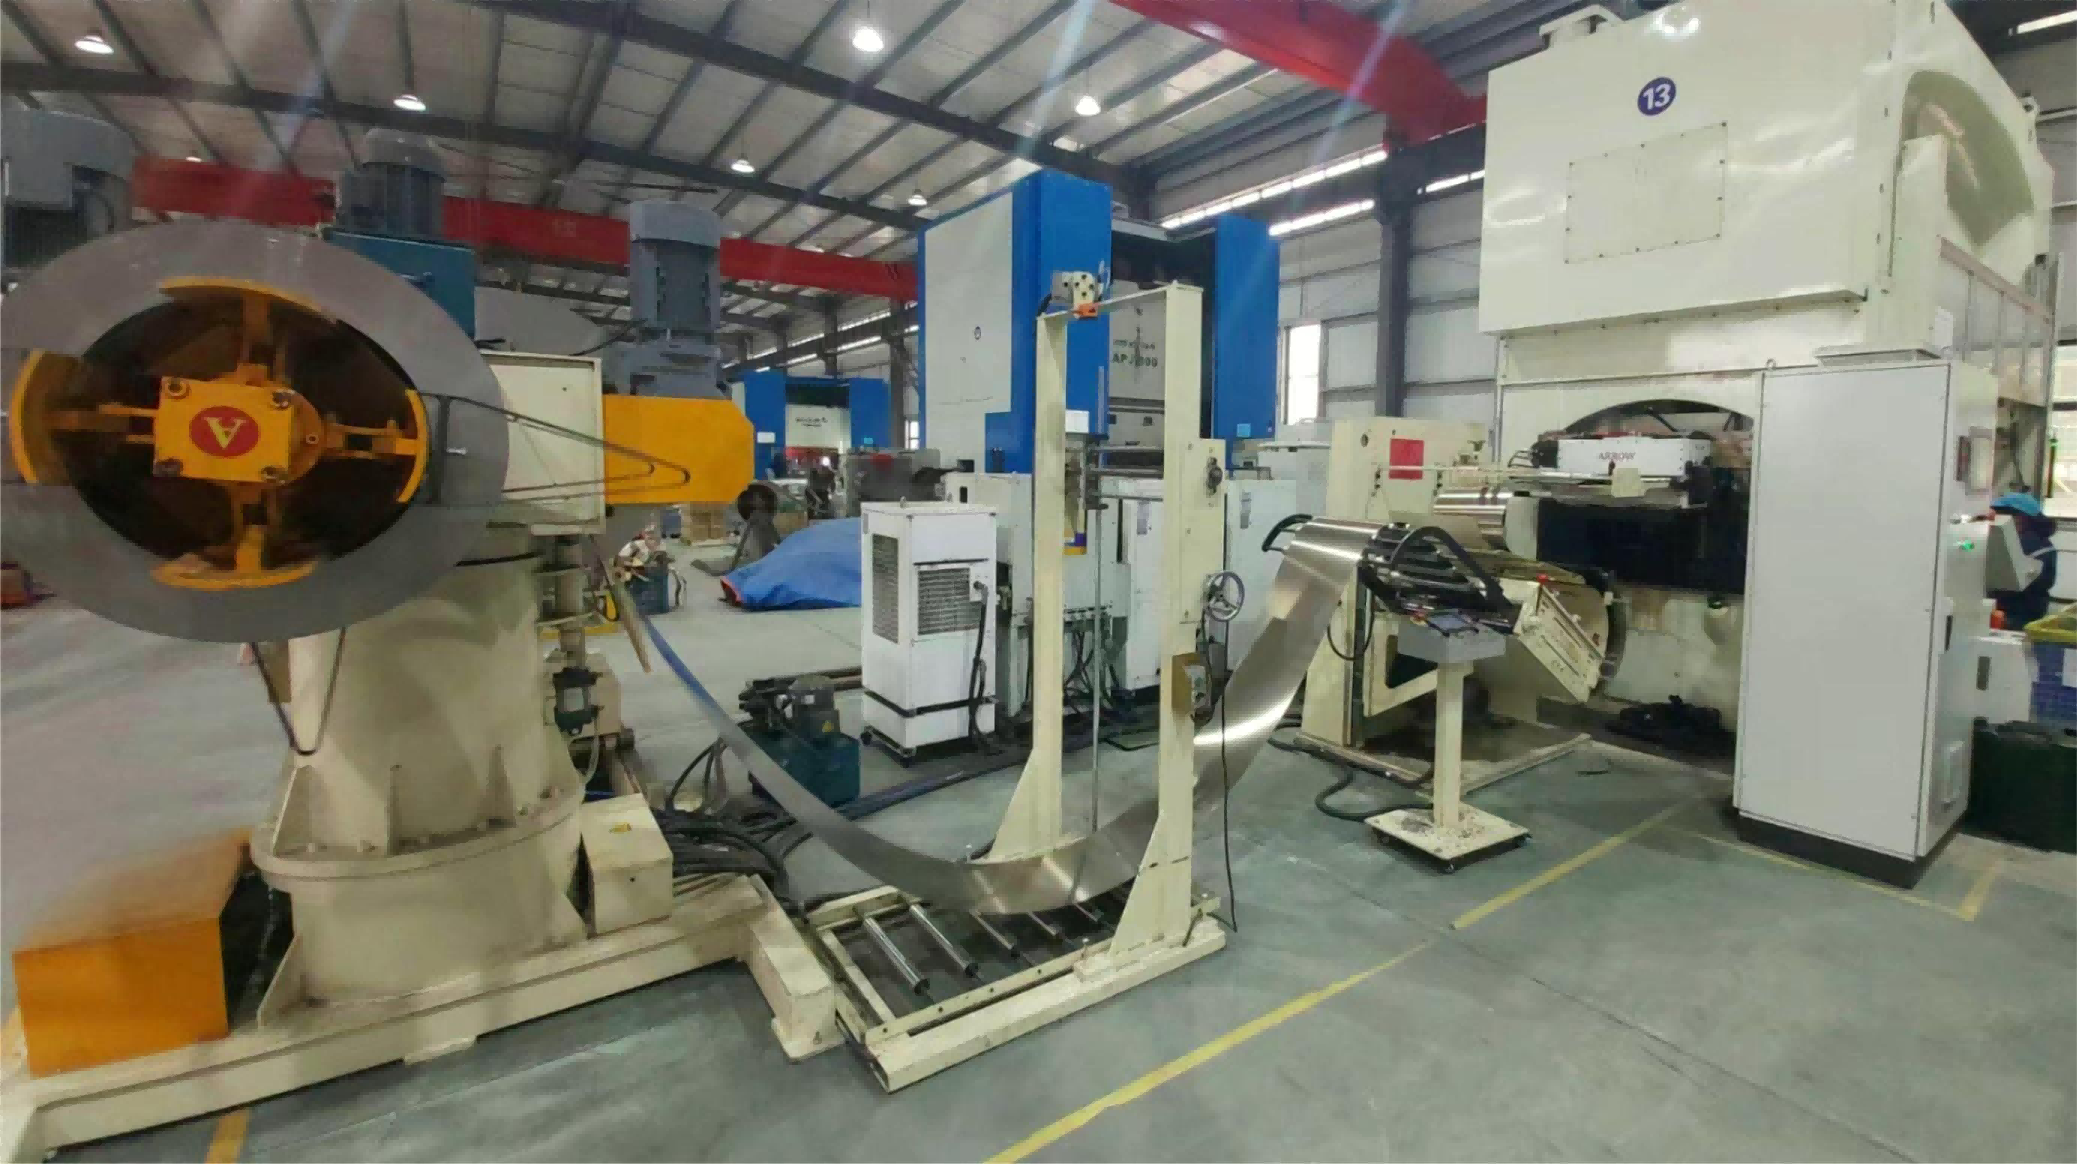
BODY: Her elektrik motoru ince çelikle başlar. Sargılar, miller veya gövdeler ortaya çıkmadan önce, elektrik çeliğinden yüzlerce hassas laminasyonun ştamplanması gerekir — ve yüksek hacimli motor üretiminde bunu ekonomik kılan süreç progresif kalıpla ştanplamadır. Bu kılavuz, rulo hazırlığından istiflenmiş, kıvrılmış ve kontrol edilmiş motor nüvelerine kadar tüm akışı kapsar.
Laminasyonlar neden var
Masif bir demir nüve devasa girdap akımları taşıyarak enerjiyi ısı olarak boşa harcardı. Laminasyonlar — birbirinden yalıtılmış ince sacların istiflenmesi — bu akımları keser. Motor üretimini hassas sac ştanplamadan ayrılmaz kılan işte bu tek tasarım kararıdır.
Progresif ştanplama süreci adım adım
Adım 1. Rulo hazırlığı ve besleme.
Hat, yönsüz silisyum çeliği ruloyla başlar. Bir rulo açıcı ve yüksek hızlı servo besleme sistemi, bandı milimetrenin yüzde birleriyle ölçülen konum doğruluğuyla prese ilerletir. Genel hat hızının tavanı genellikle pres hızı değil besleme hızıdır — bu yüzden çok merdaneli doğrultmalı servo beslemeyi dikkatle belirlemeye değer.
Adım 2. Kalıp içi ilerleme.
Bant, çok istasyonlu bir progresif kalıptan geçer. Her pres vuruşunda pilotlar bandı önceden delinmiş referans deliklerine hizalar, istasyonlar sırayla kanalları deler, iç ve dış profilleri keser ve kenetleme tırnaklarını şekillendirir; son istasyon bitmiş laminasyonu serbest keser. Tek bir kalıp 10 ila 20 istasyon çalıştırabilir. Kalıp içinde şekillenen kenetleme tırnakları, laminasyonları düşerken otomatik olarak istifler — istifleme işte böyle "bedava" hale gelir.
Adım 3. Yağlama ve çapak kontrolü.
Hassas sis yağlama, mikron inceliğinde bir yağ filmi uygular — kalıp ömrünü uzatmaya ve çapak oluşumunu azaltmaya yetecek kadar, laminasyonun yalıtım kaplamasını kirletmeyecek kadar az. Çapak yüksekliği öne çıkan bir kalite ölçütüdür: aşırı çapaklar istiflemeden sonra sac yalıtımını delebilir, lameller arası kısa devreler ve artan nüve kaybı yaratır.
Adım 4. İstifleme, kaynak ve kıvırma.
Ürüne bağlı olarak kenetlemeli paketler kalıp içinde programlanan yüksekliğe kadar birikir, kaynaklı nüveler otomatik kesme-kaynak istasyonlarından geçerek birleştirilir ve belirli motor ailelerinin stator nüveleri kıvırma prosesine gider — kanallı lamine bant son dairesel formuna kıvrılır; bu, yüksek verimli ve dış rotorlu motor tasarımlarında kullanılan özel bir prosestir.
Adım 5. Presleme ve kontrol.
Bitmiş rotor ve stator nüveleri; paket yüksekliğini, dış ve iç çapları ve lameller arası bütünlüğü doğrulamak için presleme kontrolünden geçer. Döküme gidecek rotor nüveleri için boyutsal kontroller doğrudan sonraki döküm hücresini besler.
Laminasyon ştanplamada kilit kalite ölçütleri
1. Çapak yüksekliği — lameller arası kısa devreleri ve nüve kaybını kontrol eder. 2. Kanal hatve doğruluğu — sargı yerleşimini ve kogging torkunu etkiler. 3. Paket yüksekliği tutarlılığı — motordan motora performans farkını belirler. 4. Kaplama bütünlüğü — bitmiş nüvenin yalıtım direncini belirler. 5. Hurda oranı — malzeme, laminasyon üretiminde baskın maliyettir.
Elektrik çeliği, bir motorun malzeme listesinin önemli bir payını oluşturur. Toleransları sıkı tutan bir ştanplama hattı hurdayı — ve motor başına maliyeti — düşük tutar.
Hız mı doğruluk mu? İkisi de gerekli
Laminasyonlar için yüksek hızlı presler dakikada yaklaşık 200'den 800'ün üzerinde vuruşa kadar çalışır. Bu hızlarda kaliteyi koruyan ekipman kararları gösterişsiz ama belirleyicidir:
1. Kapalı çevrim konum düzeltmeli servo besleme. 2. Bant yanlış beslemesini veya kesik geri dönüşünü algılayan kalıp içi sensörler. 3. Üretim boyunca düzlemselliği koruyan hidrolik kalıp içi seviyeleme sistemleri. 4. Tutarlı laminasyon yönlenmesi için servo tahrikli döner konumlandırma. 5. Otomatik yağlama dozajı.
Ştanplama hücresinin tam otomasyonu
Modern bir motor nüvesi ştanplama otomasyon sistemi; bant hazırlığı, besleme, yağlama, doğrultma, presleme, kontrol ve stator nüvesi kıvırmayı tek bir kesintisiz akışta birleştirir. Bağımsız presler ve manuel malzeme taşımayla karşılaştırıldığında entegre hücreler; rulolar ve paketler arasında daha az boş süreyle daha yüksek efektif çıktı, parti başına izlenebilir kalite verisi, pres operasyonlarına daha düşük işgücü maruziyeti ve sonraki rotor döküm ile motor montaj hatlarına tutarlı besleme sağlar.
Sıkça sorulan sorular
S: Motor laminasyonlarında progresif ştanplama hangi hıza ulaşabilir? C: Üretim hatları; laminasyon boyutuna, malzeme kalınlığına ve kalıp karmaşıklığına bağlı olarak genellikle dakikada 300 ila 600 vuruş çalışır; özel hatlar dakikada 800 vuruşu aşar.
S: Motor laminasyonlarında hangi çelik kalınlığı kullanılır? C: Çoğu motor ailesi için tipik olarak 0,2 ila 0,5 mm. Daha ince laminasyonlar nüve kaybını azaltır ama ştanplama zorluğunu ve paket sac sayısını artırır.
S: Tek bir hat hem rotor hem stator laminasyonu üretebilir mi? C: Evet, hızlı kalıp değişimiyle. Birden fazla motor modeli üreten tesisler için kalıp değişim süresi kritik bir hat özelliğidir.
S: Stator nüvesi kıvırma nedir? C: Lamine bir bandın silindirik stator nüvesine kıvrıldığı bir şekillendirme prosesidir — bazı yüksek verimli ve dış rotorlu motor tasarımlarında kullanılır ve entegre bir ştanplama hattı istasyonu olarak sunulur.
Bir laminasyon ştanplama projesi mi planlıyorsunuz? Motor nüvesi ştanplama otomasyon sistemlerimizi keşfedin — servo besleme ve sis yağlamadan döner konumlandırma, kalıp içi seviyeleme, presleme kontrolü ve stator kıvırmaya kadar. Laminasyon çiziminizi ve hedef hacminizi gönderin, size bir proses önerisi sunalım.
Ürün sayfası: https://www.ldmotortech.com/tr/products/stamping İlgili: rotor döküm hücreleri https://www.ldmotortech.com/tr/products/die-casting ve motor montaj hatları https://www.ldmotortech.com/tr/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly