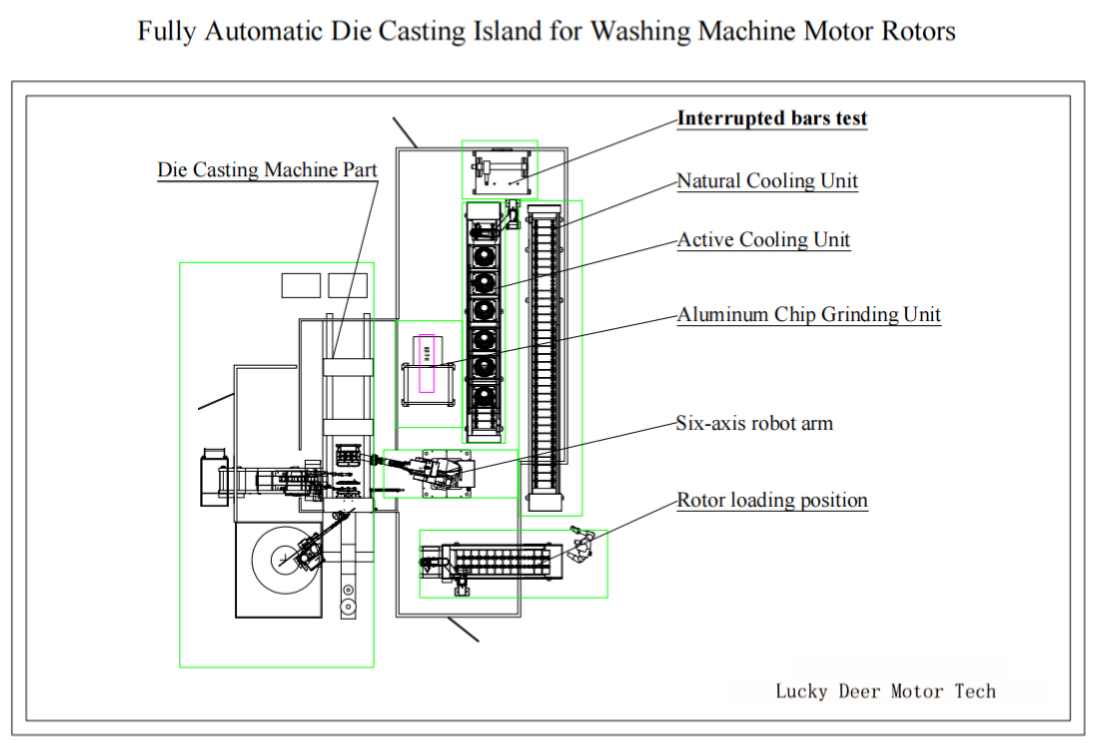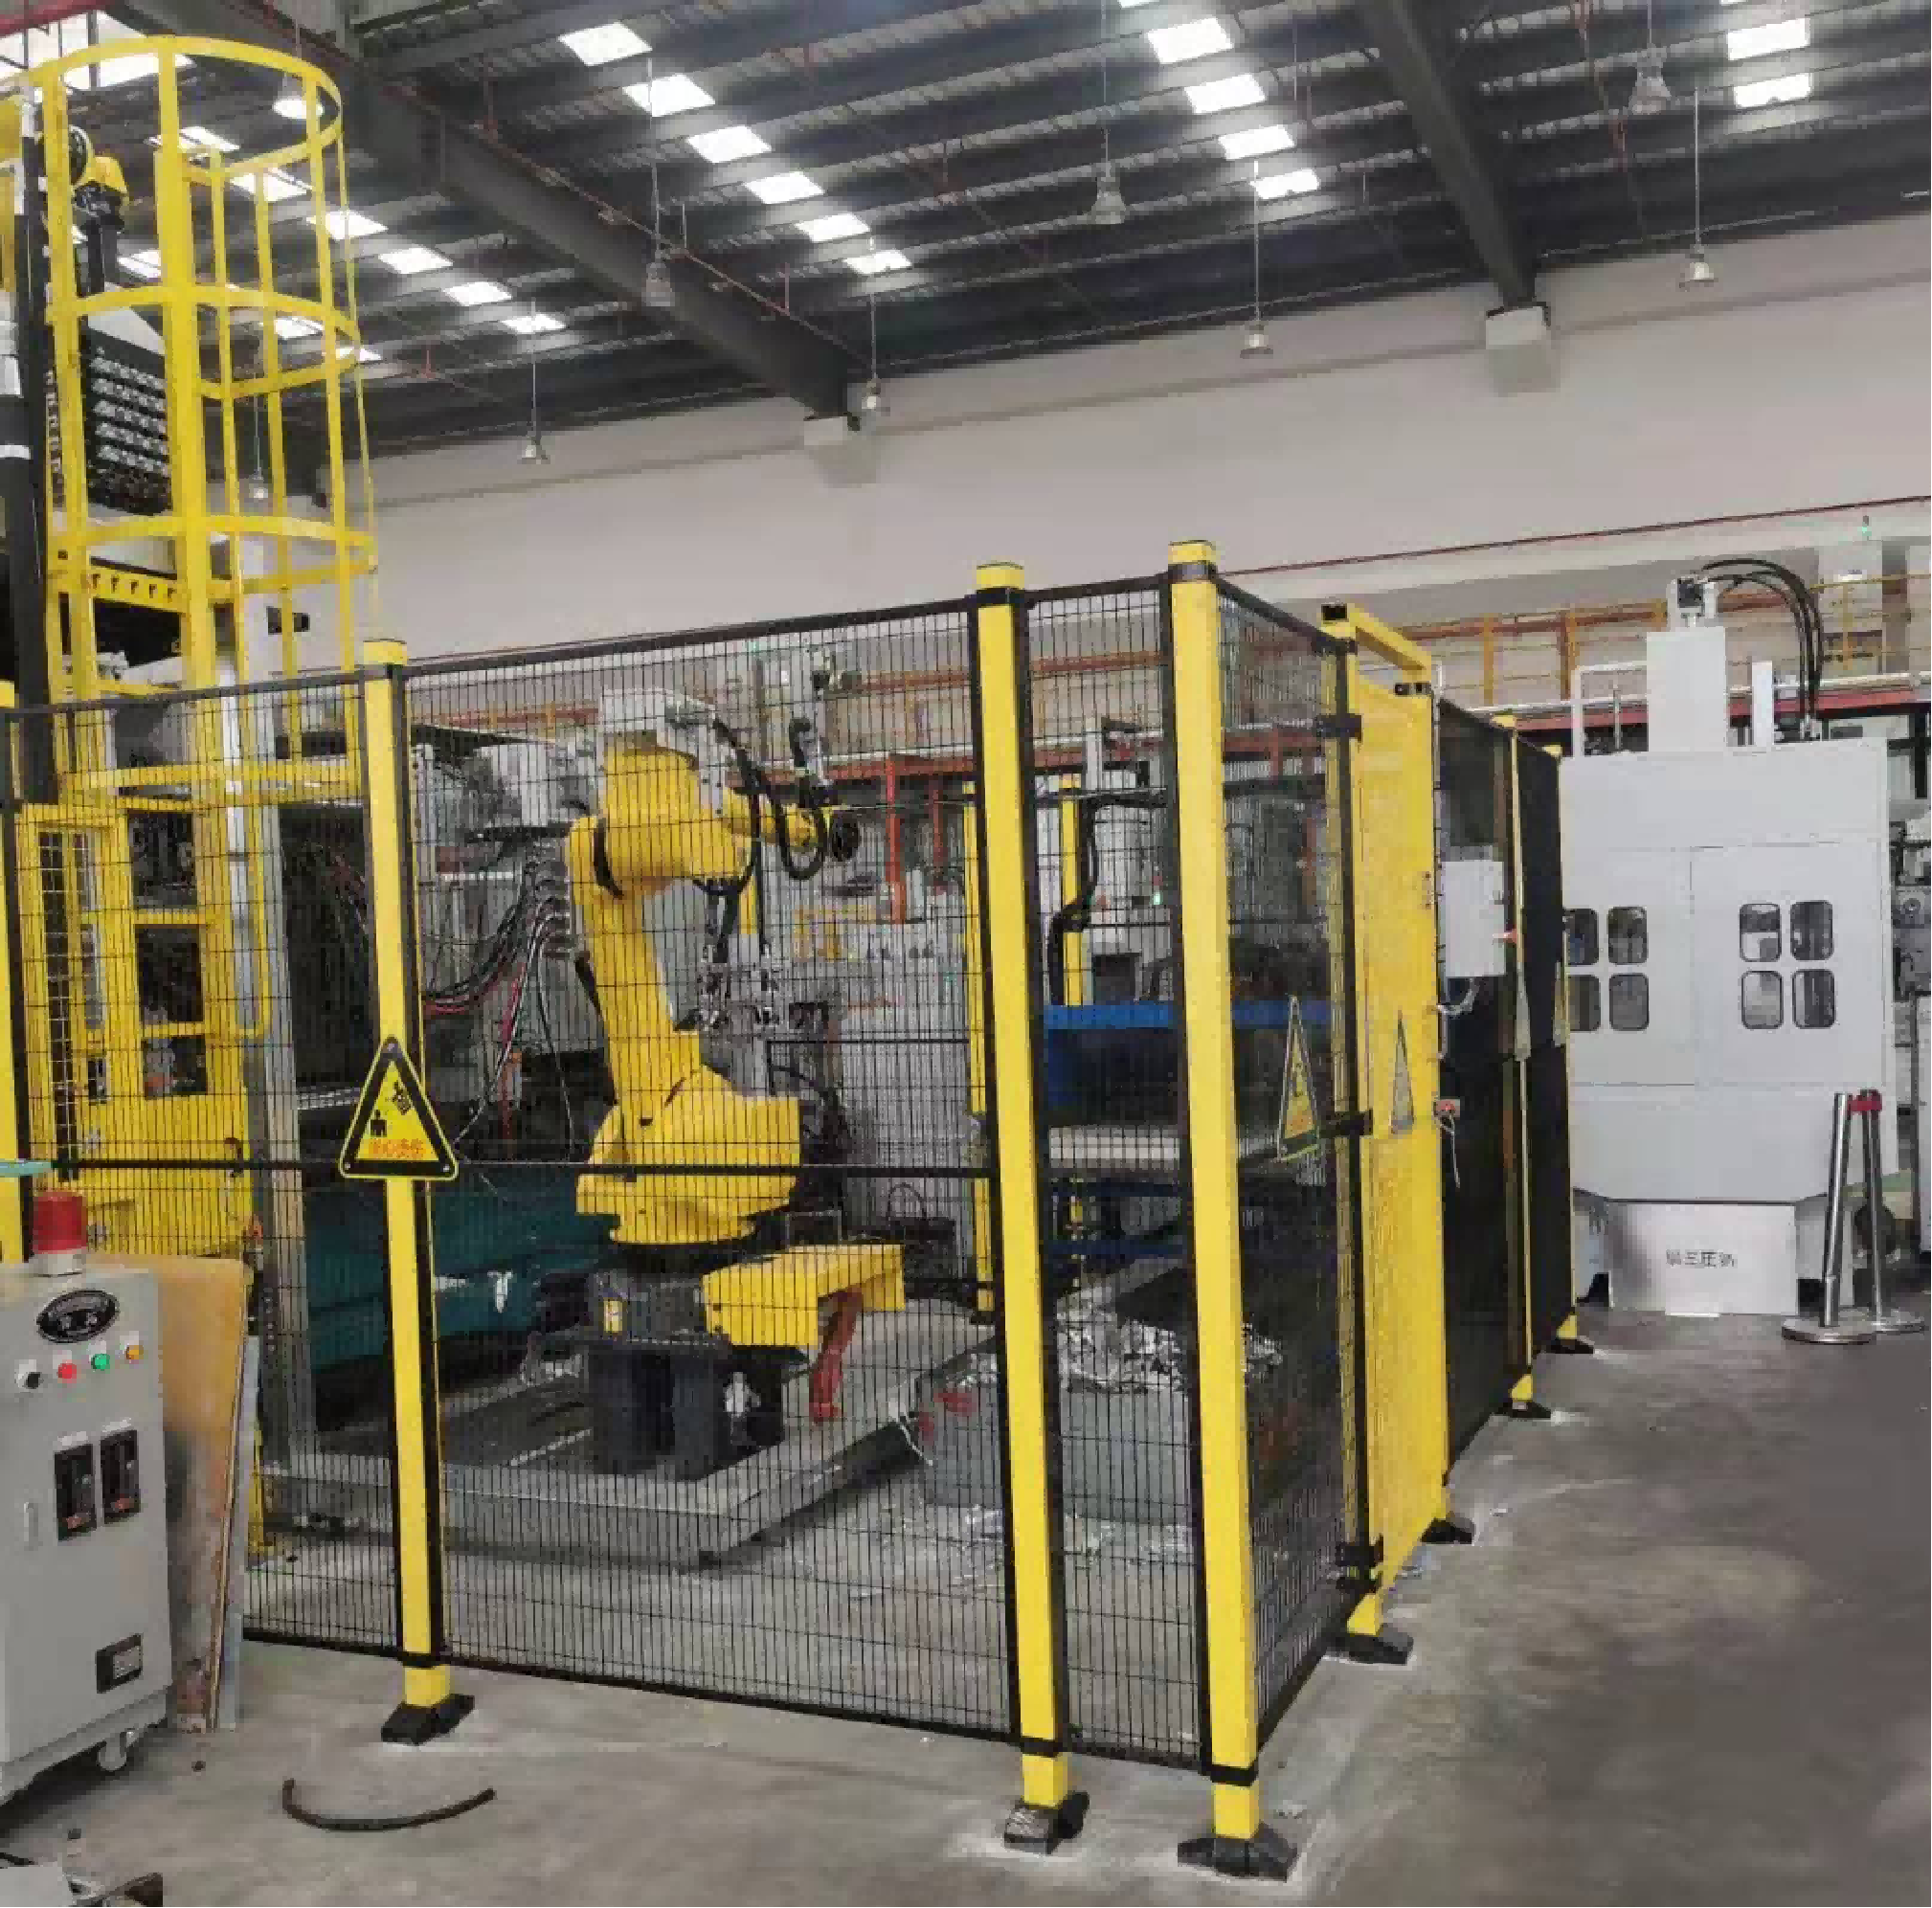
İki motor fabrikasına rotor döküm makinesinin ne olduğunu sorun, iki yanıt alırsınız. Biri bir pres tarif eder. Diğeri bir hücre tarif eder: bir sac paketi yükleme istasyonu, altı eksenli bir robot, otomatik kepçeli bir basınçlı döküm makinesi, bir taşlama istasyonu, bir soğutma ünitesi ve kırık bar muayenesi, hepsi tek hat üzerinde.
Doğru olan ikinci yanıttır. Motor rotor basınçlı döküm adası, sac paketinin yüklendiği, döküldüğü, çıkarıldığı, işlendiği, soğutulduğu, muayene edildiği ve izlendiği komple bir otomatik hücredir. Aynı zamanda asenkron motorun sincap kafesinin oluştuğu ve gizli hataların ya önlendiği ya da yaratıldığı adımdır. Çoğu alıcı önce pres tonajını karşılaştırır. Oysa gerçek üretim ve döküm kalitesi, presin çevresindeki istasyonların birbiriyle ne kadar dengeli olduğuna bağlıdır.
Neden rotor dökümü tek makine değil hücre olarak yapılır
Rotor, istiflenmiş ve eğim verilmiş bir sac paketinin içine dökülür. Erimiş alüminyum bir ila üç saniye içinde her yuvayı, iki uç halkayı ve genellikle fan kanatlarını doldurmak zorundadır. Pay çok küçüktür. Dört değişken aynı anda kararlı kalmalıdır: fırındaki ergiyik sıcaklığı ve gaz içeriği, enjeksiyon hızı ve basınç profili, kalıp sıcaklığı ve havalandırma ya da vakum.
Bir operatör dört değişkeni üç vardiya boyunca kararlı tutamaz. Bir hücre tutabilir, çünkü her istasyon sabit, tekrarlanabilir bir mekanik harekettir: robot paketi her çevrimde aynı şekilde yükler, püskürtücü aynı miktarda kalıp ayırıcı uygular, soğutma ünitesi rotoru muayeneden önce aynı sıcaklığa getirir. Bu hücrelerin varlık nedeni işçilik tasarrufu değil kararlılıktır.
Rotor basınçlı döküm adasında istasyon istasyon
1. Paket yükleme. İstiflenmiş ve eğim verilmiş paketler, bir yükleme kızaklığı veya magazinle hücreye gelir. İstasyon her paketi yönlendirir ve robot almadan önce varlığını ve konumunu doğrular; bu, kalıp hasarının en yaygın nedeni olan yanlış oturan paketi önler.
2. Pick and place. Özel fikstürlü altı eksenli robot kalıba yüklemeyi ve döküm sonrası boşaltmayı yapar, ayrıca rotoru sonraki istasyonlar arasında taşır. Bir grup makineyi manuel devir teslim zinciri değil, kesintisiz bir akış haline getiren şey budur.
3. Basınçlı döküm makinesi ve otomatik kepçe. Kalıp kapandıktan sonra erimiş alüminyum enjeksiyon kovanına dozlanır. Dozaj cihazı, bazı pazarlarda soup feeder olarak bilinen otomatik kepçedir ve her çevrimde tutma fırınından ölçülü bir hacim aktarır. Ancak sabit hacimle dolma davranışı ve uç halka oluşumu tekrarlanabilir olur.
4. Kalıp sıcaklık kontrolü, servo püskürtücü ve kalıp ayırıcı dozajı. Atışlar arasında kalıp püskürtülür ve sıcaklık hücre kontrolörü tarafından dar bir bantta tutulur. Çok soğuk kalıp soğuk birleşme ve eksik dolmaya, çok sıcak kalıp yapışmaya ve uzun çevrimlere yol açar. Servo püskürtücü ayırıcıyı kontrollü bir desenle uygular, boşluğu su gibi basmaz.
5. Taşlama ve parlatma. Çıkarıldıktan sonra robot rotoru yüzey işlemi için taşlama ve parlatma istasyonuna bırakır; yolluk izi ve çapakları gidererek parçayı sonraki işleme ve balans ayarının beklediği duruma getirir.
6. Kontrollü hava soğutma. Muayene sonuçları sıcaklığa bağlıdır, bu nedenle rotor muayeneden önce bir hava soğutma ünitesinde tanımlı bir sıcaklığa getirilir. Kararlı bir sıcaklığa soğutmak, ardından gelen elektriksel muayeneyi yaklaşık değil anlamlı kılar.
7. Kırık bar muayenesi. Bu istasyon, soğutulmuş rotorda kırık veya eksik dolmuş bar olup olmadığını kontrol eder. Kırık bar rotor direncini yükseltir, kayıpları artırır ve torku düşürür; dışarıdan görülmez. Hat içi kırık bar muayenesi rotorun kabulünden önceki son kapı ve hücrenin en değerli kontrolüdür.
8. İzlenebilirlik. Modern adalar enjeksiyon parametrelerini, kalıp sıcaklığını ve muayene sonuçlarını rotor seri numarasına kaydeder. Bir motor daha sonra performans testinde kalırsa, bu kayıt sayesinde o rotoru üreten vardiyaya, kalıba ve ergitme partisine kadar geri gidilebilir.
Çevrim süresini ve saatlik üretimi ne belirler
Hücre çevrimi döküm çevrimi değildir. En uzun istasyon süresine istasyonlar arası robot taşıma süresinin eklenmiş halidir. 20 saniyede dolan ve katılaşan bir pres, püskürtme ve dozaj nedeniyle 45 saniyeye, soğutma nedeniyle 60 saniyeye çekilebilir.
Hesap basittir. Teorik adet/saati bulmak için 3600'ü saniye cinsinden hücre çevrimine bölün, sonra kalıp değişimi, püskürtme ayarları ve planlı duruşlar için bir kullanılabilirlik katsayısı uygulayın. 45 saniyelik çevrim teorik olarak saatte 80 rotor verir; yüzde 85 kullanılabilirlikle yaklaşık 68. Her tedarikçiye teklifinin hangi sayıya dayandığını sorun: teorik ile gerçek üretim arasındaki fark, terminlerin kaçtığı yerdir.
Teklif istemeden önce tanımlanacaklar
1. Rotor aralığı: paket çapı, istif uzunluğu, yuva geometrisi, eğim açısı ve fan kanatları veya balans özelliklerinin tek seferde dökülüp dökülmeyeceği. 2. Alaşım ve proses seviyesi: konvansiyonel alüminyum döküm mü, yoksa sıkı gözeneklilik limitleri olan yüksek verimli ve EV rotorları için vakum destekli döküm mü. 3. Saatlik üretim ve vardiya modeli; hücrenin operatörsüz çalışması gerekip gerekmediği dahil. 4. Her istasyonun otomasyon seviyesi: manuel yüklemeden tam otomatik yükleme, taşıma ve muayeneye kadar. 5. Muayene ve veri gereksinimleri: kırık bar testi, ağırlık kontrolü, uç halka görsel muayenesi, X-ışını numunelemesi ve sonuçların bir izlenebilirlik sistemine kaydedilip kaydedilmeyeceği. 6. Kurulum sahasındaki zemin alanı, enerji ve duman emme imkanları.
Bu liste ne kadar net olursa hücre o kadar doğru yapılandırılır ve kullanılmayacak kapasite satın alma ya da kurulumdan sonra darboğaz keşfetme riski o kadar azalır.
Sık sorulan sorular
S: Basınçlı döküm makinesi ile basınçlı döküm adası arasındaki fark nedir? C: Makine dökümü yapar. Ada onun çevresindeki komple hücredir: paket yükleme, robot taşıma, dozaj, püskürtme, işleme, soğutma, muayene ve izlenebilirlik. Üretim ve tutarlılık hücreden gelir, tek başına presden değil.
S: Soup feeder nedir? C: Her çevrimde tutma fırınından enjeksiyon kovanına ölçülü ergimiş alüminyum aktaran otomatik kepçedir. Sabit hacim, tekrarlanabilir kafes oluşumu için gereklidir.
S: Döküm sağlam görünüyorsa neden kırık bar muayenesi gerekir? C: Kafes hataları içerdedir. Kırık veya eksik dolmuş bir bar dışarıdan görünmez ama rotor direncini yükseltir ve motor verimini düşürür. Elektriksel kırık bar testi bunu her rotorda tahribatsız olarak tespit eder.
S: Bir rotor basınçlı döküm adası ne kadar yer kaplar? C: İstasyon sayısına ve soğutma yöntemine bağlıdır. Ev aletleri rotorları için kompakt bir hücre küçük bir alana sığarken, uzatılmış soğutma ve tam muayeneli büyük endüstriyel rotor hücresi çok daha fazla yer ister. Tedarikçi teklifle birlikte yerleşim planı sunmalıdır.
S: Bir ada birden fazla rotor modelini işleyebilir mi? C: Aralık baştan tanımlanmışsa evet. Model değişimi program çağırma, fikstür değişimi ve kalıp değişimiyle yapılır, dolayısıyla hücre tek bir parça numarasını değil bir rotor ailesini kapsar.
Rotor döküm projesi mi planlıyorsunuz? Paket yükleme ve robot taşımadan soğutma, kırık bar muayenesi ve izlenebilirliğe kadar anahtar teslim motor rotor basınçlı döküm adaları kuruyoruz. Rotor aralığınızı, alaşımınızı ve hedef saatlik üretiminizi söyleyin, hücre konfigürasyonu önerelim.
İlgili kabiliyet: motor rotor basınçlı döküm adası https://www.ldmotortech.com/tr/products/die-casting İlgili kabiliyet: motor montaj otomasyonu https://www.ldmotortech.com/tr/products/motor-assembly