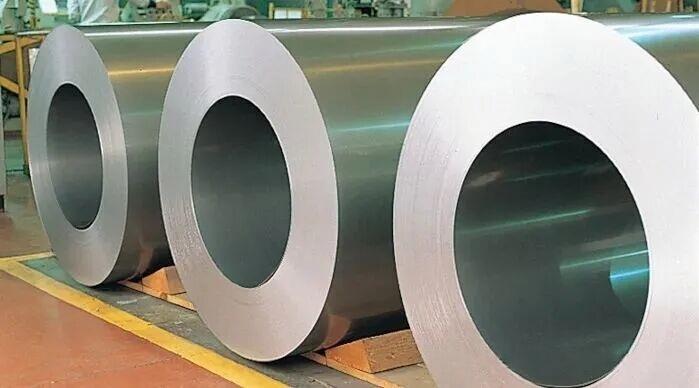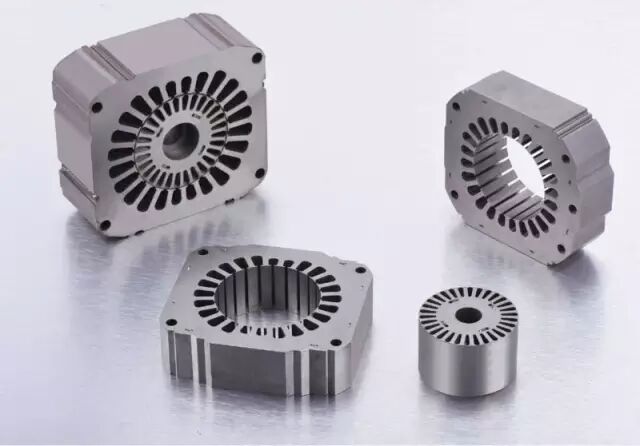
Verimli her motor doğru çelikle başlar. Statör ve rotorların laminasyonlu çekirdekleri, manyetik akıyı minimum kayıpla geçirmek üzere tasarlanmış bir malzeme olan elektro çelikten yapılır. Kalite, kalınlık ve kaplama seçimi, hem motor laminasyonu ştanplama maliyetini hem de bitmiş motorun ulaşabileceği verim sınıfını etkileyen az sayıdaki karardan biridir. Bu rehber motor fabrikaları için esasları özetler.
Motorlar neden özel çelik ister
Bir motor çekirdeği manyetik akıyı minimum kayıpla geçirmelidir. Sıradan karbon çeliği burada başarısızdır: yüksek histerezis kaybı değerli manyetik enerjiyi ısıya çevirir. Elektro çelik bunu iki özellikle çözer. Birincisi, yüzde 3,2'ye varan silisyum veya alüminyum içeriği direnci yükseltir ve girdap akımı kaybını düşürür. İkincisi, çekirdek ince yalıtılmış laminasyonlardan kurulur, böylece girdap akımları serbestçe dolaşamaz. Çamaşır makinesi motoru, endüstriyel fan veya dron motoru için ştanplanan her laminasyon aynı ilkeyi izler.
Kalite numaraları ne anlama gelir
Elektro çelik kaliteleri, referans indüksiyon ve frekansta çekirdek kaybına göre sınıflandırılır ve watt/kilogram olarak ölçülür. Yaygın sistemler arasında Kuzey Amerika M kaliteleri (örneğin M250-35A) ve Çin GB sistemi (örneğin 35WW250) bulunur; sayılar kalınlığı ve maksimum kaybı kodlar. Üç pratik kademe çoğu motor programını kapsar:
1. Standart kaliteler, yaklaşık 0,5 mm, kaybı daha yüksek. Küçük güçlü motorlar, fanlar ve maliyete duyarlı ev aletleri için yeterli. 2. Orta kaliteler, IE2/IE3 endüstriyel motorların ve çoğu ev aleti motorunun iş atı. 3. Yüksek kaliteler, 0,35, 0,27 ve 0,20 mm ve altındaki ince ölçüler; IE4 ve üzeri verim, EV çekiş motorları ve yüksek devirli tasarımlar için gerekli.
Pratik kural: çalışma frekansı yükseldikçe ve verim hedefi sıkılaştıkça daha iyi kalite ve daha ince çelik gerekir.
Kalınlık: verim kolu
Daha ince laminasyonlar girdap akımı kaybını yaklaşık kalınlığın karesiyle azaltır; EV ve yüksek devirli motor çekirdeklerinin 0,27 mm ve altı malzeme kullanmasının nedeni budur. Ama ince ölçü gerçek üretim zorlukları yaratır. Şerit kırışıksız beslenmesi güçleşir, kalıplar daha dar geçme boşluğu tutmalıdır ve tırtık yüksekliği daha kritik hale gelir; çünkü 0,2 mm laminasyonlar arasındaki yalıtımı kısa devre eden bir tırtık, ince ölçünün avantajını yok eder. Ştanplama ve taşıma süreçleri malzemeye göre tasarlanmalı, tersi değil.
Kaplamalar
Elektro çelik yüzey yalıtım kaplamalarıyla gelir: ince organik veya inorganik katmanlardan, zorlu uygulamalar için daha kalın C5 kaplamalarına kadar. Kaplama laminasyonlar arası yalıtım ve korozyon koruması sağlar. İstiften sonra tavlama veya kaynak yapılan motorlarda kaplamanın aşağı akış süreçle uyumu, yalıtım değeri kadar önemlidir.
Maliyeti ne belirler
Motor üreticileri için çekirdek maliyeti dört etkene bağlıdır: çelik kalitesinin kendisi, yüksek kalitelerde önemli prim; ştanplama sürecinin verimi, çünkü iç içe dizilmiş progresiv kalıplar malzeme kullanımını yükseltirken basit kesim şeridi israf eder; kalıp maliyeti ve ömrü, zira daha sert ince kaliteler kalıpları hızlı aşındırır; ve hacim. Tedarikçi karşılaştırırken ton fiyatı değil, bitmiş laminasyon başına toplam maliyet değerlendirilmelidir.
Malzeme ştanplama hattını nasıl şekillendirir
Çelik seçimi laminasyon ştanplama hattının gereksinimlerini doğrudan tanımlar. İnce yüksek kaliteli malzeme, gerilim kontrolü hassas servo besleyiciler, bol yağ yerine sis veya kuru film yağlama, kalıbı koruyan kalıp içi sensörler ve interlock veya kaynak kontrollü otomatik istif ister. Ev aleti ve endüstriyel motorlar için orta ve kalın ölçüler yüksek strok hızlarında çalışır; burada çıktıyı pres hızı, bobin ve kalıp değişim süreleri belirler. 0,5 mm standart kaliteye göre kurulan hat, 0,27 mm yüksek kaliteli çeliği olduğu gibi ştanplayamaz; farklı besleme, kılavuzlama ve istif teknolojisi gerekir.
Sık sorulan sorular
S: Motor laminasyonlarında en yaygın kalınlık nedir? C: 0,5 ve 0,35 mm endüstriyel ve ev aleti motorlarının çoğunu kapsar. EV çekiş ve yüksek devirli motorlar 0,27, 0,20 mm ve altını kullanır.
S: Yüksek kaliteli elektro çelik standart kalitelere göre ne kadar pahalı? C: İnce düşük kayıplı malzeme ton başına ciddi prim taşır; ama çekirdeğin toplam maliyeti ştanplama verimine ve kalıp ömrüne en az o kadar bağlıdır. Ton başına değil, bitmiş laminasyon başına maliyeti değerlendirin.
S: Tek hat farklı kaliteleri ştanplayabilir mi? C: Servo besleme, hızlı değişim kalıpları ve programlanabilir istifleme olan hatlar kalite ve laminasyon tasarımı arasında geçiş yapabilir; ama çok ince ölçüler için özel besleme ve kalıp teknolojisi gerekir.
S: Laminasyon kalınlığı motor gürültüsünü etkiler mi? C: Etkiler. Tırtığı az, iyi yalıtılmış ince laminasyonlar manyetostrüksiyon gürültüsünü ve titreşimi azaltır; bu özellikle ev aleti motorlarında önemlidir.
S: Interlock ştanplama nedir? C: Aynı vuruşta küçük çukurlar oluşturarak laminasyonları mekanik olarak bir istifte kilitleyen kalıp tekniğidir; ayrı montaj adımı olmadan tam otomatik istiflemeyi sağlar.
Doğru çeliği seçmek, motor tasarımı ve üretiminin ortak kararıdır. Biz bobin beslemeden yüksek hızlı ştanplamaya, kalıp içi istifleme ve denetime kadar, malzemenize ve istif gereksinimlerinize göre yapılandırılmış motor laminasyonu ştanplama hatları kuruyoruz. Laminasyon çiziminizi ve çelik spesifikasyonunuzu gönderin, hattı sizin için önerelim.
Ürün sayfası: https://www.ldmotortech.com/tr/products/stamping