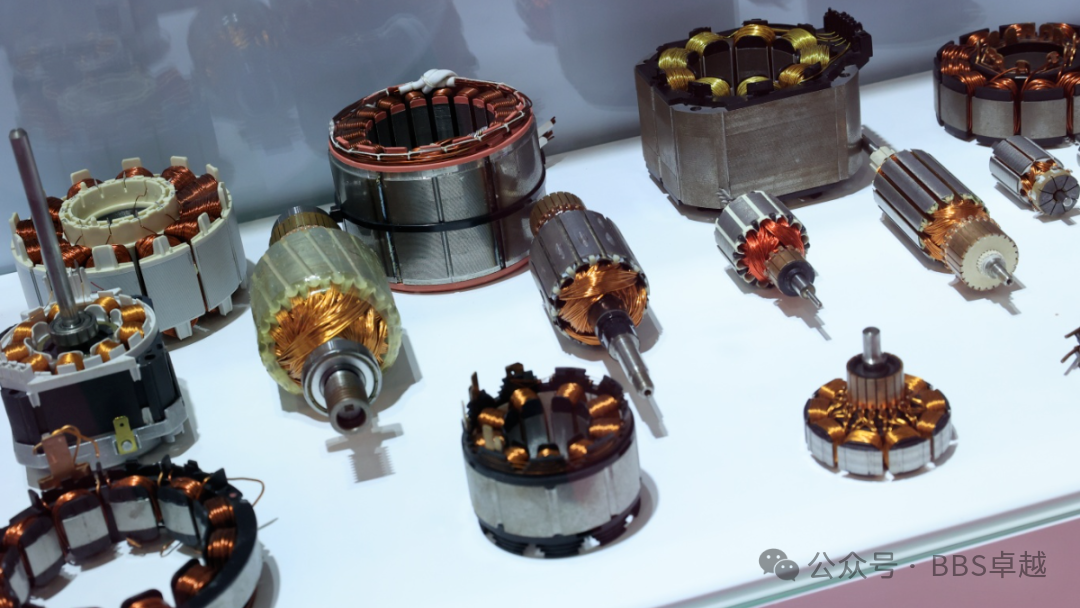
Her elektrik motoru statörle başlar. Statör, bakır sargıları taşıyan ve dönen manyetik alanı oluşturan sabit parçadır ve motorun verimini, gürültü seviyesini ve ömrünü büyük ölçüde belirler. Motor fabrikaları için statör kalitesi aynı zamanda bir üretim meselesidir: sac ştanplamadan son teste kadar süreçler, her motorun tutarlılığını belirler.
Bu yazı elektrik motoru statörü üretiminin beş ana aşamasını inceler ve otomasyonun en büyük farkı yarattığı noktaları açıklar.
Aşama 1. Statör çekirdeğinin ştanplanması ve paketlenmesi
Statör çekirdeği, genellikle 0,2 ile 0,65 mm kalınlıkta ince elektroteknik saclardan oluşur. Yüksek hızlı progresiv kalıplar yuvaları ve dış konturu ştanplar; saclar geçme noktası, kaynak veya yapıştırma ile pakete kilitlenir. Tırtık kontrolü burada kritiktir: aşırı tırtık sacları kısa devre yapar ve demir kayıplarını artırır. Kendi ştanplama tesisi olmayan fabrikalar, motor sacı ştanplama tedarikçisinden hazır çekirdek paketleri satın alır.
Aşama 2. Yalıtım ve yuva hazırlığı
Bakır çekirdeğe girmeden önce her yuva yalıtılmalıdır. Yuva astarları, faz arası yalıtım ve kamalar sargıyı topraklanan çekirdekten ayırır. Otomatik hatlarda bu adımı, eksik veya kaymış yalıtımı hat içi kontrol eden kağıt yerleştirme makineleri yapar; çünkü sonradan bulunan yalıtım hatası genellikle statörün tamamının hurdaya çıkması demektir.
Aşama 3. Sargı: iğne, flyer ve hairpin
Sargı, statör üretiminin kalbidir. Bugün üç yöntem öne çıkar:
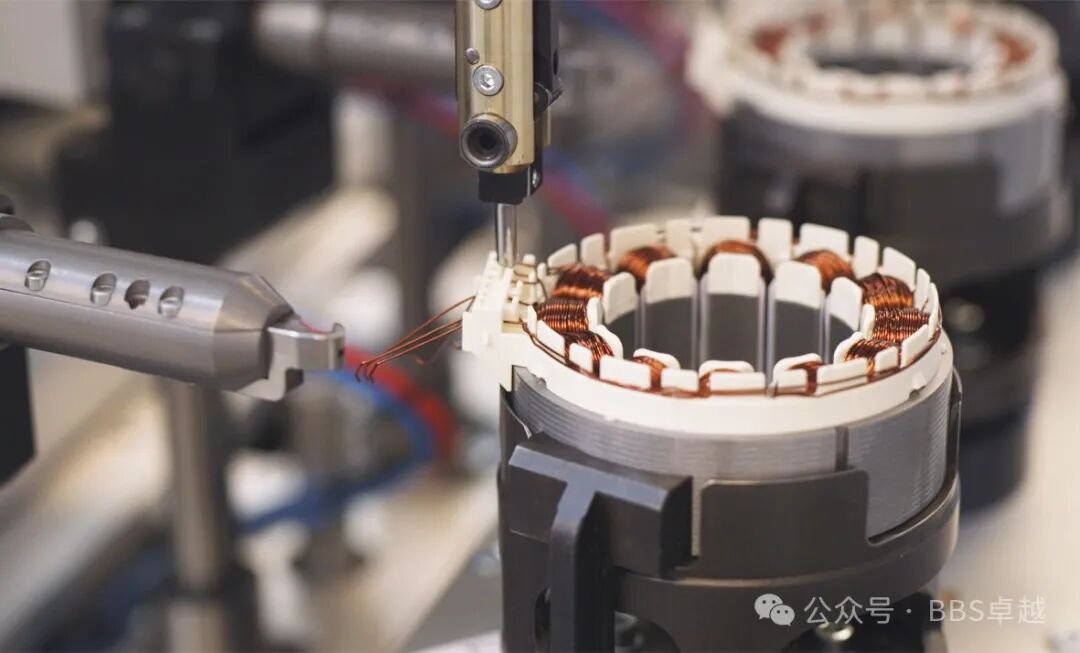
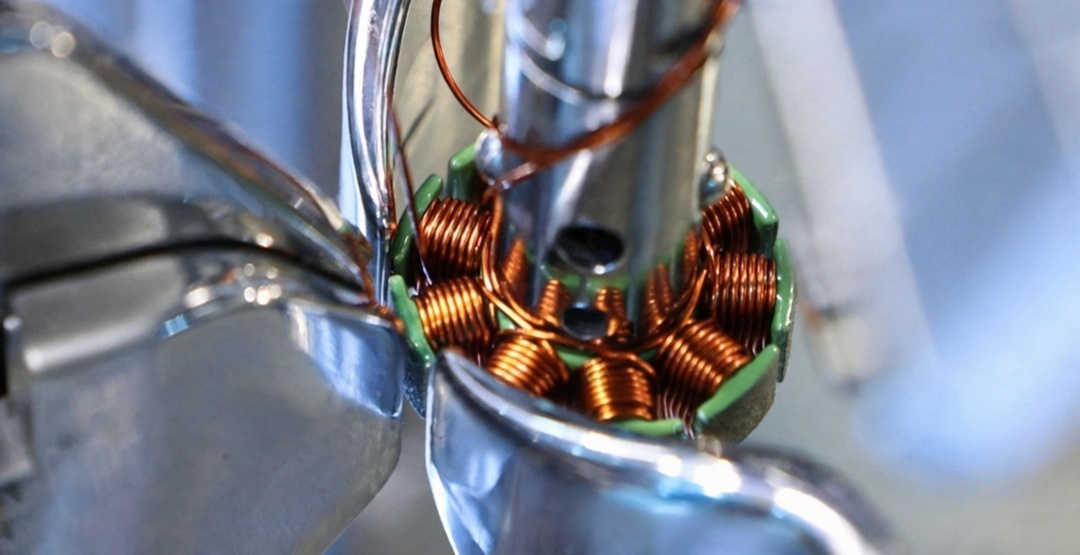
1. İğne sarım. Bir meme yuva içinde hareket eder ve yuvarlak teli doğrudan oraya dizer. Drone motorları, elektrikli el aletleri ve ev aletlerindeki BLDC statörler için standarttır; modern iğne sargı makineleri yüksek yuva doluluk oranı ve mükemmel tekrarlanabilirlik sağlar. 2. Flyer sarım. Tel, dışarıdan kutuplara sarılır. Dış rotorlu motorlar ve kutupları açık küçük statörler için uygundur. 3. Hairpin yerleştirme. Önceden şekillendirilmiş yassı bakır baralar yerleştirilir, bükülür ve kaynaklanır. Bu, elektrikli araç çekiş motorlarında baskın yöntemdir ve yüksek doluluk oranı ile kısa sargı başları verimi ve tork yoğunluğunu artırdığı için çamaşır makinesi DD doğrudan tahrik motorlarında da yaygınlaşmaktadır.
Doğru seçim yuva geometrisine, tel çapına ve hacme bağlıdır. Çok çeşitli ürün üreten fabrikalar genellikle bir hatta iki yöntemi birleştirir.
Aşama 4. Bağlantı, bağlama ve emprenye
Sargıdan sonra bobinler çıkış tellerine veya bara bağlanır, sargı başları bağlanır veya şekillendirilir ve statör, bobinleri sabitlemek, ısı transferini iyileştirmek ve nemi engellemek için reçine veya vernikle emprenye edilir. Damlatma, daldırma ve vakum-basınç emprenyesi yaygın seçeneklerdir; yalıtım sınıfına ve maliyet hedefine göre seçilir.
Aşama 5. Hat sonu testleri
Hiçbir statör test edilmeden hattan çıkmamalıdır. Standart test dizisi, sarımlar arası kısa devreyi yakalamak için darbe testi, yalıtım dayanımı için yüksek gerilim testi ve direnç-endüktans ölçümünü kapsar; daha yüksek gerilimli motorlara kısmi deşarj testleri eklenir. Otomatik test istasyonları her sonucu statör seri numarasına bağlı olarak kaydeder; otomotiv ve ev aletleri müşterilerinin denetimlerde tam olarak istediği budur.
Tam otomatik hat ne zaman öder?
Pratik kural: üretim vardiya başına yaklaşık 500-800 statörü geçtiğinde veya tak süresi 60 saniyenin altında kalması gerektiğinde, otomasyon artık seçenek değil zorunluluktur. Modern bir statör hattı, çekirdek besleme, yalıtım, sarım, bağlantı, emprenye ve testleri robot transferi ve tam izlenebilirlikle birleştirir ve statör varyantları arasında geçişi dakikalar içinde yapar.
Sık sorulan sorular
S: İğne sarım ile hairpin arasındaki fark nedir? C: İğne sarım yuvarlak tel'i doğrudan yuvalara dizer ve BLDC ile ev aleti statörlerinin çoğu için uygundur. Hairpin, yerleştirilip kaynaklanan önceden şekillendirilmiş yassı baralar kullanır ve EV ile DD motorlarda daha yüksek doluluk oranı sağlar.
S: Statör sacı ne kadar kalındır? C: Yaygın kalınlıklar 0,5, 0,35, 0,27 ve 0,2 mm'dir. Daha ince saclar girdap akımı kayıplarını azaltır ama daha pahalıdır ve daha hassas kalıplar gerektirir.
S: Tek hat farklı statör modelleri üretebilir mi? C: Evet. Esnek hatlar hızlı değişen takım ve reçete temelli programlar kullanır; varyant değişimi dakikalar sürer.
S: Motor montajından önce hangi testler gerekir? C: En azından: darbe, yüksek gerilim ve direnç. Çekiş ve yüksek verimli motorlara genellikle kısmi deşarj testleri eklenir.
S: Yarı otomatik ile tam otomatik arasında nasıl seçim yapılır? C: Hacme, takta ve işçilik maliyetine bakın. Vardiya başına birkaç yüz statörün altında yarı otomatik hücreler genellikle daha ekonomiktir; üzerinde anahtar teslim motor montaj hattı, işçilik tasarrufu ve kararlı kaliteyle kendini amorti eder.
Yeni bir statör hattı mı planlıyorsunuz ya da mevcut hattı mı yeniliyorsunuz? Çekirdek besleme, yalıtım, sarım, emprenye ve hat sonu testlerini kapsayan anahtar teslim motor montaj hatları tasarlıyor ve inşa ediyoruz. Statör çiziminizi, hedef takınızı ve tesis düzeninizi gönderin; konfigürasyon önerimizi sunalım.
Ürün sayfası: https://www.ldmotortech.com/tr/products/motor-assembly