
Rotor, asenkron motorun dönen kalbidir. Sincap kafesi tasarımlarının çoğunda iletken kafes ayrı çubuklardan monte edilmez. Lamine rotor çekirdeğinin içinde yüksek basınçlı alüminyum dökümle tek atımda şekillenir; çubuklar, kısa devre halkaları ve çoğu zaman soğutma fanı kanatları tek döngüde dökülür.
Bu sadelik aldatıcıdır. Rotor dökümü, motor üretiminde kaliteye en duyarlı adımlardan biridir; çünkü ürettiği hatalar çekirdek içinde gizli kalır ve motor verimini doğrudan düşürür. Bu yazı sürecin nasıl çalıştığını, hangi hataların önemli olduğunu ve modern bir döküm hücresinin bunları nasıl kontrol ettiğini anlatır.
Rotor dökümü nasıl çalışır
Bir üretim döngüsü tekrarlanabilir bir sıra izler:
1. Çekirdek hazırlığı. Rotor sacları eğik yuva açısıyla istiflenir ve bir kartuşa veya doğrudan kalıba preslenir. Eğiklik bitmiş motorda kilitlenme torkunu ve gürültüyü azaltır. 2. Ön ısıtma. Sac paketi tipik olarak 300-450 dereceye ısıtılır ki erimiş alüminyum ince yuvalarda erken donmasın. 3. Enjeksiyon. Yaklaşık 660-720 derecede tutulan erimiş alüminyum yüksek basınçla enjekte edilir ve bir ila üç saniyede tüm yuvaları, iki halkayı ve varsa fan kanatlarını ya da denge elemanlarını doldurur. 4. Katılaşma ve alma. Kalıp açılır, döküm alınır ve döngü tekrarlanır. Modern hücreler alma robotlarıyla kesintisiz çalışır. 5. Son işleme. Besleme sistemi kesilir, mil preslenir ve rotor dengeleme öncesi son boyutlarına işlenir.
Verimi sessizce öldüren hatalar
Kafes çekirdeğin içinde gizli olduğundan döküm hataları denetlene kadar görünmezdir. En kritik dört hata:
1. Gözeneklilik. Sıkışan gaz veya büzülme, çubuklarda ve halkalarda boşluklar bırakır. Gözenekli çubuk daha az akım taşır, rotor daha az tork üretir ve daha çok ısınır. 2. Kırık veya çatlak çubuklar. Dengesiz katılaşma veya alma gerilmesi bir çubuğu tamamen kopardabilir. Motor dönmeye devam eder ama daha yüksek kayma, daha çok titreşim ve belirgin düşük verimle. 3. Soğuk birleşme ve eksik dolum. Metal boşluğu doldurmadan donmaya başlarsa çubuk kısmen oluşur, genellikle halkalara yakın yerde. 4. Saclar arasında alüminyum. Aşırı basınç alüminyumu saclar arasına zorlayarak demir kaybını artırır.
Bu hataların her biri doğrudan kayba dönüşür. Döküm boşluklu bir rotor bir ila iki puan verim kaybettirebilir; bu da çoğu zaman IE3 hedefini tutturmak ile kaçırmak arasındaki farktır.
Onları önleyen süreç penceresi
Kararlı rotor dökümü dört değişkeni birlikte kontrol etmeye indirgenir: ocaktaki banyo sıcaklığı ve hidrojen içeriği, enjeksiyon hız ve basınç profili, kalıp sıcaklığı ve havalandırma ya da vakum. Gaz alma ve curuf tutma çözeltideki hidrojeni düşük tutar. Kontrollü yavaş ve hızlı atış profili yuvaları hava hapsolmadan doldurur. Gözenek sınırlarının en sıkı olduğu EV ve yüksek verimli motor rotorlarında vakum desteği giderek standart haline geliyor.
Bir rotor döküm hücresi ne içerir
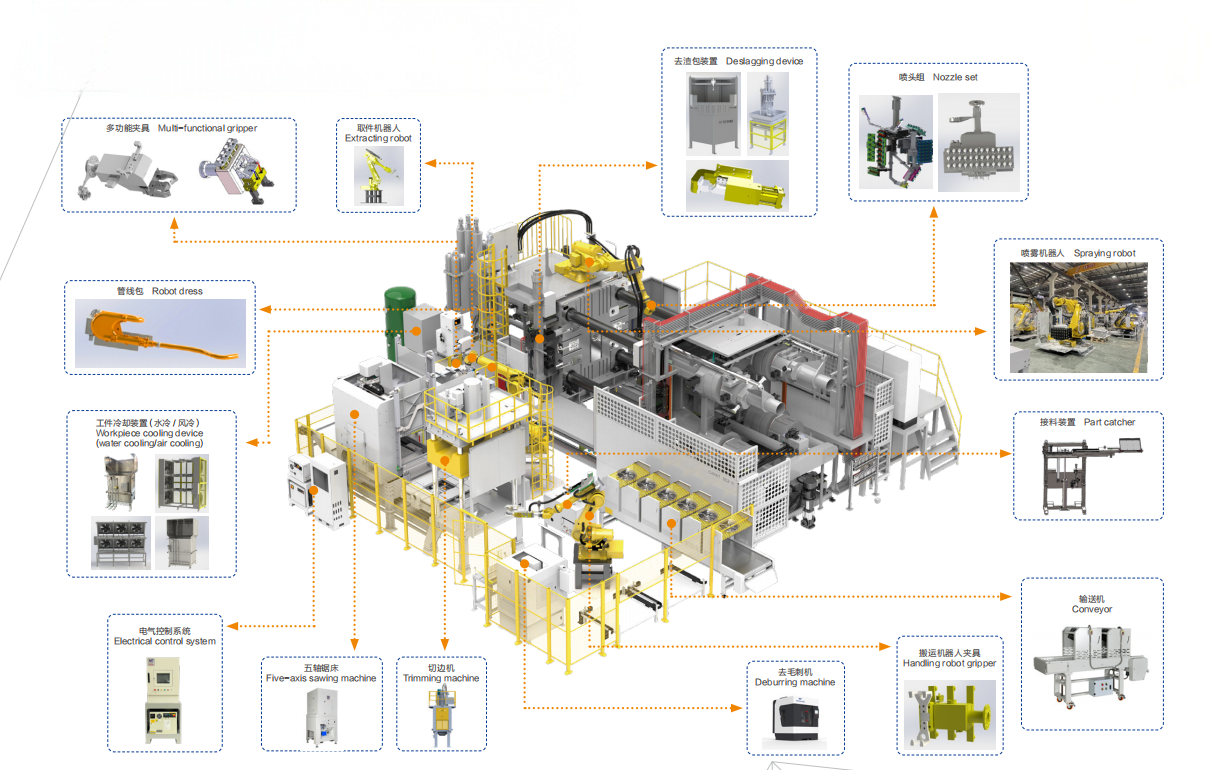
Modern bir hücre tek başına bir pres değil, eksiksiz bir otomasyon birimidir. Tipik konfigürasyon; gaz alma ve otomatik dozajlı tutma fırını, döküm makinesi, kalıp spreyi ve izleme özellikli alma robotu, tıraş presi ve ağırlık kontrolü, halka görüntü denetimi veya X-ray örneklemesi gibi hat içi denetimi birleştirir; her rotor seri numarasıyla izlenir. Burada otomasyon yalnızca işçilik tasarrufu değildir: süreç penceresini vardiya vardiya stabil tutar ve verimi koruyan asıl şey budur.
Sık sorulan sorular
S: Rotor dökümünde neden alüminyum kullanılır? C: Alüminyum iyi iletkenlik, düşük yoğunluk ve mükemmel dökülebilirliği birleştirir. Bakır kafesler daha iyi iletir ama dökümü çok daha zordur; bu yüzden bakır genellikle premium yüksek verimli tasarımlara ayrılır.
S: Rotoru kesmeden döküm hataları tespit edilebilir mi? C: Evet. Ağırlık kontrolü, kafesin elektriksel direnç testi, halkaların görüntü denetimi ve X-ray örneklemesi hatayı tahribatsız bulur. Hat içi direnç testi en yaygın yüzde yüz kontroldür.
S: Rotor dökümü için ne kadar kalıp kilitleme kuvveti gerekir? C: Rotor çapına ve izdüşüm alanına bağlıdır. Küçük ev aleti rotorları kompakt makinelerde çalışır; büyük endüstriyel rotorlar birkaç yüz ton kilitleme kuvvetli presler gerektirebilir.
S: Eğiklik döküm sürecini nasıl etkiler? C: Eğik yuvalar metal akışı spiral izlediği için doldurmayı biraz zorlaştırır; bu nedenle ön ısıtma ve enjeksiyon profili kontrolü eğik rotorlarda kritiktir.
S: Bir rotor hattı ne zaman otomatikleştirilmeli? C: Hacim kesintisiz çalışmayı hak ettiğinde, gözenek sınırları sıkı olduğunda veya müşteriler izlenebilirlik istediğinde. EV ve premium verimli motorlarda tam otomatik döküm hücresi fiili giriş şartıdır.
Yeni bir motor programı için rotor üretimi mi planlıyorsunuz? Ergitme ve dozaj, döküm, alma, tıraş, denetim ve izlenebilirliği kapsayan anahtar teslim rotor döküm hücreleri kuruyoruz. Rotor çiziminizi ve yıllık hacminizi paylaşın, hücreyi sizin için boyutlandıralım.
Ürün sayfası: https://www.ldmotortech.com/tr/products/die-casting