
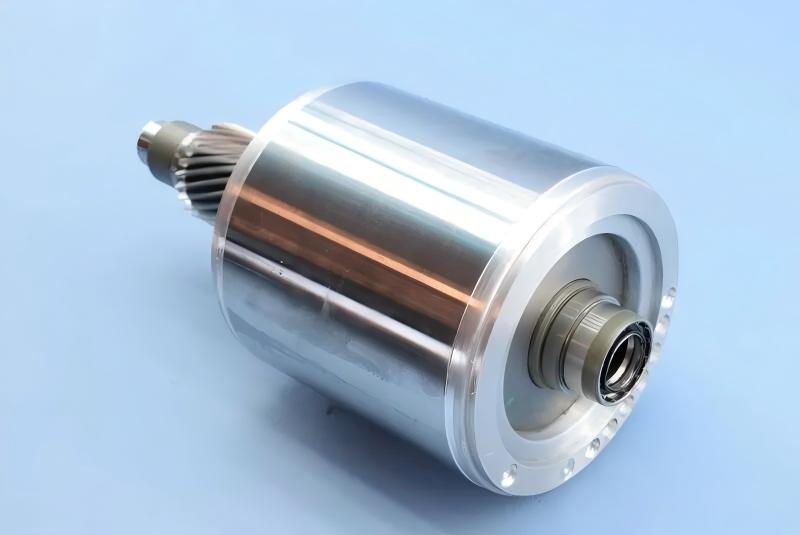
今日生産される三相誘導電動機のほぼすべてに、鋳造アルミニウムローターが搭載されています。ケージ、エンドリング、冷却フィン、バランスボスを積層鉄心と一体に鋳造することで、低慣性、高トルク重量比を実現し、銅バーローターに対し圧倒的な製造コスト優位を持ちます。EV駆動用モーターにおいて、この組み合わせが鋳造アルミローターを標準仕様にしました。
しかし積層鉄心への鋳造は容易ではありません。ガス巻き込み、引け巣、断条はローターを音もなく破壊し、これらの欠陥は外観検査を通過することがあります。本稿では、5つの鋳造方法と量産で2つだけが主流となった理由、経験豊富な鋳造工場が管理する材料・プロセスパラメータ、本当に重要な品質検査、そして量産でこれらのパラメータを維持する自動化ローターダイカスティングアイランドの要件を取り上げます。
5つの鋳造方法と生き残った2つ
ローターのアルミ鋳造には5つの方法があります:振動鋳造、重力鋳造、遠心鋳造、圧力鋳造(ダイカスト)、低圧鋳造です。
振動鋳造と重力鋳造は、凝固時に下部エンドリングへの湯補給が不足するため引け巣が頻発し、ほとんど採用されていません。低圧鋳造は優れたローターを生みますが、主流の電動機メーカーには広く採用されていません。
業界を支えるのは2つの方法です。
1. 圧力鋳造(ダイカスト)。溶融アルミニウムを高圧で金型キャビティに射出し、圧力下で凝固させます。サイクル全体で圧力が支配的です。ローター鉄心は冷間状態で鋳造でき、サイクルタイムは短く、完全な機械化・自動化に適します。弱点はガス巻き込みです:金属は高速でキャビティを充填するため、金型のベントが不十分だとガスが鋳造物に巻き込まれ巣となります。
2. 遠心鋳造。溶融アルミを回転金型に注ぎ、遠心力でキャビティを充填し凝固させます。遠心力はガスや非金属介在物(金属より軽い)の排出を助け、湯補給を強化し結晶粒を微細化します。設備はダイカストマシンより簡素ですが、鋳込みに多くの手作業が伴い、労働強度が高くなります。
量産ローターでは、サイクルタイムと自動化対応性で圧力鋳造が優位です。これが、現代のローターダイカスティングアイランドがコールドチャンバー・ダイカストマシンを中心に構築される理由です。
圧力鋳造:機械、金型、パラメータ
ローターの圧力鋳造にはコールドチャンバー機を使用し、射出室の位置により全立式・立式・横形の3種に分かれます。主要定格は射出力、射出速度、型締力、射出比圧、最大アルミ射出量です。射出機構は品質の要となる部品で、現在の生産機の多くは三段射出を採用しています。
ダイカスト金型は積層ローター鉄心をインサートとして扱い、鉄心のスロットがキャビティの一部を構成します。ゲート設計が重要です:横形・立式は通常センターゲートで、ランナーから肉厚のエンドリング部に複数の内ゲートを設け湯補給を確保します。全立式は多くの場合フィン面ゲートを使用します。キャビティ充填時間が極めて短いため、金型には十分なベントを設け、空気が秩序正しく排出されるようにしなければなりません。
溶融アルミは流動性が悪く、鋳物壁厚が厚いため、比圧は高め、充填速度は意図的に低くします。小型電動機ローターの典型パラメータ:射出比圧29.4〜39.2 MPa、充填速度15〜25 m/s、鋳込み温度680〜700 ℃、金型温度180〜200 ℃。これらのパラメータは相互に関連し、トライアルで調整します。フィン面ゲートでは圧力損失が小さいため比圧をやや下げられます。
遠心鋳造では、アルミ温度を720〜780 ℃と高めに保ち、金型温度は450〜550 ℃、遠心機の回転数はエンドリングの幾何形状から設定します。定速より変速遠心機が推奨されます。
材料要件:純度は導電率の問題
ローター鋳造には一級再溶アルミ地金(A1 99.5またはA1 99.7、GB 1196)を使用し、20 ℃での抵抗率は0.027〜0.030 Ω・mm²/m、純度99.5%以上です。A1 99.5の不純物上限:鉄0.3%、シリコン0.25%、鉄+シリコン0.45%、銅0.015%、不純物合計0.5%。
溶解後、溶湯の鉄含有量は地金規格を超えてもよいですが、鉄0.8%、不純物合計1%以下でなければならず、抵抗率も地金規格を満たす必要があります。各シフトの生産前にるつぼの溶湯をサンプリング分析します。
溶解実務は成分と同じく重要です。鋳鉄るつぼは使用前に内面へ高温保護コーティングを塗布し、溶湯への鉄混入を防がなければなりません。湯口戻り材の添加は15%以下に抑えて溶湯純度を守ります。脱ガス・除渣は塩化ナトリウムなどの塩化物塩を溶湯重量の0.1〜0.5%添加して行い、ガス排出と介在物除去を図ります。
鋳造前の積層鉄心の検査も同様に厳格です:バリは図面規格以内、ラミネーション表面に油・錆なし、ティース部は平滑。鋳造不良のローターは1回のみ再溶解可能で、2回再溶解されたラミネーションは再使用禁止です。
品質管理:ローター寿命を決める検査項目
1. 鉄心長さ公差:160 mm未満で+2.0 mm、160 mm以上で+2.5 mm。 2. ローター外径のスキュー線は真っ直ぐで目立つ曲折がなく、スキュー寸法は図面通り。 3. エンドリングとフィンのバリ・フラッシュ、鉄心外径の残存アルミは完全に除去。ラミネーション間や軸穴内にアルミの挟み込み・付着がないこと。 4. エンドリングの引け巣は最大3か所、各深さ3 mm未満、直径5 mm未満。エンドリングとフィンに割れ、曲がり、介在物、打痕がなく、フィンのコールドシャットはフィン長の4分の1以内、フィン形状欠損は3 mm以内。 5. バランスボスに割れなく、欠損はボス高さの5分の1以内、片端あたりボス総数の4分の1以内。 6. エンドリング外径と鉄心外径の同心度は規定公差等級を満たすこと。 7. 断条・細条は不可。全ローターを100%検査し、通常は電流振動比較法で、算出振動量は3%以下。 8. スロット開口部の充填不足・陥没は規定寸法以内。 9. ローター外径の傷深さは外径仕上げ切削代以内。
このうち2点は強調に値します。断条検査は目視ではなく電気的検査です:外観が完璧なローターにも亀裂のあるバーが潜む可能性があります。そして3%の電流振動リミットが、出荷可能ローターとスクラップを分ける業界の門です。
現代のローターダイカスティングアイランドが自動化すべきもの
上記のパラメータは、1時間に数個の手作業なら達成可能です。量産では、それらを一貫して維持するマシンセルが必要です:
1. 一貫した溶湯ハンドリング。保持炉がアルミ温度を維持し、スープフィーダー(自動ラドル)が各ショットをダイカストマシンに定量供給します。ショット重量の一貫性が巣・湯不足防止の第一の防衛線です。 2. 金型温度管理。金型は全サイクルで180〜200 ℃を維持。ダイカスティングアイランドは金型温度調節機と予熱ロジックを統合し、シフト開始時の初期ショットをスクラップにしません。 3. 鉄心ハンドリング。積層鉄心はインサートとして到着。セルは鉄心を装填し、スキューと向きを確認し、完成ローターを取り出します。フィンを曲げたり外径を傷つけたりしません。 4. トリミングと分離。ランナーとゲートはセル内で除去され、トリム力はフィンやバランスボスを損傷しないよう制御されます。 5. 100%検査。断条試験と寸法検査はラインのステーションとして統合され、実験室でのサンプリングではありません。ローターごとにデータを記録:射出パラメータ、金型温度、試験結果。
この5つを満たせないセルは、助手付きのプレスであってダイカスティングアイランドではありません。
ダイカスティングアイランドを仕様化する前に答えるべき質問
1. ローター径、鉄心長さ、積層高さの範囲、何機種がラインを共有するか? 2. アルミ地金のグレードと溶湯仕様、供給は単一保持炉か複数炉か? 3. 鋳造方法:圧力鋳造、遠心鋳造、またはローターファミリー別に両方か? 4. 目標サイクルタイムとシフト当たり生産量、許容スクラップ率は? 5. ローターごとに記録する検査項目:射出パラメータ、金型温度、断条試験、寸法? 6. 同一セル内の後工程:トリミング、シャフト圧入、旋削、バラシング?
よくある質問
Q: なぜローターは遠心鋳造より圧力鋳造が好まれるのですか? A: サイクルタイムと自動化です。圧力鋳造はミリ秒で充填し、自動ラドル、取り出しロボット、トリムプレスと統合しやすい。遠心鋳造は冶金品質は良いものの、手作業の鋳込みに依存し、スループットと一貫性が制限されます。
Q: ローターアルミで鉄含有量が重要なのはなぜですか? A: 鉄は抵抗率を上げ、電動機効率を低下させます。地金上限は0.3%、溶湯上限は0.8%で、抵抗率仕様が拘束条件です。るつぼ保護コーティングは主に鉄混入防止のため存在します。
Q: ダイカストマシンの三段射出とは? A: 低速接近、高速充填、増圧の各段を持つショットプロファイルです。ローターでは高速充填段が巣リスクを支配します。空気は金属到達前にベントから逃げなければならないからです。
Q: 断条はどう検出しますか? A: 電流振動比較法という電気試験を全ローターに適用します。振動量が3%を超えれば断条または細条と判定し、外観が完璧でもローターは不合格です。
Q: ローターダイカストの金型温度は? A: 通常180〜200 ℃。低すぎれば充填不良、高すぎればサイクルが伸び引け巣が増えます。ダイカスティングアイランドに金型温度管理が含まれるのはこのためです。
Q: スクラップローターは再溶解できますか? A: 1回だけ可能です。2回再溶解されたラミネーションは、バリ状態とティース形状が劣化するため再使用できません。
ローターダイカスティングラインの新設・増強をご計画ですか?当社はターンキーのローターダイカスティングアイランドを設計します:溶解・保持、スープフィーダー(自動ラドル)定量供給、ダイカストマシン、金型温度管理、取り出しロボット、トリミング、100%検査ステーション。ローター範囲、目標サイクルタイム、許容スクラップ率をお知らせいただければ、アイランド構成をご提案します。
関連能力:ローターダイカスティングアイランド https://www.ldmotortech.com/en/products/die-casting 関連能力:モーター組立ライン https://www.ldmotortech.com/en/products/motor-assembly