PMモータの性能上限は、本質的に磁石によって決まります。磁石の形状は磁気回路設計の基盤であり、磁束分布、トルク出力、効率、振動、製造コストを左右します。モータメーカーにとって形状の選定は問題の半分にすぎません。残りの半分は、その磁石でロータを量産することです。欠けも、極性の誤挿入も、磁束のばらつきもなく。
本稿では両面を扱います。PMモータに使われる6種の磁石形状とそれぞれの適所、形状をロータ構造に結びつける選定ロジック、そして選定後にモータ組立ラインに求められる能力です。
6種の磁石形状と適所
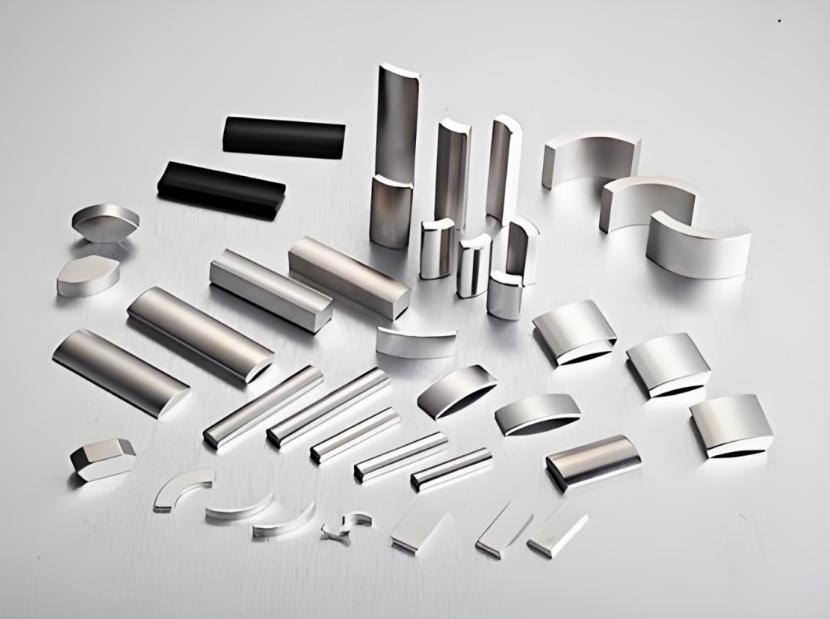
1. 瓦形/アーク磁石。焼結NdFeBモータ磁石で最も一般的な形状。曲面がロータ表面に合致し、エアギャップを均一に、磁場を安定させますが、弧度公差の精密研削が必要です。中小出力モータに使用されます:DCモータ、PMSM、EV駆動モータ、ファンモータ。
2. 角形/矩形磁石。形状が単純で加工難度が低く、多極着磁と量産組立が容易で、費用対効果の高い選択肢です。トレードオフはエアギャップ磁束の高調波がやや高いことで、極限の静音や低脈動設計以外では問題になりません。IPMロータ、リニアモータ、ステッピングモータ、コスト重視の家電モータの標準選択です。
3. リング磁石。ボンド径方向多極一体リングと焼結分割リングがあります。同軸度に優れ、磁場分布が均一で、一体で径方向多極着磁ができ、セグメントの組立不要です。限界は幾何中性線の残留磁場と材料歩留まりの低さです。焼結全周リングは複雑で高コストなため、高級精密機器に向きます:コアレスモータ、ポンプモータ、エンコーダ、精密センサ。
4. 平行四辺形/斜め瓦形磁石。カスタム形状で、専用の角度設計により逆起電力波形を最適化し、コギングトルクを発生源で抑えて騒音・振動を低減します。静音性が必須の用途に:自動車用エアコンコンプレッサーモータ、精密機器モータ。
5. 積層磁石。薄い絶縁磁性板を積み重ねて作られ、扇形やくさび形などに成形できます。目的は高周波渦電流損失と発熱を抑え、高速・高周波運転での寿命を延ばすことです。サーボモータ、EV高速主駆動モータ、アキシャルギャップモータに使われます。
6. 特殊形状磁石。非標準機器や特殊な磁気回路向けに専用金型で開発。空間制約に合わせ、磁場波形を最適化し、正弦波駆動などの特殊要件に応えます。クローポールモータ、ボイスコイルモータなどに使用されます。
選定ロジック:4つの次元
形状だけでは決まりません。4つの要因が相互作用します。
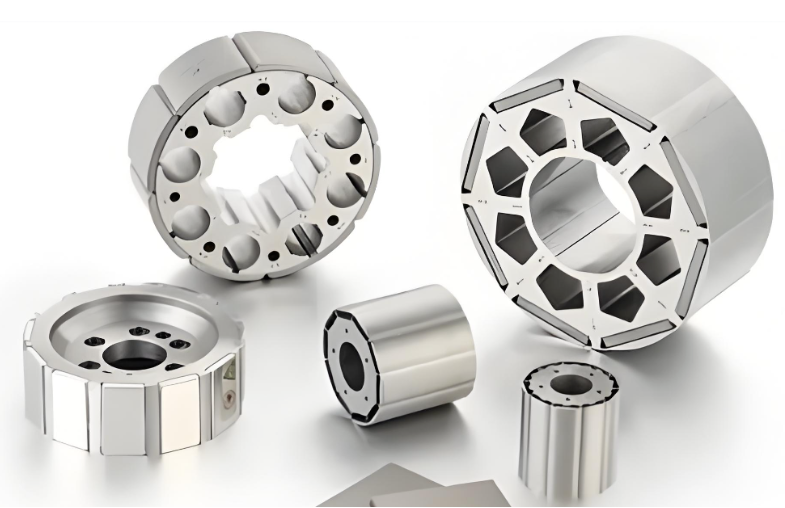
1. ロータ構造が先。SPMロータは瓦形磁石が適し、曲面がエアギャップを均一に保ちます。IPMロータは矩形・台形磁石で、埋め込みやすくリラクタンストルクも活用できます。高速機は機械強度のためIPM構造を優先すべきです。
2. 性能要求が材料と精度を決める。高トルク密度・広い速度範囲には焼結NdFeBのIPM形。低コスト・耐食の汎用機にはフェライト瓦形磁石。150℃超の運転温度には高保磁力NdFeBグレード、またはサマコバ・アルニコへの変更で永久減磁を防ぎます。ハブモータなど平坦な効率曲線が必要な用途は、磁石の角形度と寸法精度の管理が重要です。
3. コストと工程が選択を律する。大量・汎用・低コスト生産は等半径瓦形や埋込角形磁石が適し、材料歩留まりが高く工程も成熟しています。小型機器や複雑磁路はボンドリング磁石が向き、二次加工不要で多極着磁も柔軟です。焼結径方向全周リングは本当に必要な場合以外避けます。過剰設計は無駄です。
4. 特殊条件で決着。リニアモータは角形・平行四辺形。強振動・高遠心力の高速機はIPM磁石が適し、必要ならバンディング補強。湿潤・腐食環境は耐食フェライト、またはNdFeBにパッシベーション処理を施します。
材質と着磁方式で全体像が完成します:NdFeB対フェライト、単極対多極、径方向対平行着磁はすべて形状の決定と相互作用します。
品質管理:モータの一貫性を決める2つの指標
形状選定のほかに、2つの磁気指標がモータの設計どおりの性能を左右し、業界の品質管理の焦点です。
1. 磁場の均一性。磁石の表面磁場測定は、着磁状態、極配置、材料の一貫性が設計どおりかを検証します。偏差はトルクリップルと騒音として直接現れます。
2. 磁束の一貫性。磁石はモータの磁場源です。磁石間の磁束ばらつきは振動、出力低下、効率低下を直ちに引き起こします。厳しい用途の業界慣行は、磁束一貫性を5%、3%、場合によっては2%以内に抑えることです。これを達成するのは生産の問題です:一貫した磁石形状、一貫した着磁、そして抜き取りではなくロータ全数の測定が必要です。
磁石選定が組立ラインに意味すること
どの形状を選んでも、ラインは手作業ではうまく解けない4つの問題を解かなければなりません。
1. 分離。着磁済み磁石は積み重なって吸着します。1枚ずつ供給するには、エッジを欠かせない機械分離が必要です。脆い瓦形や積層形状は特に欠けやすいのです。
2. 方向と極性。ステーションは挿入前に極性を検出し固定しなければなりません。接着構造で1個逆挿しされたロータは経済的に手直しできないからです。
3. 制御された挿入。磁石は鋼スロットに入る瞬間に急加速します。制御されない挿入こそ欠けとけがの発生源です。装置は磁石を制御速度・位置でスロットへ導く必要があります。しかも形状が重要です:IPMスロット用矩形磁石とSPM表貼用アーク磁石では治具が異なります。
4. 先着磁か後着磁か。先着磁は着磁工程を省けますが、すべてのハンドリング問題を難しくします。後着磁は無着磁のままロータを組み立ててライン上で着磁するため供給が簡単になりますが、極数と必要磁場に見合う着磁装置が必要です。選択は磁気特性、ロータ寸法、生産量で決まり、ラインに必要なステーションもそれで決まります。
これらの要求こそ、専用のロータ磁石挿入機が存在する理由です。場当たり的対応を許さない4つの仕事です。
ラインを選ぶ前に答えるべき質問
1. 磁石の形状、材質、グレード、耐熱等級は何か、第2のバリエーションの計画はあるか。 2. 磁石の寸法、公差、コーティングは何か。 3. SPMかIPMか、スロットや表面の形状は。 4. 磁石は先着磁か、ラインに着磁装置を含めるか。 5. 目標の時間当たり生産量と、ラインを共用するロータ機種数は。 6. どの検査を記録するか:極性確認、挿入力、着磁後の磁束一貫性。
よくある質問
Q: 表貼りロータに最適な磁石形状は? A: 瓦形/アーク磁石です。曲面がエアギャップを均一に保ち磁場を安定させます。精密研削が必要ですが、SPMモータの標準品です。
Q: 矩形磁石はいつ選ぶべきですか? A: ロータがIPMの場合、またはコスト優先の場合です。加工・埋め込み・量産組立が容易で、代償は磁束高調波がやや高いことだけです。
Q: NdFeBグレードの接尾記号は何を意味しますか? A: 最高使用温度です。標準グレードは約80℃に耐え、H、SH、UH、EHで上限が約200℃まで上がります。ロータの実温度より低い等級を選ぶと永久減磁を招きます。
Q: 磁束一貫性はなぜ生産で重要ですか? A: 磁石間の磁束ばらつきは、モータ間の振動と効率の差に直接変換されます。厳しい磁束一貫性には、一貫した磁石、一貫した着磁、そして全数測定が必要です。
Q: 先着磁の磁石で組み立てる方が安全ですか? A: 電気的にはラインが簡単になりますが、着磁品は鋼製工具や互いに吸着するためハンドリングは難しくなります。大量生産では後着磁の方が自動化しやすいのが普通です。
Q: 磁石を1個逆極性で挿入するとどうなりますか? A: ロータは磁場試験に不合格です。接着構造では経済的な手直しができずスクラップです。挿入前の極性確認が標準的な防止策です。
PMモータラインの新設・増設をご検討中ですか。当社はステータ巻線からロータ磁石挿入、着磁、最終試験までを含むモータ組立ラインのターンキー対応を行っています。ロータ範囲、磁石仕様、目標生産量をお知らせください。ライン構成をご提案します。
関連能力:モータ組立ライン https://www.ldmotortech.com/ja/products/motor-assembly 関連能力:モータロータダイカスト https://www.ldmotortech.com/ja/products/die-casting