
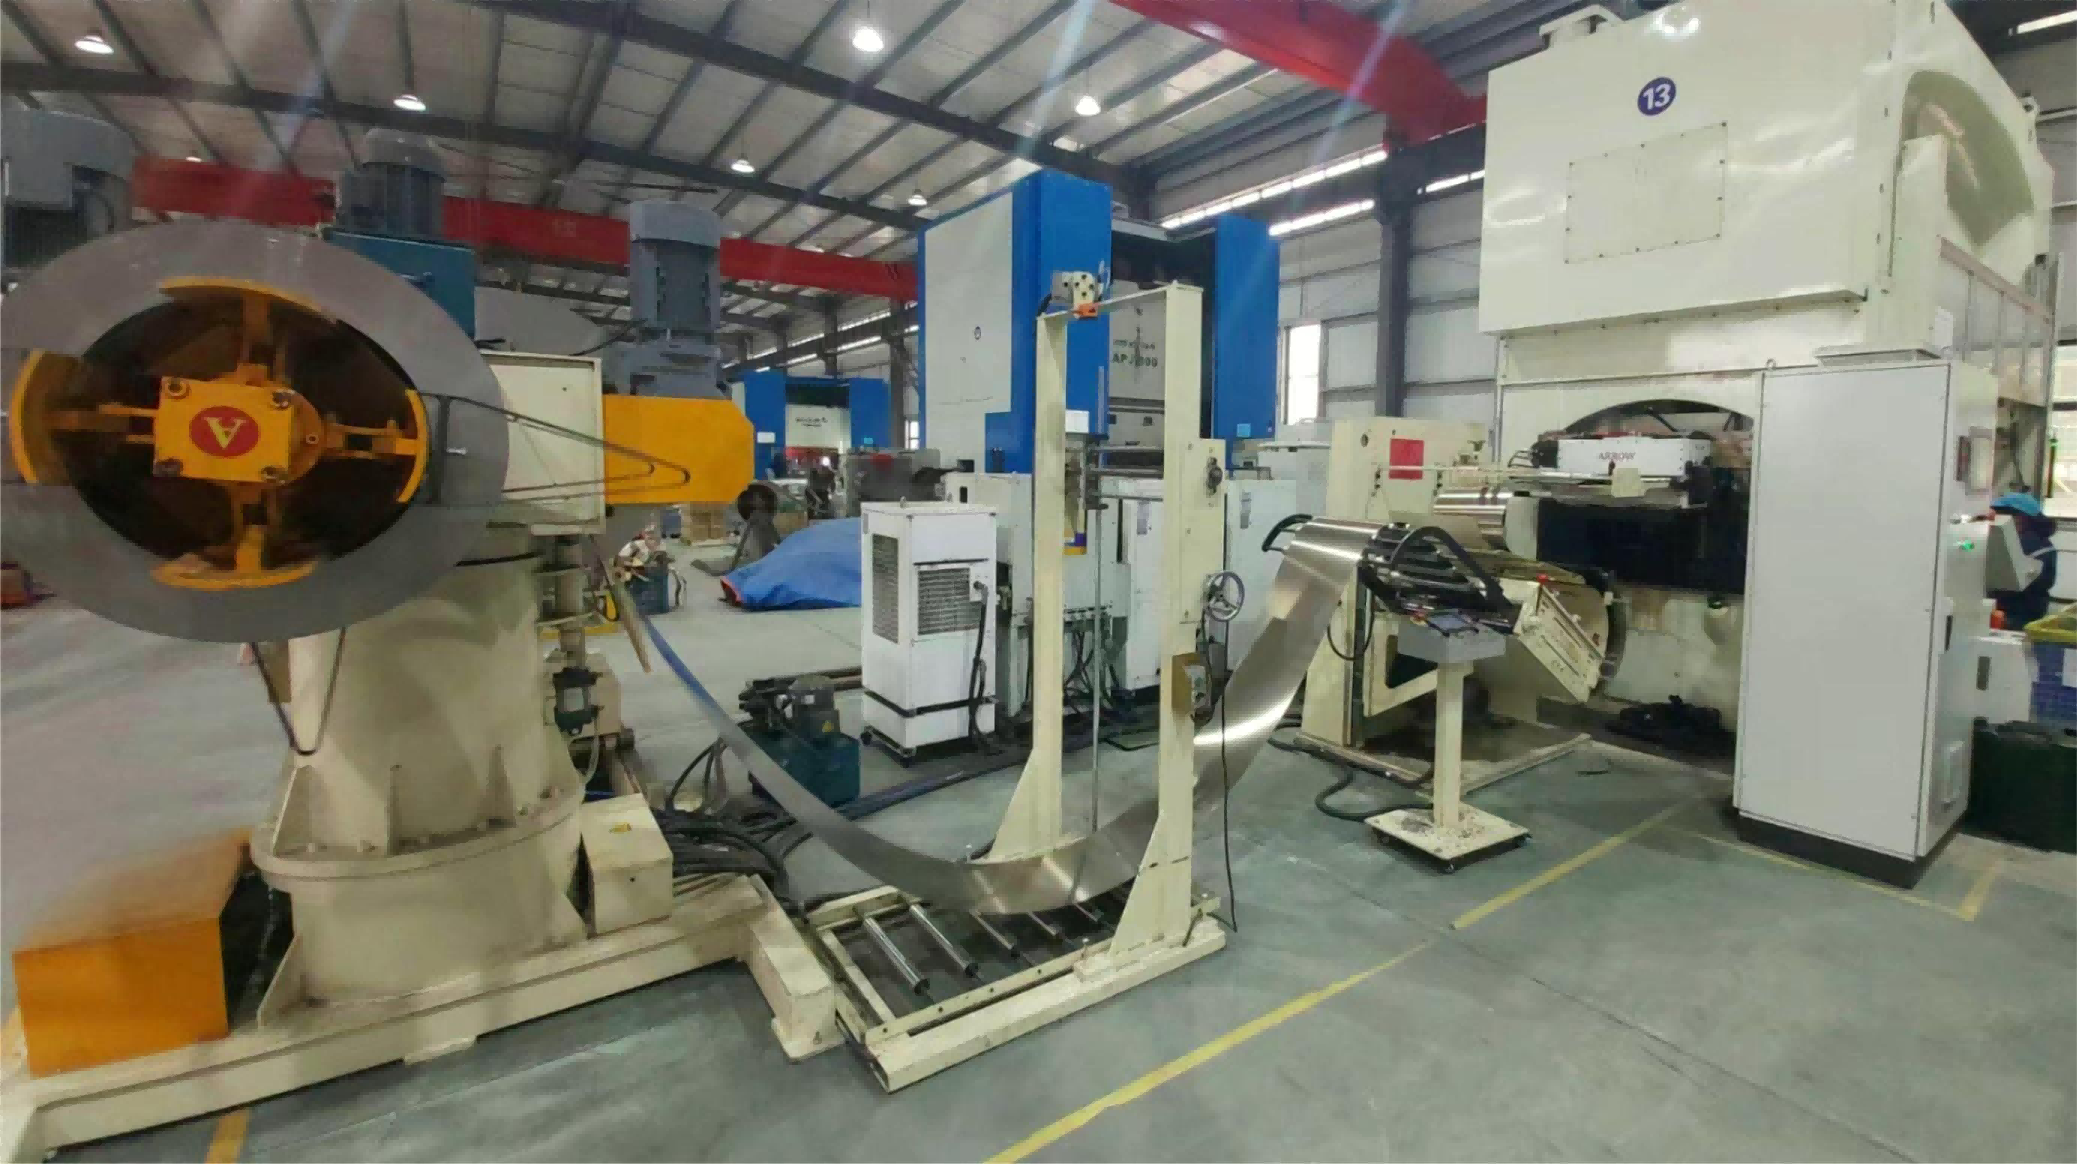
BODY: すべての電動モーターは薄い鋼板から始まります。巻線やシャフト、ハウジングができる前に、電磁鋼板から何百枚もの精密ラミネーションを打ち抜かなければなりません。大量生産においてこれを経済的に成立させるのがプログレッシブ金型によるプレス加工です。本ガイドでは、コイル準備から積層・カーリング・検査済みのモーターコアまで、全工程を解説します。
そもそも積層鉄心はなぜ必要か
無垢の鉄心では大きな渦電流が流れ、エネルギーが熱として失われます。ラミネーション——絶縁された薄板を積み重ねたもの——はこの電流を遮断します。この一つの設計判断が、モーター製造と精密板金プレスを切り離せない関係にしています。
プログレッシブプレス工程のステップ
ステップ 1:コイル準備と送り。
ラインは無方向性シリコン鋼のコイルから始まります。デコイラーと高速サーボフィーダーが、100 分の数ミリ単位の位置決め精度でストリップをプレスに送り込みます。ライン全体の速度の上限を決めるのはプレス速度ではなく送り速度であることが多く、多段ローラーレベラー付きサーボ送りの仕様は慎重に決める価値があります。
ステップ 2:金型内プログレッション。
ストリップは多ステーションのプログレッシブ金型を通過します。各プレスストロークで、パイロットピンが事前打抜きした基準穴にストリップを合わせ、各ステーションが順次スロットを打ち抜き、内外輪郭をノッチし、インターロックタブを成形します。最終ステーションで完成ラミネーションが切り離されます。1 型で 10〜20 ステーションに及ぶこともあります。金型内で成形されるインターロックタブにより、落下するラミネーションが自動的に積層されます——これにより積層工程が実質「無料」になります。
ステップ 3:潤滑とバリ管理。
精密ミスト給油がごく薄い潤滑膜を施します。金型寿命を延ばしバリの発生を抑えるには十分でありながら、ラミネーションの絶縁被膜を汚染しない程度の量です。バリ高さは最重要の品質指標です。過大なバリは積層後に板間絶縁を突き破り、層間短絡と鉄損の増大を招きます。
ステップ 4:積層・溶接・カーリング。
製品に応じて、インターロック積層は金型内で設定高さまで積み上げられ、溶接コアは自動シア・溶接ステーションでシームまたはレーザー接合され、特定のモーターファミリーのステータコアはカーリング工程へ進みます。スロット付きの積層ストリップを最終的な円形に巻き取るこの特殊工程は、高効率モーターやアウターローターモーターの設計で用いられます。
ステップ 5:プレス検査。
完成したローター・ステータコアは圧入検査を受け、積層高さ、外径・内径、層間結合状態が確認されます。ダイカストに回されるローターコアでは、寸法検査データが下流の鋳造セルに直接引き継がれます。
ラミネーションプレスの主要品質指標
1. バリ高さ——層間短絡と鉄損を左右します。 2. スロットピッチ精度——巻線の嵌合とコギングトルクに影響します。 3. 積層高さの一致性——モーター個体差を決めます。 4. 被膜の健全性——完成コアの絶縁抵抗を決めます。 5. スクラップ率——材料がコストの最大要素です。
電磁鋼板はモーターの部品コストの大きな割合を占めます。公差を厳しく保つプレスラインは、スクラップとモーター単価の両方を抑えます。
速度か精度か——両方必要です
ラミネーション用高速プレスは毎分約 200〜800 ストローク以上で稼働します。この速度で品質を守る設備の決定は地味ですが決定的です。
1. 閉ループ位置補正付きサーボ送り。 2. 誤送りやスラグ戻りを検出する金型内センサー。 3. 稼働中ずっと平面度を保つ油圧式金型内レベリングシステム。 4. ラミネーションの向きを揃えるサーボ駆動ロータリーポジショニング。 5. 自動潤滑計量。
プレスセルの全自動化
最新のモーターコアプレス自動化システムは、ストリップ準備、送り、潤滑、レベリング、プレス、検査、ステータコアカーリングを一つの連続フローに統合します。単体プレスと手作業の搬送に比べ、統合セルは、コイル交換や積層間の空転時間が少ない高い実効出力、バッチごとの追跡可能な品質データ、プレス作業への人的曝露の低減、そして下流のローターダイカストやモーター組立ラインへの安定供給をもたらします。
よくある質問
Q: モーターラミネーションのプログレッシブプレスはどのくらいの速度が出ますか? A: 量産ラインではサイズ・板厚・金型複雑度に応じて毎分 300〜600 ストロークが一般的で、専用ラインでは毎分 800 ストロークを超えます。
Q: モーターラミネーションの板厚は? A: 多くのモーターファミリーで 0.2〜0.5 mm です。薄いほど鉄損は下がりますが、プレス難度と積層枚数が増えます。
Q: 1 ラインでローターとステータの両方を生産できますか? A: クイック段取り替えで可能です。複数機種を生産する工場では段取り時間がラインの重要仕様です。
Q: ステータコアカーリングとは? A: 積層ストリップを円筒形のステータコアに巻き取る成形工程です。一部の高効率・アウターローターモーター設計で使われ、プレスラインの統合ステーションとしても提供可能です。
ラミネーションプレスのプロジェクトをご計画中ですか?当社のモーターコアプレス自動化システムをご覧ください——サーボ送り、ミスト給油からロータリーポジショニング、金型内レベリング、圧入検査、ステータコアカーリングまで。図面と目標数量をお送りいただければ、工程提案をいたします。
製品ページ:https://www.ldmotortech.com/ja/products/stamping 関連:ローターダイカストセル https://www.ldmotortech.com/ja/products/die-casting 、モーター組立ライン https://www.ldmotortech.com/ja/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly