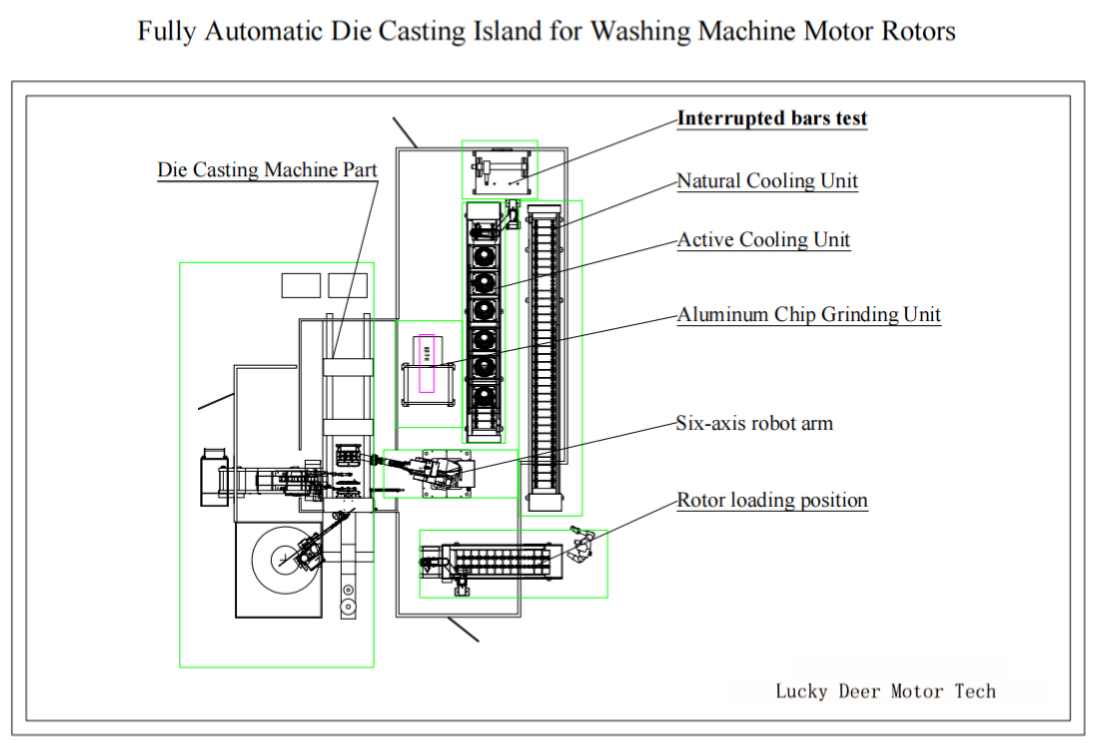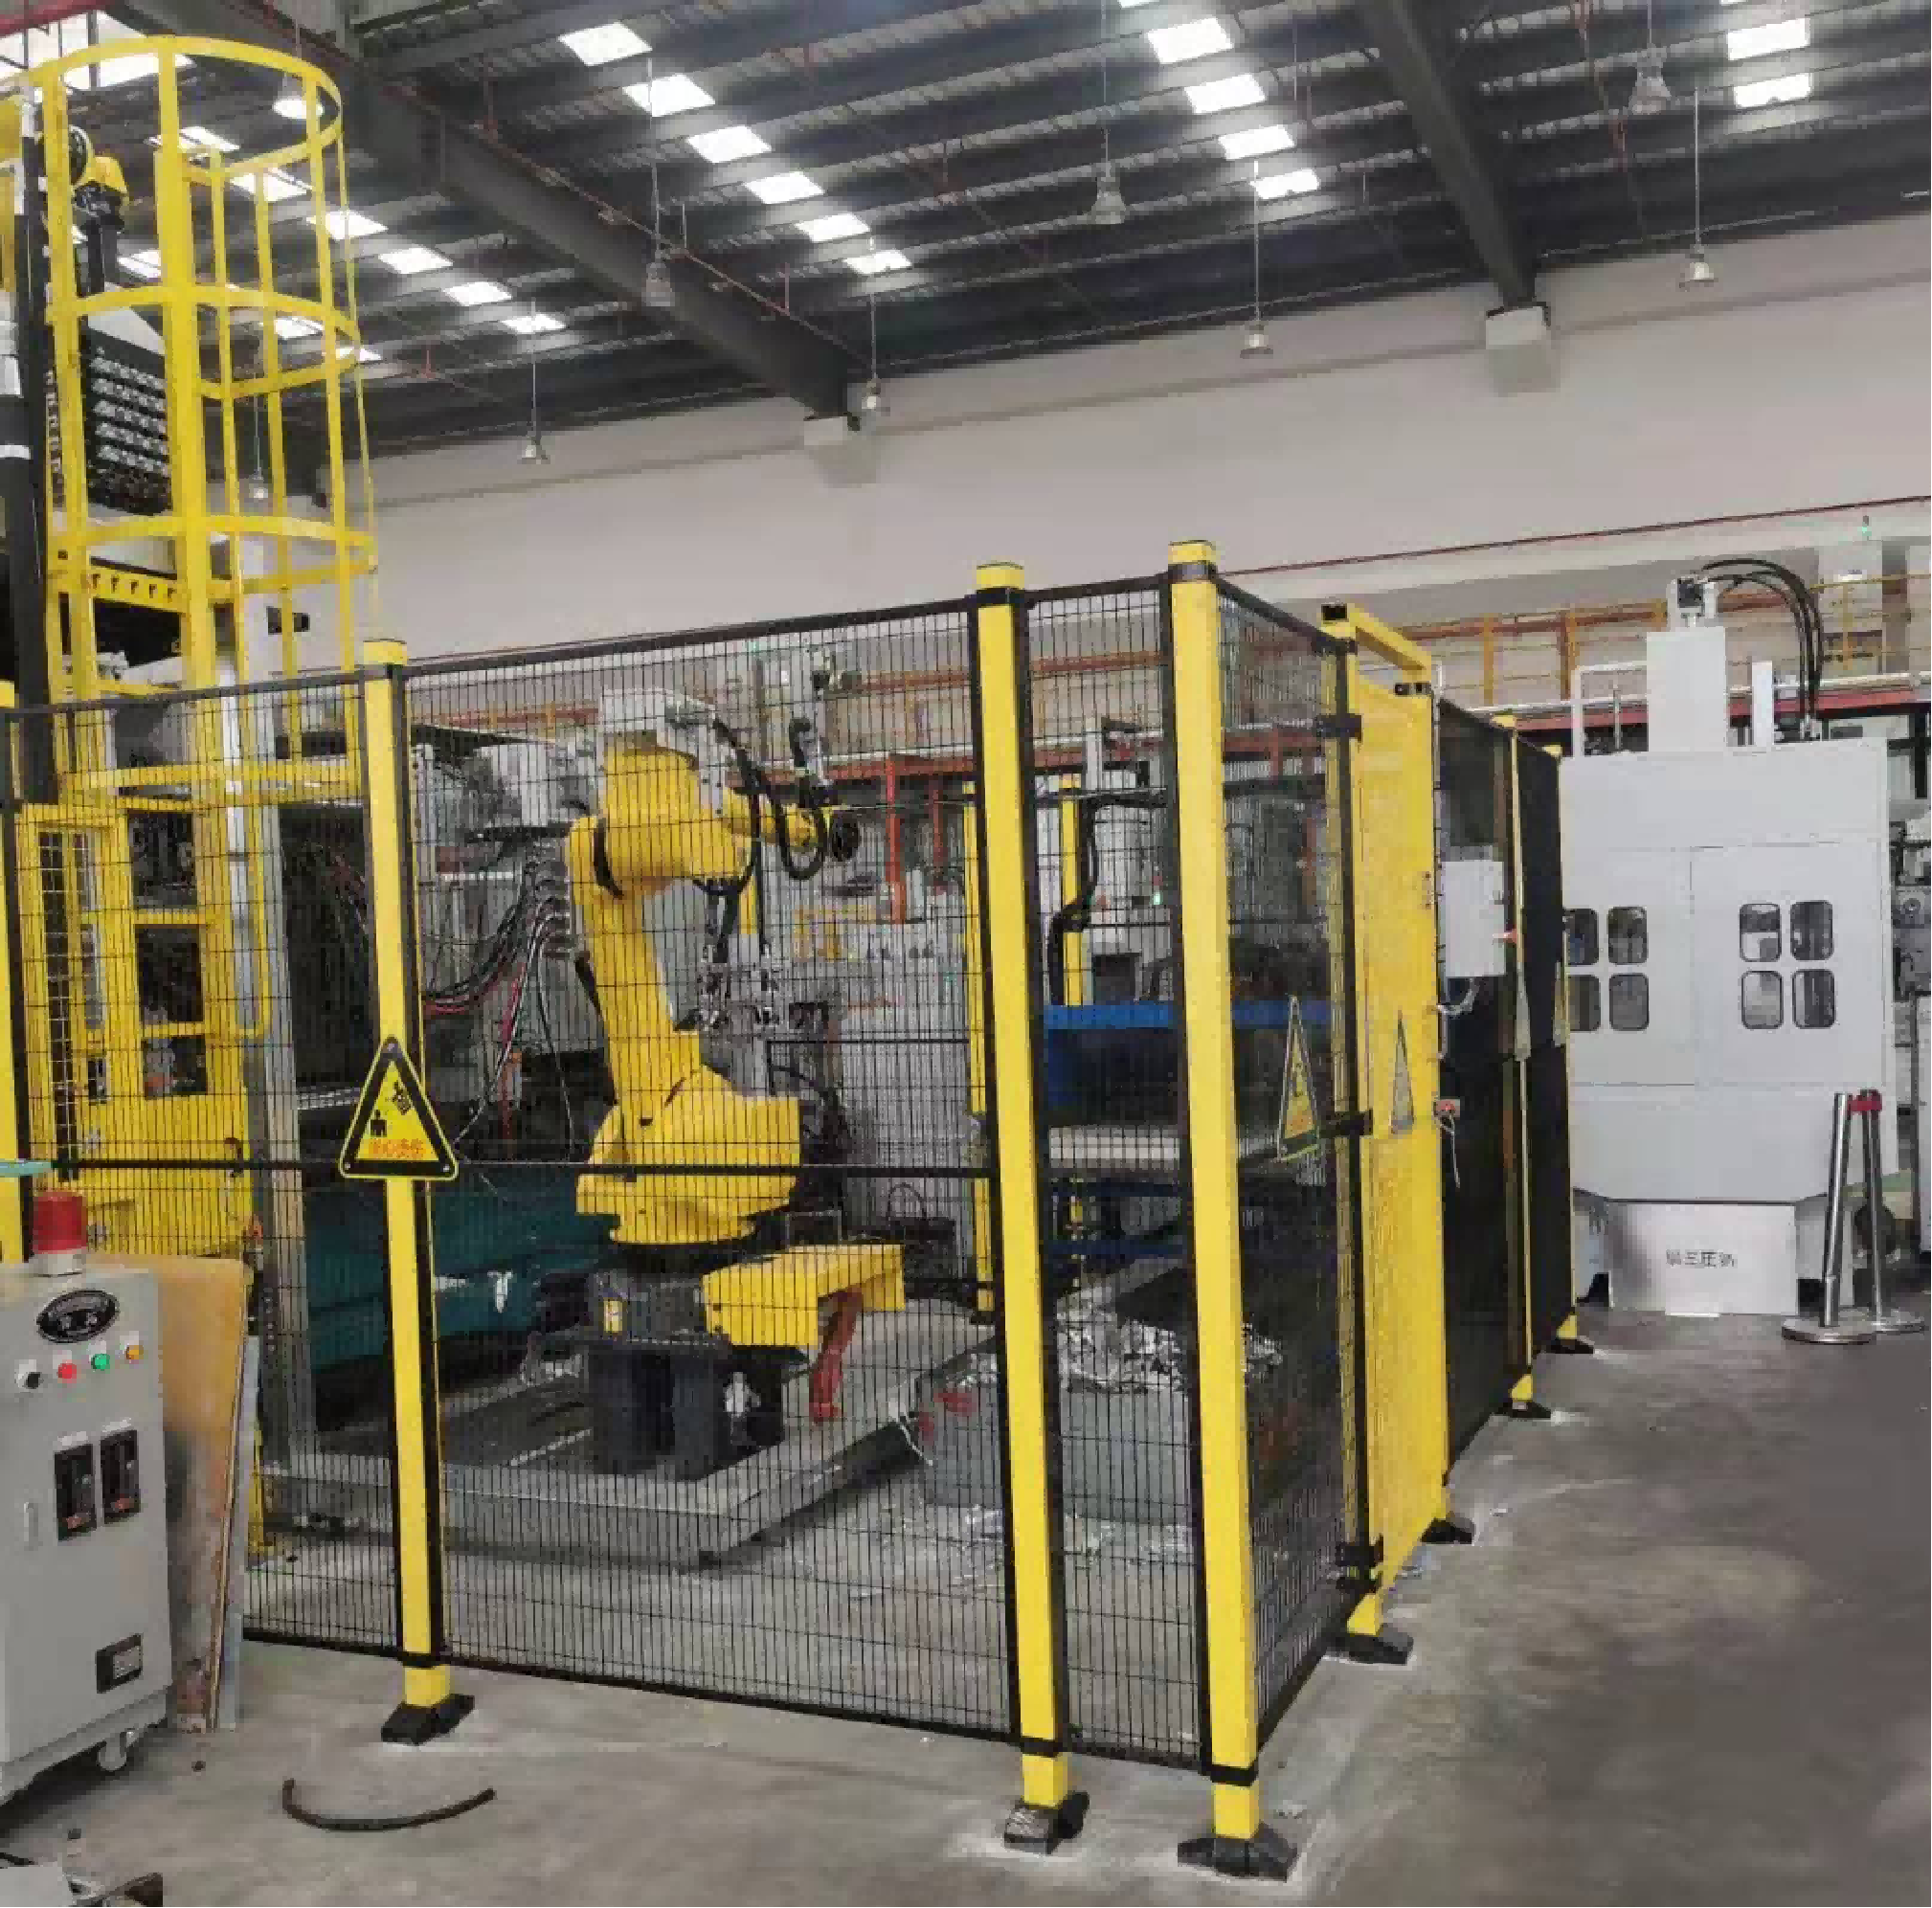
二つのモータ工場に「ロータのダイカスト機とは何か」と聞けば、二つの答えが返ってきます。一つはプレス機だと言い、もう一つはセルだと言います。鉄心上料ステーション、6軸ロボット、自動給湯機付きダイカストマシン、研磨ステーション、冷却ユニット、断条検査機が一本のラインとしてつながったものです。
正しいのは後者です。モータロータダイカストアイランドは、鉄心の投入、鋳造、取出し、表面処理、冷却、検査、トレーサビリティを一連の流れで行う完全な自動化セルです。そして誘導モータのかご形導体が形成される工程でもあり、内部欠陥を防ぐか生み出すかが決まる場所です。多くの購買担当者はまずプレス能力(トン数)を比較しますが、実際の生産能力と鋳造品質は、プレス周辺ステーションのバランスで決まります。
なぜロータ鋳造はセルで行うのか
ロータは、積層しスキューを付けた鉄心の内側に鋳造されます。溶湯アルミは1〜3秒で全スロット、両端のエンドリング、そして多くの場合ファンブレードまで充填しなければなりません。余裕はごくわずかです。溶湯温度とガス含有量、射出速度と圧力プロファイル、金型温度、ベントまたは真空という4つの変数を同時に安定させる必要があります。
3交替で4変数を人手で安定させることはできません。セルなら可能です。ロボットは毎サイクル同じ動作で鉄心を投入し、スプレー装置は毎回同量の離型剤を塗布し、冷却ユニットは検査前に同じ温度まで冷やします。これらのセルが存在する理由は省人化ではなく安定性です。
ロータダイカストアイランドのステーション
1. 鉄心投入。積層・スキュー済みの鉄心はローディングスライドまたはマガジンでセルに供給されます。ステーションは各鉄心の向きを揃え、ロボットが掴む前に存在と姿勢を確認します。これは金型損傷の最も多い原因、すなわち鉄心の位置ずれを防ぎます。
2. ピック&プレース。専用治具を備えた6軸ロボットが金型への投入と鋳造後の取出しを行い、さらに下流ステーション間の搬送も担います。これにより個々の機械が連続した流れになり、人手の受け渡しの連続ではなくなります。
3. ダイカストマシンと自動給湯機。型締め後、溶湯アルミがショットスリーブに注入されます。定量装置が自動給湯機(一部市場では soup feeder と呼ばれます)で、各サイクルに保持炉から定量の溶湯を移します。給湯量が一定だからこそ、充填挙動とエンドリング成形が再現します。
4. 金型温度制御、サーボスプレー、離型剤供給。ショット間に金型をスプレーし、セルコントローラが金型温度を狭い範囲に保ちます。温度が低すぎれば冷しゃく(コールドシャット)や湯じわ(ミスラン)が発生し、高すぎれば焼付きとサイクル延長を招きます。サーボスプレーは離型剤を制御されたパターンで塗布し、キャビティに浴びせかけることはしません。
5. 研磨・ポリッシング。取出し後、ロボットはロータを研磨ステーションに置き、表面処理を行ってゲート痕とバリを除去します。後工程の機械加工やバランシングが期待する状態に仕上げる工程です。
6. 制御された空冷。鋳造の検査結果は温度に依存するため、ロータは検査前に空冷ユニットで規定温度まで冷やされます。安定温度まで冷やすことで、続く電気検査が近似ではなく意味のあるものになります。
7. 断条検査。このステーションは、冷却後のロータのかごバー欠損や充填不足を検出します。断条はロータ抵抗を上げ、損失を増やし、トルクを低下させますが、外観からは確認できません。オンライン断条検査はロータ出荷前の最後の関門であり、セルの中で最も価値のある検査です。
8. トレーサビリティ。最新のアイランドは射出パラメータ、金型温度、検査結果をロータのシリアル番号に紐づけて記録します。後日モータが性能試験で不合格になった場合、この記録によって工場は当該ロータを生産した交替、金型、溶解バッチまで遡れます。
サイクルタイムと時間当たり生産能力を決めるもの
セルサイクルは鋳造サイクルではありません。工程中の最長ステーション時間にステーション間のロボット搬送時間を加えたものです。充填・凝固が20秒のプレスでも、スプレーと給湯で45秒、冷却で60秒に引き上げられることがあります。
計算は単純です。セルサイクルの秒数で3600を割って理論個/時を出し、型替え、スプレー調整、計画停止を考慮した稼働率を掛けます。45秒サイクルなら理論80個/時、稼働率85%で約68個/時です。サプライヤーには提案がどちらの数字に基づくかを必ず確認してください。理論と実績の差こそ、納期遅延が生まれる場所です。
見積依頼前に定義すべきこと
1. ロータ範囲:鉄心径、積厚、スロット形状、スキュー角、ファンブレードやバランス形状を一体鋳造するか。 2. 合金とプロセスレベル:通常のアルミ鋳造か、高効率モータやEVロータ向けで気孔基準が厳しい真空補助鋳造か。 3. 時間当たり生産能力と交替体制。無人運転が必要かどうかも含めます。 4. 各ステーションの自動化レベル。手投入から、全自動投入・搬送・検査まで。 5. 検査とデータ要件:断条検査、重量チェック、エンドリング外観検査、X線抜取検査、結果をトレーサビリティシステムに記録するか。 6. 設置場所の占有面積、ユーティリティ、排煙設備。
このリストが明確なほどセル構成は正確になり、使い切れない能力を買うことも、設置後にボトルネックが見つかることも避けられます。
よくある質問
Q: ダイカストマシンとダイカストアイランドの違いは? A: マシンは鋳造を行います。アイランドはその周辺の完全なセル、すなわち鉄心投入、ロボット搬送、給湯、スプレー、表面処理、冷却、検査、トレーサビリティです。生産能力と安定性はセル全体から生まれ、プレス単体からは生まれません。
Q: soup feeder(給湯機)とは何ですか? A: 保持炉からショットスリーブへ定量の溶湯を各サイクル移送する自動給湯装置です。給湯量が一定であることが、再現性のあるかご形成の前提です。
Q: 外観が良好でも、なぜ断条検査が必要ですか? A: かごの欠陥は内部にあります。断条や充填不足は外から見えませんが、ロータ抵抗を上げてモータ効率を低下させます。電気的な断条検査なら全数を非破壊で判定できます。
Q: ロータダイカストアイランドの占有面積は? A: ステーション数と冷却方式によります。家電用ロータのコンパクトなセルは小さな区画に収まりますが、冷却を延長し検査を完備した大型産業用ロータのセルはかなり広くなります。サプライヤーは提案時にレイアウト図を提示すべきです。
Q: 複数のロータ機種に対応できますか? A: 範囲を事前に定義すれば可能です。段取り替えはプログラム呼出、治具交換、金型交換で行うため、セルは単一の品番ではなく一つのロータ群をカバーします。
ロータダイカストプロジェクトをご計画中ですか。当社は鉄心投入・ロボット搬送から冷却、断条検査、トレーサビリティまでを含むモータロータダイカストアイランドのターンキー対応を行っています。ロータ範囲、合金、目標時間当たり生産能力をお知らせください。セル構成をご提案します。
関連能力:モータロータダイカストアイランド https://www.ldmotortech.com/ja/products/die-casting 関連能力:モータ組立自動化 https://www.ldmotortech.com/ja/products/motor-assembly