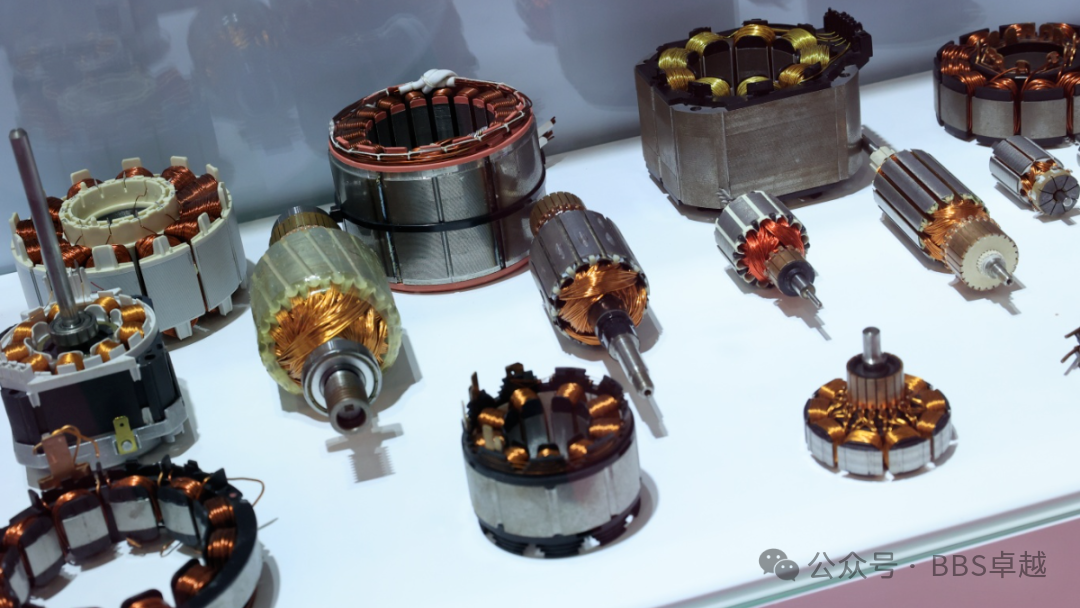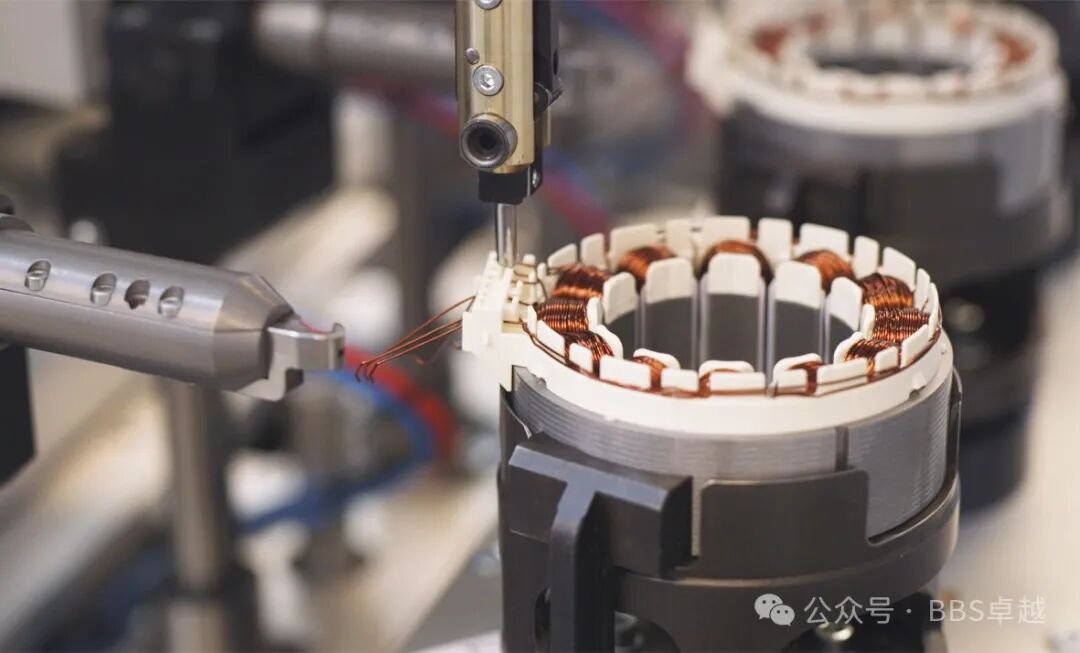
すべての電動機はステータから始まる。ステータは銅巻線を担い回転磁界を生み出す固定子であり、モータの効率、騒音、寿命を大きく左右する。モータ工場にとってステータの品質は、同時に生産工程の問題でもある。打抜きから最終検査までの各工程が、製品ごとのばらつきを決めるからだ。
本稿では電動機ステータ製造の主要5工程を整理し、自動化が最も効く場所を説明する。
工程1 鉄心の打抜きと積層
ステータ鉄心は厚さ0.2〜0.65mmの薄い電磁鋼板を積層して作る。高速プログレッシブダイがスロットと外形を打抜き、シートはカシメ・溶接・接着で固定される。バリ管理が重要である。過大なバリはシート間を短絡させ鉄損を増やす。自社で打抜きできない工場は、モータラミネーション打抜きサプライヤーから完成鉄心を購入する。
工程2 絶縁とスロット準備
銅線を入れる前に、すべてのスロットを絶縁しなければならない。スロットライナー、相間絶縁、くさびが巻線とアースされた鉄心の接触を防ぐ。自動ラインでは紙挿入機がこの工程を担当し、絶縁紙の欠落や位置ずれをインラインで検査する。後工程で見つかる絶縁不良は、ステータ全体の廃棄を意味することが多い。
工程3 巻線:ニードル、フライヤー、ヘアピン
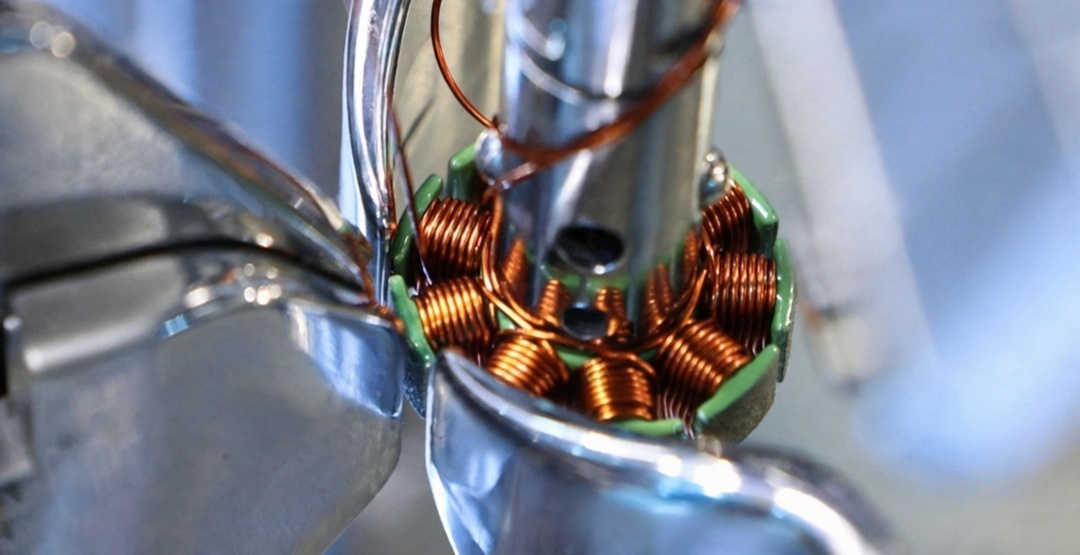
巻線はステータ生産の心臓部である。現在主流は3方式だ。
1. ニードル巻線。ノズルがスロット内を往復し、丸線を直接巻き込む。ドローンモータ、電動工具、家電モータのBLDCステータで標準的な方式であり、最新のニードル巻線機は高いスロット占有率と優れた再現性を実現する。 2. フライヤー巻線。線を外側から極に巻き付ける。アウターロータモータや極が開いた小形ステータに適する。 3. ヘアピン挿入。予備成形した平角銅線を挿入し、ねじり溶接する。EV駆動モータの主流方式で、DDダイレクトドライブ洗濯機モータにも広がっている。高い占有率と短いエンドターンが効率とトルク密度を高める。
方式の選択はスロット形状、線径、生産量で決まる。多品種工場では1ラインに2方式を組み合わせることも多い。
工程4 接続、結束、含浸
巻線後、コイルをリード線や母線に接続し、エンドターンを結束・成形する。その後ステータを樹脂やワニスで含浸し、コイルを固定し、放熱を改善し、湿気を防ぐ。トリクル、ディッピング、真空加圧含浸が一般的で、絶縁クラスとコスト目標に合わせて選ぶ。
工程5 ライン末端検査
検査を経ないステータは出荷すべきでない。標準的な検査は、ターン間短絡を見つけるサージ試験、絶縁強度を確認する耐電圧試験、抵抗・インダクタンス測定であり、高電圧モータには部分放電検査を加える。自動検査ステーションは全結果をステータのシリアル番号に紐付けて記録する。これは自動車・家電顧客の監査で必ず求められる事項である。
全自動ラインはいつ見合うか
目安として、1シフトあたり500〜800ステータを超える、またはタクト60秒未満が必要な時点で、自動化は選択肢ではなく必須になる。現代のステータラインは鉄心搬送、絶縁、巻線、接続、含浸、検査をロボット搬送と完全トレーサビリティで統合し、機種切替も数分で完了する。
よくある質問
問:ニードル巻線とヘアピン巻線の違いは何か。 答:ニードル巻線は丸線をスロットに直接巻き、多くのBLDC・家電ステータに適する。ヘアピンは成形済み平角線を挿入・溶接する方式で、EVやDD直駆動モータではより高い占有率を得られる。
問:ステータのシート厚はどのくらいか。 答:0.5、0.35、0.27、0.2mmが一般的である。薄いほど渦電流損が減るが、コストが上がり、より精度の高い金型が必要になる。
問:1ラインで複数機種を生産できるか。 答:できる。クイックチェンジ治具とレシピ式プログラムにより、機種切替は数分である。
問:組立前に必要な検査は何か。 答:最低限、サージ・耐電圧・抵抗試験。トラクション用および高効率モータでは通常、部分放電検査などの追加検査を行う。
問:半自動と全自動はどう選ぶか。 答:生産量、タクト、人件費で判断する。1シフト数百ステータ未満なら半自動セルが経済的なことが多く、それ以上ではターンキーのモータ組立ラインが人件費削減と品質安定により投資を回収する。
新しいステータラインの計画や既存ラインの更新をお考えですか。当社は鉄心搬送、絶縁、巻線、含浸、末端検査までカバーするターンキーのモータ組立ラインを設計・構築します。ステータ図面、目標タクト、工場レイアウトをお送りください。構成をご提案します。
製品ページ:https://www.ldmotortech.com/ja/products/motor-assembly