
回転子は誘導電動機の回転する心臓部である。ほとんどのかご形設計では、導体バーを個別に組み立てるのではなく、積層ロータコアの内部で高圧アルミダイカストにより一括成形し、バー、エンドリング、さらには冷却ファン羽根までを1サイクルで鋳造する。
この一見単純な工程は実は品質に対して極めて敏感である。ロータ鋳造はモータ製造の中でも最も品質管理が難しい工程の一つであり、そこで生じる欠陥はコア内部に隠れ、モータ効率を直接低下させるからだ。本稿では工程の仕組み、重要な欠陥、そして最新のロータ鋳造セルによる対策を説明する。
ロータダイカストの基本サイクル
生産サイクルは再現性のある一定の順序をたどる。
1. コア準備。ロータのシートはスキュー角を付けて積層され、カートリッジまたは直接ダイ内に挿入される。スキューは完成モータのコギングトルクと騒音を低減する。 2. 予備加熱。コアスタックは通常300〜450度に予熱され、溶融アルミが細いスロット内で早すぎる凝固を起こさないようにする。 3. 射出。約660〜720度に保持された溶融アルミが高圧で射出される。すべてのスロット、両側のエンドリング、鋳造ファン羽根やバランス形状が1〜3秒で満たされる。 4. 凝固と取出。ダイが開き、鋳造品が取り出され、サイクルが繰り返される。最新セルではロボットが取出を行い、連続運転する。 5. 仕上げ。ランナーを切り離し、シャフトを圧入し、回転子は最終寸法に加工されてからバランス調整される。
効率を静かに蝕む欠陥
かごがコア内部に隠れているため、鋳造欠陥は検査まで目に見えない。特に重要なのは次の4つである。
1. ポロシティ。巻き込まれたガスや凝固収縮がバーやエンドリングに空隙を残す。多孔質のバーは通電能力が低く、ロータのトルクが下がり、発熱が増える。 2. バーの破断・亀裂。不均一な凝固や取出時の応力でバーが完全に切れることがある。モータは回り続けるが、すべりが増え、振動が増し、効率が目立って低下する。 3. コールドシャットと未充填。溶湯がキャビティを満たす前に凝固し始めると、バーが部分的にしか成形されず、多くはエンドリング近傍に現れる。 4. シート間へのアルミ回り込み。過大な射出圧力によりアルミがシート間に押し込まれ、鉄損が増える。
これらの欠陥はいずれもモータの損失に直結する。空隙を含むロータは効率を1〜2ポイント失うことがあり、それがIE3達成と未達成の分かれ目になることが多い。
欠陥を防ぐ工程条件の窓
安定したロータ鋳造は4つの変数を同時に制御することに尽きる。炉内の溶湯温度と水素含有量、射出速度と圧力プロファイル、ダイ温度、そして排気または真空である。脱ガスとフラックス処理により溶存水素を低く保つ。制御された低速・高速射出プロファイルは空気を巻き込まずにスロットを満たす。ポロシティ規制が最も厳しいEVモータや高効率モータのロータでは、真空アシストが標準になりつつある。
ロータ鋳造セルの構成
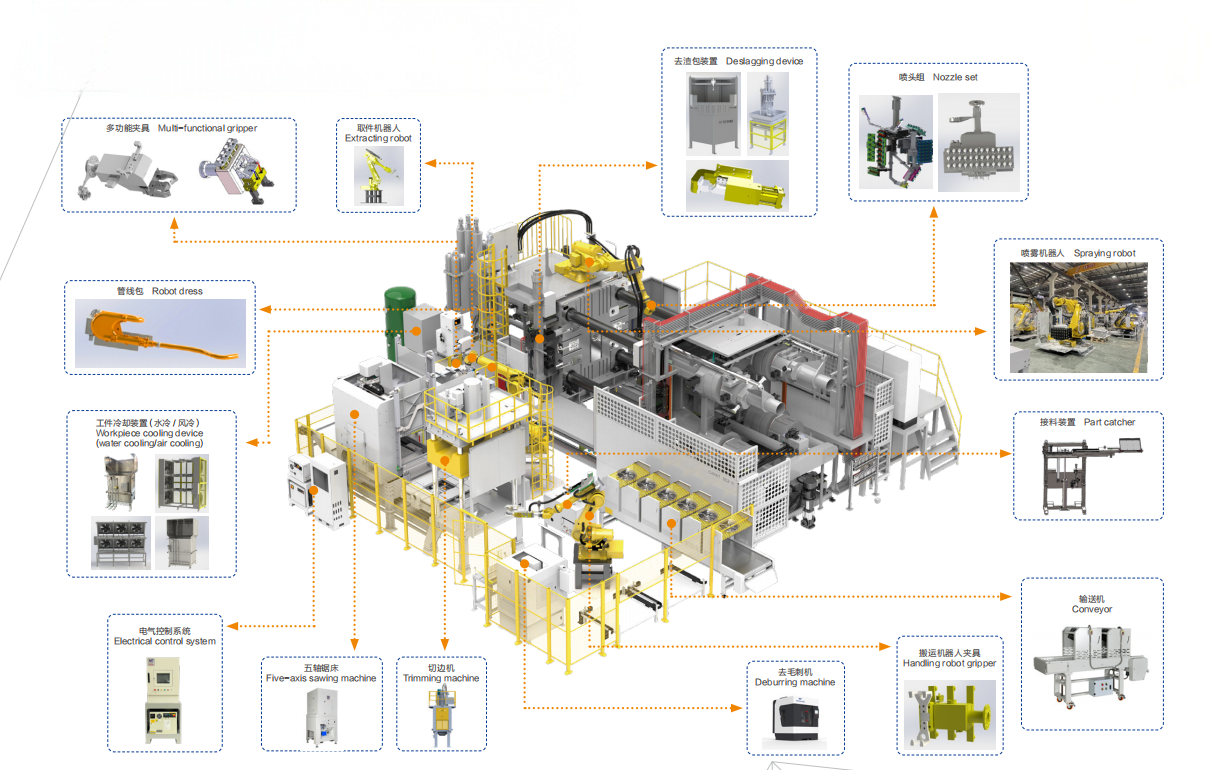
最新のロータ鋳造セルは、単独の鋳造機ではなく完全な自動化ユニットである。標準的な構成は、脱ガスと自動計量を備えた保持炉、ダイカストマシン、ダイスプレーと型監視付きの取出ロボット、トリミングプレス、そして重量チェック、エンドリング外観検査、X線サンプリングなどのインライン検査を統合し、各ロータをシリアル番号でトレースする。ここでの自動化は省人化だけが目的ではない。工程条件の窓をシフトをまたいで安定させ、それこそが効率を守る。
よくある質問
問:ロータ鋳造にアルミが使われるのはなぜか。 答:アルミは導電性、低密度、優れた鋳造性を兼ね備える。銅かごは導電性が高いが鋳造がはるかに難しく、通常は高効率プレミアム設計に限られる。
問:ロータを切断せずに欠陥を検出できるか。 答:できる。重量チェック、かごの電気抵抗試験、エンドリングの外観検査、X線サンプリングはすべて非破壊で欠陥を検出できる。インライン抵抗試験が最も一般的な全数検査である。
問:ロータ鋳造にはどの程度の型締力が必要か。 答:ロータ径と投影面積による。小型家電ロータはコンパクトな機械で対応でき、大型産業ロータは数百トンの型締力を必要とする場合がある。
問:スキューは鋳造工程にどう影響するか。 答:スキュー付きスロットは溶湯の流路が螺旋になるため充填がやや難しく、予備加熱と射出プロファイルの制御が決定的に重要になる。
問:ロータラインを自動化すべき時期はいつか。 答:連続運転を正当化する生産量があるとき、ポロシティ規制が厳しいとき、顧客からトレーサビリティを要求されるときである。EVおよびプレミアム効率モータでは、完全自動化セルが事実上の参入条件である。
新しいモータプログラムに向けてロータ生産を計画中か。当社は溶解・計量、鋳造、取出、トリミング、検査、トレーサビリティまでカバーするターンキーのロータ鋳造セルを構築する。ロータ図面と年間生産台数をお知らせいただければ、セルの構成を提案する。
製品ページ:https://www.ldmotortech.com/ja/products/die-casting