
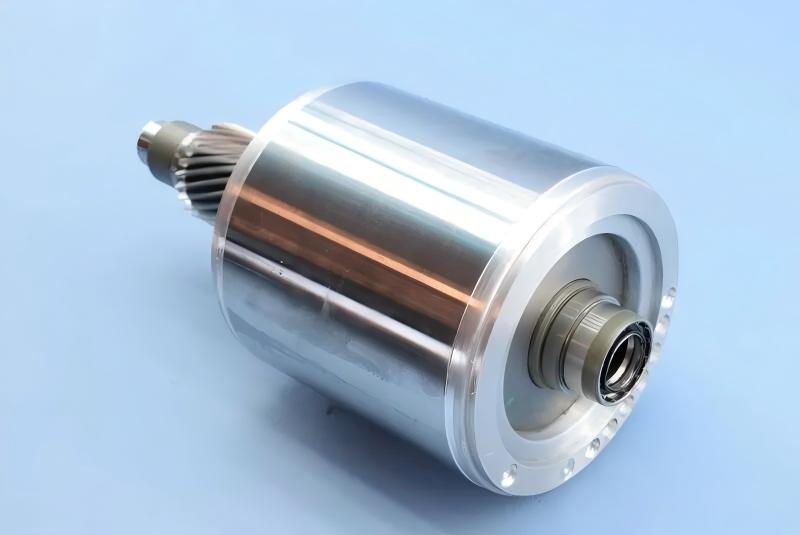
Prawie każdy budowany dziś silnik indukcyjny trójfazowy nosi odlewniczy wirnik aluminiowy. Odlana klatka, pierścienie zwierające, żebra chłodzące i boczki wyważające są formowane jako jeden element wokół pakietu blaszek, dając wirnikowi niską bezwładność, wysoki stosunek momentu do masy i koszt produkcji, którego wirniki z prętów miedzianych nie dorównują. Dla silników trakcyjnych EV ta kombinacja uczyniła odlewniczy wirnik aluminiowy wyborem domyślnym.
Ale odlewanie aluminium wokół ułożonego rdzenia blaszanego nie jest proste. Uwięzione powietrze, porowatość skurczowa i pęknięte pręty niszczą wirniki bezgłośnie, a te wady często przechodzą kontrolę wzrokową. Ten artykuł obejmuje pięć metod odlewania i dlaczego tylko dwie dominują w produkcji, parametry materiału i procesu kontrolowane przez doświadczone odlewnie, naprawdę ważne kontrole jakości oraz co zautomatyzowana wyspa odlewania wirników musi robić, by utrzymać te parametry w wolumenie.
Pięć metod odlewania, i dlaczego przetrwały dwie
Odlewanie aluminium wirników ma pięć uznanych metod: odlewanie wibracyjne, grawitacyjne, odśrodkowe, ciśnieniowe (odlew ciśnieniowy) i niskociśnieniowe.
Odlewanie wibracyjne i grawitacyjne dają słabe zasilanie dolnego pierścienia podczas krzepnięcia, więc porowatość skurczowa jest powszechna i obie metody są rzadko stosowane. Odlewanie niskociśnieniowe daje doskonałe wirniki, ale nie zostało szeroko przyjęte przez głównych producentów silników.
Dwie metody niosą branżę.
1. Odlew ciśnieniowy. Stopione aluminium jest wtryskiwane do gniazda formy pod wysokim ciśnieniem i krzepnie pod tym ciśnieniem. Ciśnienie dominuje cały cykl. Rdzeń wirnika można odlewać na zimno, czas cyklu jest krótki, a proces nadaje się do pełnej mechanizacji i automatyzacji. Słabością jest uwięzienie powietrza: metal wypełnia gniazdo z dużą prędkością, a przy niewystarczającej wentylacji formy gaz fałduje się w odlew jako porowatość.
2. Odlewanie odśrodkowe. Stopione aluminium jest wlewane do wirującej formy, a siła odśrodkowa wypełnia gniazdo i steruje krzepnięciem. Siła pomaga wydalić gaz i wtrącenia niemetaliczne (lżejsze od metalu), wzmacnia zasilanie i rozdrobnia strukturę ziarna. Sprzęt jest prostszy niż maszyna ciśnieniowa, ale odlewanie wiąże się ze znaczną pracą ręczną, a obciążenie pracą jest wysokie.
Do produkcji seryjnej wirników odlew ciśnieniowy wygrywa czasem cyklu i możliwością automatyzacji. Dlatego nowoczesne wyspy odlewania wirników są budowane wokół maszyny z komorą zimną.
Odlew ciśnieniowy: maszyna, forma i parametry
Odlewanie ciśnieniowe wirników używa maszyny z komorą zimną, w konfiguracjach w pełni pionowej, pionowej lub poziomej. Kluczowe parametry to siła wtrysku, prędkość wtrysku, siła zwarcia, ciśnienie właściwe wtrysku i maksymalna masa strzału aluminium. System wtrysku jest komponentem krytycznym dla jakości: dzisiejsze maszyny produkcyjne używają głównie wtrysku trójstopniowego.
Forma ciśnieniowa traktuje pakiet blaszek wirnika jako wkładkę, a rowki rdzenia tworzą część gniazda. Projekt wlewu ma znaczenie: maszyny poziome i pionowe zwykle używają wlewu centralnego przez kanały do kilku wlewów wewnętrznych umieszczonych przy grubym pierścieniu dla dobrego zasilania; maszyny w pełni pionowe często używają wlewu przez powierzchnię żeber. Ponieważ czas wypełnienia gniazda jest bardzo krótki, forma musi mieć obfitą wentylację, by powietrze uchodziło w sposób uporządkowany.
Ponieważ stopione aluminium słabo płynie, a ściany odlewu są grube, ciśnienie właściwe powinno być wysokie, a prędkość wypełniania celowo niska. Typowe parametry dla wirników małych silników: ciśnienie właściwe wtrysku 29,4 do 39,2 MPa, prędkość wypełniania 15 do 25 m/s, temperatura wlewu 680 do 700 stopni C, temperatura formy 180 do 200 stopni C. Parametry te współdziałają i są regulowane przez odlewy próbne; przy wlewie przez powierzchnię żeber straty ciśnienia są mniejsze i ciśnienie właściwe można nieco obniżyć.
W odlewaniu odśrodkowym temperatura aluminium jest utrzymywana wyżej, 720 do 780 stopni C, temperatura formy 450 do 550 stopni C, a prędkość wirówki ustala się na podstawie geometrii pierścienia. Wirówka o zmiennej prędkości jest preferowana nad wirówką o stałej prędkości.
Wymagania materiałowe: czystość to kwestia przewodności
Do odlewania wirników używa się wlewka aluminiowego przetopionego pierwszego gatunku, A1 99,5 lub A1 99,7 wg GB 1196, z rezystywnością przy 20 stopniach C od 0,027 do 0,030 oma milimetr kwadratowy na metr i czystością nie niższą niż 99,5 procent. Limity zanieczyszczeń dla A1 99,5: żelazo 0,3 procent, krzem 0,25 procent, żelazo plus krzem 0,45 procent, miedź 0,015 procent, zanieczyszczenia łącznie 0,5 procent.
Po stopieniu stop aluminium może przekroczyć limit żelaza wlewka, ale musi pozostać poniżej 0,8 procent żelaza i 1 procent zanieczyszczeń łącznie, przy czym rezystywność musi nadal spełniać specyfikację wlewka. W każdej zmianie przed produkcją pobiera się i analizuje próbkę stopu z tygla.
Praktyka topienia jest równie ważna jak skład. Tygiel żeliwny musi być przed użyciem pokryty wewnętrznie powłoką ochronną wysokotemperaturową, by zapobiec wzbogacaniu stopu w żelazo. Zwroty kanałowe i wlewowe muszą pozostać poniżej 15 procent wsadu, by chronić czystość stopu. Od gazowanie i usuwanie żużla wykonuje się solami chlorkowymi, takimi jak chlorek sodu, w ilości 0,1 do 0,5 procent masy stopu, by odprowadzić gaz i usunąć wtrącenia.
Kontrole pakietu blaszek przed odlewaniem są równie rygorystyczne: zadziory w granicach rysunku, brak oleju i rdzy na blaszkach, zęby gładkie i równe. Odrzucone wirniki mogą być przetopione raz; blaszki przetopione dwa razy nie mogą być ponownie użyte.
Kontrola jakości: kontrole decydujące o żywotności wirnika
1. Tolerancja długości rdzenia: plus 2,0 mm dla rdzeni poniżej 160 mm, plus 2,5 mm dla dłuższych. 2. Linia skosu na średnicy zewnętrznej wirnika musi być prosta, bez widocznych załamań, a wymiary skosu muszą spełniać rysunek. 3. Zadziory i nadlewki na pierścieniach i żebrach oraz resztki aluminium na średnicy zewnętrznej rdzenia muszą być całkowicie oczyszczone. Między blaszkami ani wewnątrz otworu wału nie może być uwięzionego aluminium. 4. Porowatość skurczowa pierścienia: maksymalnie trzy miejsca, każde głębokości poniżej 3 mm i średnicy poniżej 5 mm. Pierścienie i żebra muszą być wolne od pęknięć, zgięć, wtrąceń i uszkodzeń uderzeniowych; zimne spoiny na żebrach nie mogą przekraczać jednej czwartej długości żebra, a brakujący profil żebra nie może przekraczać 3 mm. 5. Boczki wyważające muszą być bez pęknięć; brak materiału nie może przekraczać jednej piątej wysokości boczka, a maksymalnie jedna czwarta boczków na stronę może być dotknięta. 6. Współśrodkowość między średnicą zewnętrzną pierścienia a średnicą zewnętrzną rdzenia musi spełniać określoną klasę tolerancji. 7. Pęknięte lub pocienione pręty nie są dozwolone. Każdy wirnik jest badany w 100 procentach, zwykle metodą porównania wahań prądu, a obliczone wahanie nie może przekraczać 3 procent. 8. Niewystarczające wypełnienie lub zapadnięcie przy otworach rowków musi mieścić się w określonych granicach. 9. Głębokość rys na średnicy zewnętrznej wirnika nie może przekraczać naddatku na wykończenie.
Dwie z tych kontroli zasługują na podkreślenie. Badanie pękniętych prętów jest elektryczne, nie wzrokowe: wirnik może wyglądać idealnie, a mimo to nosić pęknięty pręt. A limit 3 procent wahań prądu to branżowa brama oddzielająca wirnik zdatny do wysyłki od złomu.
Co nowoczesna wyspa odlewania wirników musi zautomatyzować
Powyższe parametry są osiągalne ręcznie dla kilku wirników na godzinę. W wolumenie produkcyjnym wymagają komórki maszynowej, która utrzyma je konsekwentnie:
1. Konsekwentna obsługa stopu. Piec podtrzymujący utrzymuje aluminium w temperaturze, a soup feeder (automatyczna chochla) dozuje każdy strzał do maszyny ciśnieniowej. Konsekwencja masy strzału to pierwsza obrona przed porowatością i niedolewem. 2. Kontrola temperatury formy. Forma musi być w każdym cyklu w zakresie 180-200 stopni C. Wyspy odlewania integrują regulatory temperatury formy i logikę nagrzewania, by pierwsze strzały zmiany nie były złomem. 3. Obsługa rdzeni. Pakiety blaszek przychodzą jako wkładki. Komórka musi ładować rdzenie, weryfikować skos i orientację oraz wyładowywać gotowe wirniki bez zginania żeber i rysowania średnicy zewnętrznej. 4. Obróbka brzegowa i separacja. Kanały i wlewy są usuwane w komórce, z kontrolowaną siłą cięcia, by nie uszkodzić żeber i boczków wyważających. 5. Kontrola w 100 procentach. Badanie pękniętych prętów i kontrole wymiarowe są zintegrowane jako stanowiska w linii, nie jako pobieranie próbek w laboratorium. Dane są rejestrowane na wirnik: parametry strzału, temperatura formy i wynik badania.
Komórka, która nie spełnia tych pięciu, to prasa z pomocnikami, nie wyspa odlewania.
Pytania do rozstrzygnięcia przed specyfikacją wyspy odlewania
1. Zakres średnic wirnika, długości rdzenia i wysokości pakietu, oraz ile modeli wirników dzieli linię? 2. Gatunek aluminium i specyfikacja stopu, oraz czy stop jest zasilany z jednego pieca podtrzymującego czy kilku? 3. Metoda odlewania: ciśnieniowa, odśrodkowa, czy obie dla różnych rodzin wirników? 4. Docelowy czas cyklu i wydajność na zmianę, oraz akceptowalna stopa odpadu? 5. Jakie kontrole muszą być rejestrowane na wirnik: parametry strzału, temperatura formy, badanie prętów, wymiary? 6. Operacje następne w tej samej komórce: obróbka brzegowa, wciskanie wału, toczenie, wyważanie?
Często zadawane pytania
P: Dlaczego odlew ciśnieniowy jest preferowany nad odśrodkowy dla wirników? O: Czas cyklu i automatyzacja. Odlew ciśnieniowy wypełnia w milisekundach i czysto integruje się z automatycznymi chochlami, robotami wyjmującymi i prasami tnącymi. Odlewanie odśrodkowe daje dobrą metalurgię, ale opiera się na wlewaniu ręcznym, co ogranicza wydajność i powtarzalność.
P: Dlaczego zawartość żelaza w aluminium wirnika ma znaczenie? O: Żelazo podnosi rezystywność i szkodzi sprawności silnika. Limit wlewka to 0,3 procent, limit stopu 0,8 procent, a specyfikacja rezystywności jest wiążącym ograniczeniem. Powłoka ochronna tygla istnieje głównie po to, by zapobiegać wzbogacaniu w żelazo.
P: Co to jest trójstopniowy system wtrysku maszyny ciśnieniowej? O: Profil strzału z fazami wolnego zbliżania, szybkiego wypełniania i intensyfikacji. Dla wirników faza szybkiego wypełniania dominuje ryzyko porowatości, bo powietrze musi uciec przez wentylację zanim dotrze metal.
P: Jak wykrywa się pęknięte pręty? O: Metodą porównania wahań prądu, badaniem elektrycznym każdego wirnika. Wahanie powyżej 3 procent wskazuje pęknięty lub pocieniony pręt i wirnik jest odrzucany, nawet jeśli wygląda idealnie.
P: Jaką temperaturę formy powinien używać odlew wirnika? O: Zwykle 180 do 200 stopni C. Za zimno i wypełnienie jest niepełne; za gorąco i czas cyklu oraz porowatość skurczowa cierpią. Dlatego wyspy odlewania zawierają kontrolę temperatury formy.
P: Czy odrzucony wirnik można przetopić? O: Raz, tak. Blaszki przetopione dwa razy nie mogą być ponownie użyte, bo stan zadziorów i geometria zębów się pogarsza.
Planujesz linię odlewania wirników lub modernizację istniejącej? Projektujemy wyspy odlewania wirników pod klucz: topienie i podtrzymywanie, dozowanie soup feeder (automatyczna chochla), maszyna ciśnieniowa, kontrola temperatury formy, robot wyjmujący, obróbka brzegowa i stanowiska kontroli w 100 procentach. Powiedz nam swój zakres wirników, docelowy czas cyklu i tolerancję odpadu, a zaproponujemy konfigurację wyspy.
Powiązana kompetencja: wyspa odlewania wirników na https://www.ldmotortech.com/en/products/die-casting Powiązana kompetencja: linia montażu silników na https://www.ldmotortech.com/en/products/motor-assembly