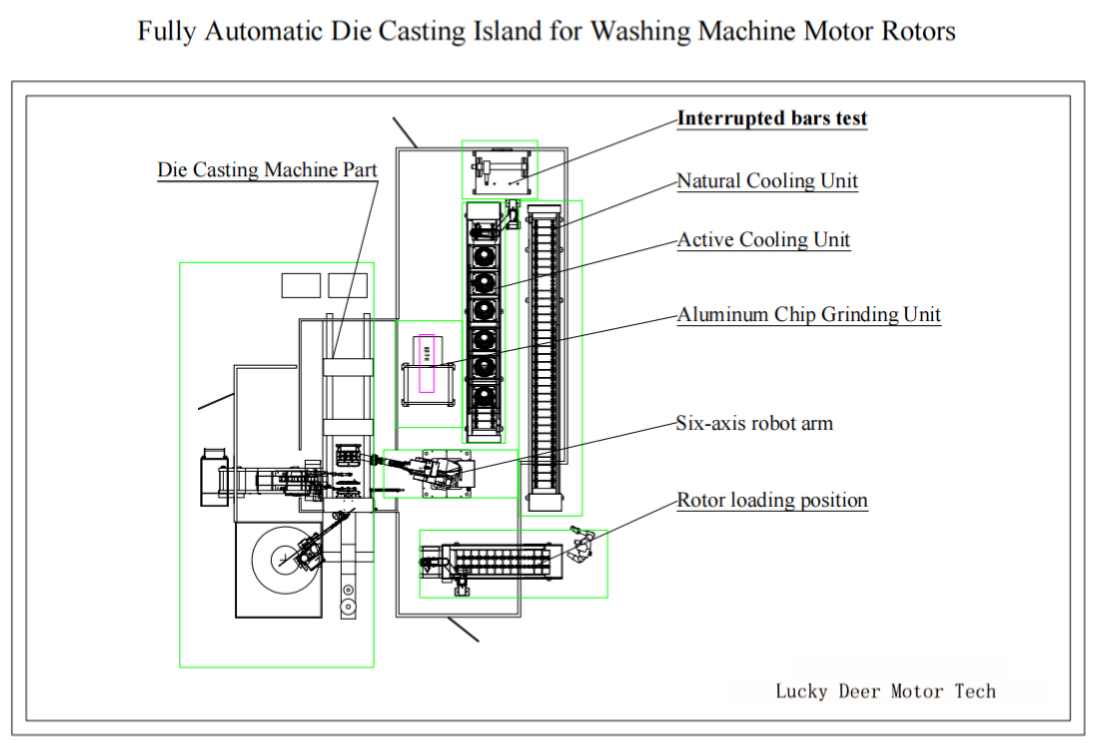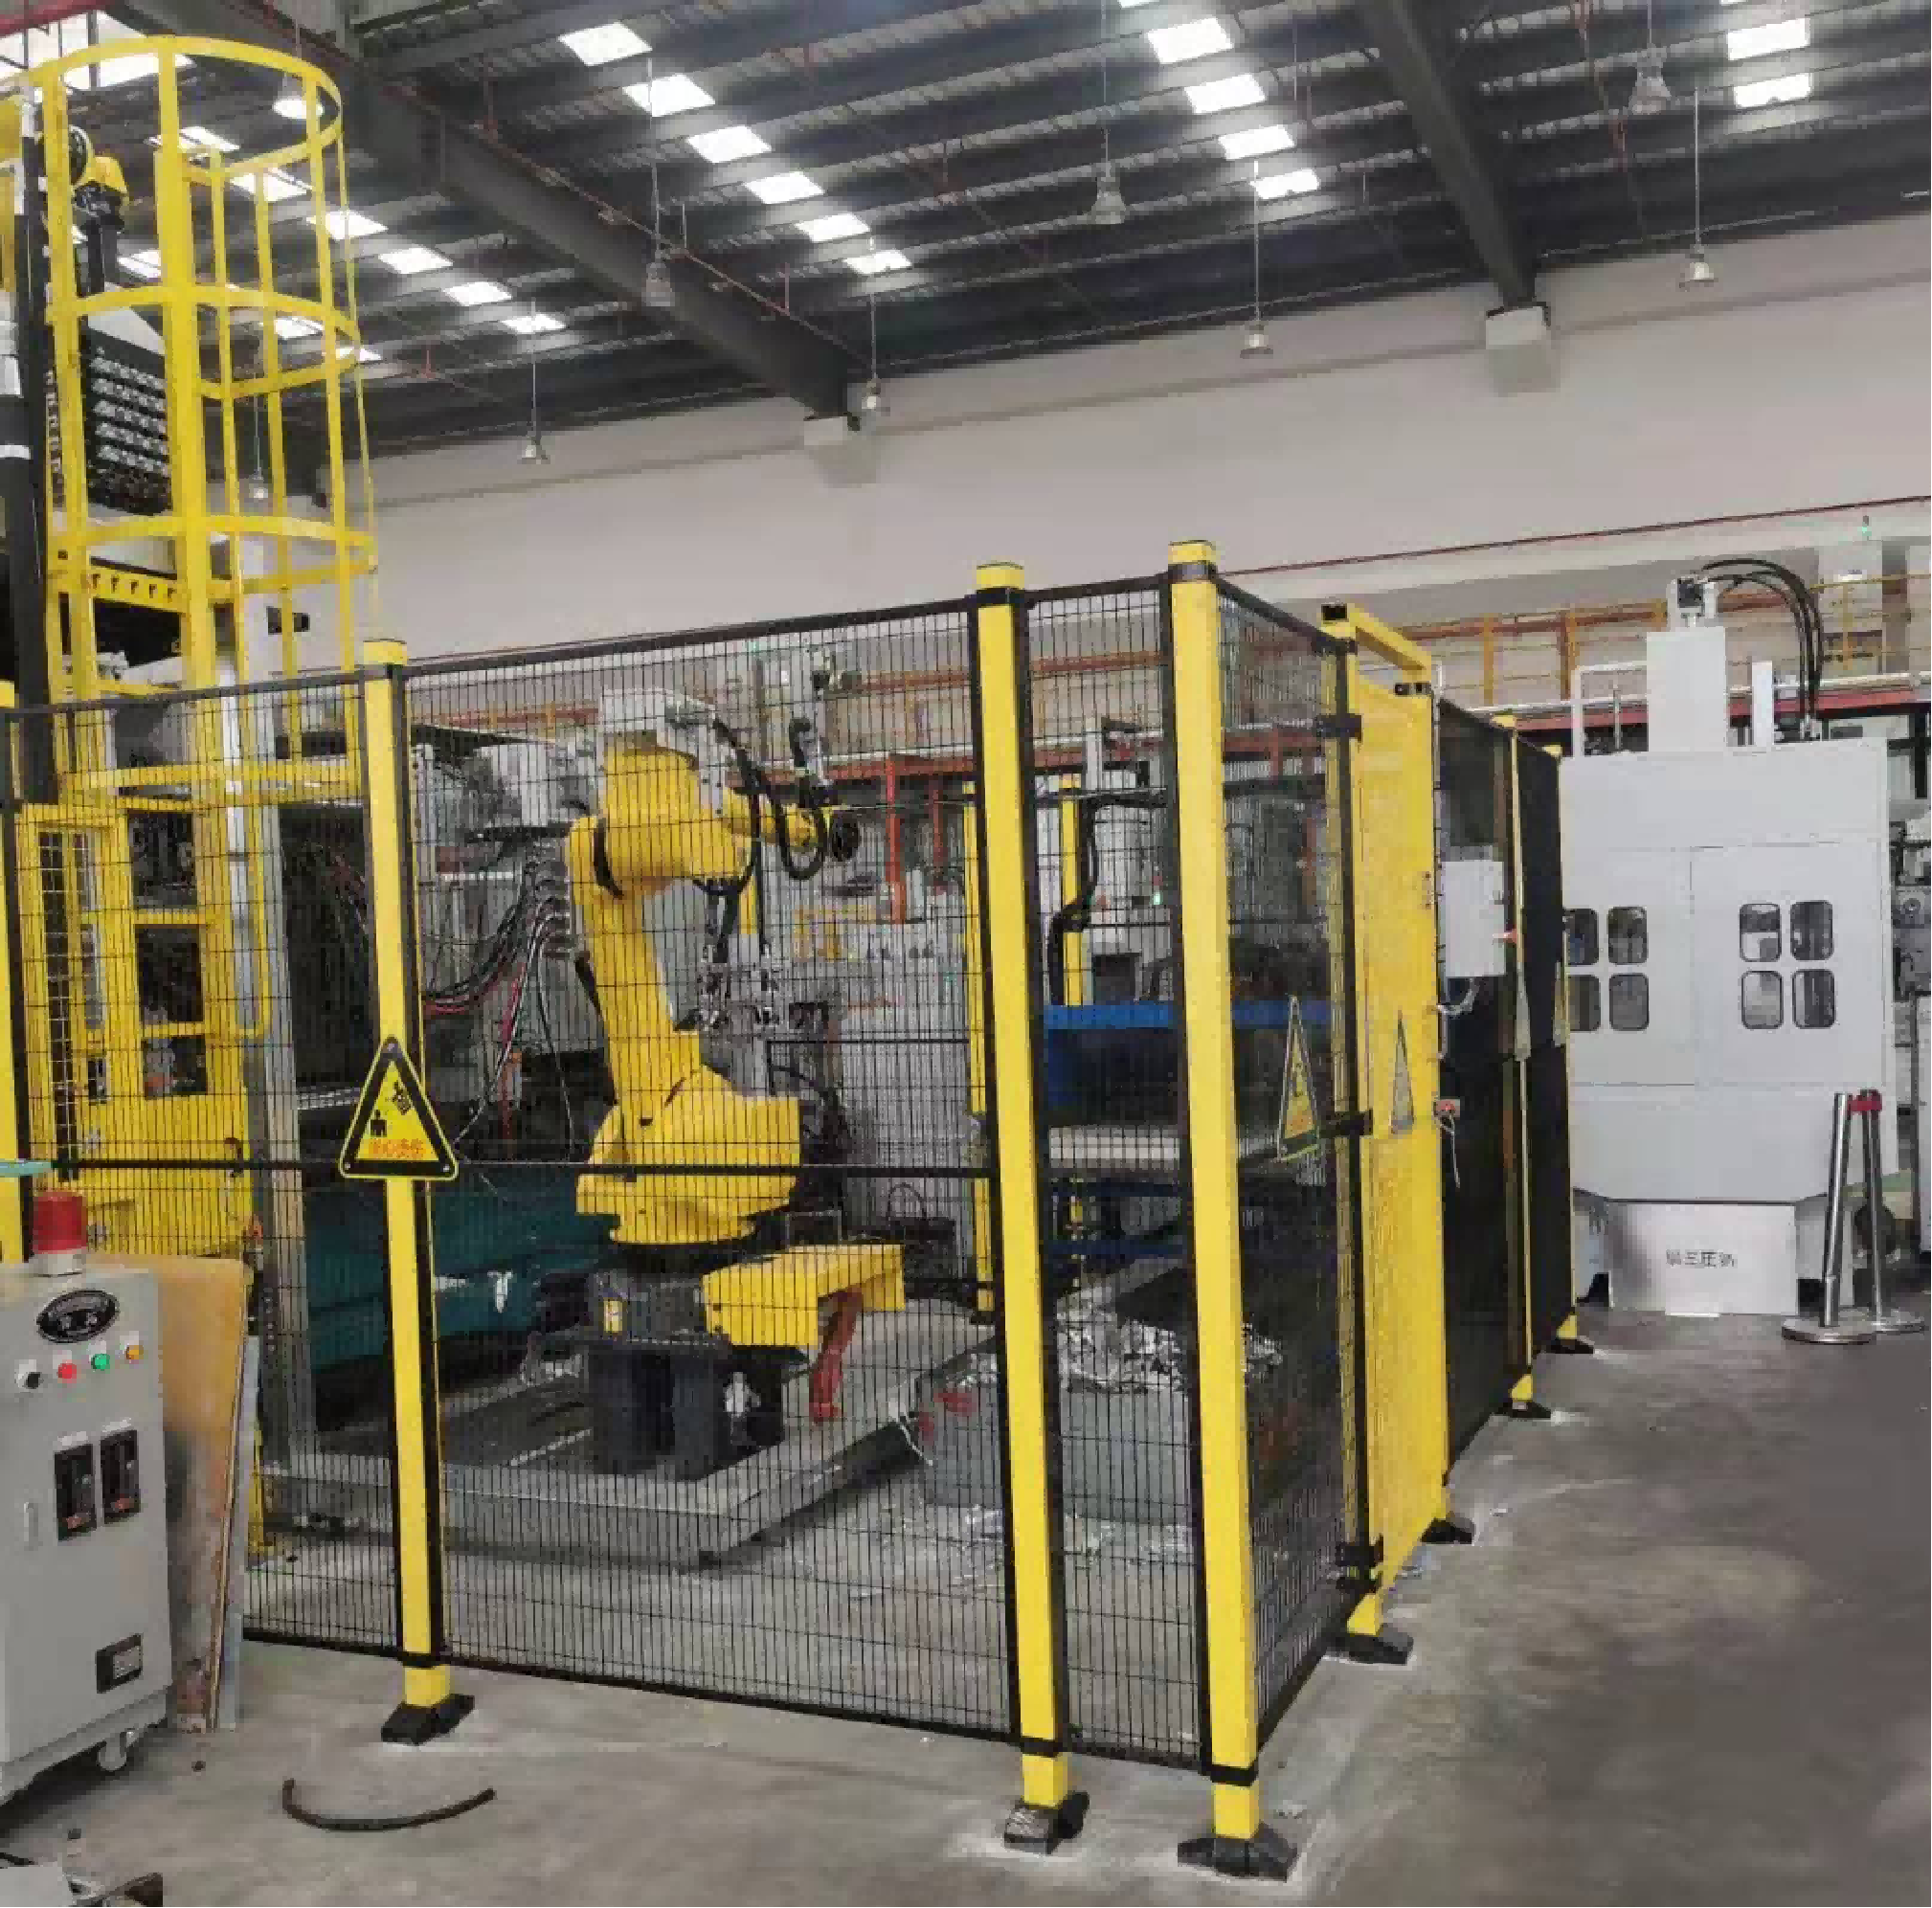
Zapytaj w dwóch fabrykach silników, czym jest maszyna do odlewania wirników, a otrzymasz dwie odpowiedzi. Jedna opisuje prasę. Druga opisuje gniazdo: stanowisko podawania pakietu blach, robot sześcioosiowy, maszyna odlewnicza z automatyczną chochlą, stanowisko szlifowania, jednostka chłodzenia oraz kontrola prętów pękniętych, wszystko w jednej linii.
Poprawna jest druga odpowiedź. Wyspa odlewnicza wirników to kompletna zautomatyzowana gniazdo, w którym pakiet blach jest podawany, odlewany, wyjmowany, wykańczany, chłodzony, kontrolowany i identyfikowany w jednym ciągłym przepływie. To także etap, w którym powstaje klatka wirnika silnika indukcyjnego i w którym ukryte wady są albo eliminowane, albo tworzone. Większość kupujących zaczyna od porównania nacisku prasy. W praktyce wydajność i jakość odlewu zależą od tego, jak dobrze zrównoważone są stanowiska wokół prasy.
Dlaczego odlewanie wirników to gniazdo, a nie pojedyncza maszyna
Wirnik jest odlewany wewnątrz spakietowanego i skośnego rdzenia z blach. Ciekły aluminium musi w jednej do trzech sekund wypełnić każdy żłobek, oba pierścienie czołowe i często również łopatki wentylatora. Margines jest niewielki. Cztery zmienne muszą pozostać stabilne jednocześnie: temperatura i zawartość gazu w kąpieli w piecu, profil prędkości i ciśnienia wtrysku, temperatura formy oraz odpowietrzanie lub próżnia.
Operator nie utrzyma czterech zmiennych stabilnie przez trzy zmiany. Gniazdo tak, ponieważ każde stanowisko jest stałym, powtarzalnym działaniem mechanicznym: robot podaje pakiet zawsze tak samo, opryskiwacz nakłada taką samą ilość środka rozdzielającego, jednostka chłodzenia doprowadza wirnik do tej samej temperatury przed kontrolą. Powodem istnienia tych gniazd jest stabilność, nie oszczędność personelu.
Stanowisko po stanowisku w wyspie odlewniczej wirników
1. Podawanie pakietu. Spakietowane i skośne rdzenie trafiają do gniazda przez prowadnicę załadunkową lub magazyn. Stanowisko orientuje każdy pakiet i potwierdza obecność oraz pozycję, zanim robot go chwyci, co zapobiega najczęstszej przyczynie uszkodzenia formy: pakietowi osadzonemu nierówno.
2. Pick and place. Robot sześcioosiowy z dedykowanymi uchwytami ładuje formę i wyjmuje po odlaniu, a także przenosi wirnik między kolejnymi stanowiskami. To właśnie on zamienia zestaw maszyn w ciągły przepływ zamiast łańcucha ręcznych przekazań.
3. Maszyna odlewnicza i automatyczna chochla. Po zamknięciu ciekły aluminium jest dozowany do tulei wtryskowej. Dozownikiem jest automatyczna chochla, na niektórych rynkach nazywana soup feeder, która w każdym cyklu przenosi odmierzoną objętość z pieca utrzymującego. Tylko przy stałej objętości powtarzają się zachowanie napełniania i tworzenie pierścieni czołowych.
4. Kontrola temperatury formy, serwo-opryskiwacz i dozowanie środka rozdzielającego. Między wtryskami forma jest opryskiwana, a sterownik gniazda utrzymuje temperaturę w wąskim paśmie. Zbyt zimna powoduje zimne złącza i niepełne napełnienie; zbyt gorąca — przywieranie i dłuższe cykle. Serwo-opryskiwacz nakłada środek według kontrolowanego wzorca zamiast zalewać gniazdo formy.
5. Szlifowanie i polerowanie. Po wyjęciu robot odkłada wirnik na stanowisko szlifowania i polerowania w celu obróbki powierzchni, usuwając ślad po wlewie i wypływki, tak aby część osiągnęła stan oczekiwany przez obróbkę i wyważanie.
6. Kontrolowane chłodzenie powietrzem. Wyniki kontroli zależą od temperatury, dlatego wirnik przed badaniem jest doprowadzany do określonej temperatury w jednostce chłodzącej. Schłodzenie do stabilnej temperatury sprawia, że kolejna kontrola elektryczna jest miarodajna, a nie przybliżona.
7. Kontrola prętów pękniętych. To stanowisko sprawdza, czy schłodzony wirnik ma pręty pęknięte lub niedolane. Pęknięty pręt podnosi rezystancję wirnika, zwiększa straty i obniża moment, a z zewnątrz jest niewidoczny. Liniowa kontrola prętów jest ostatnią bramką przed przyjęciem i najcenniejszą kontrolą w gnieździe.
8. Identyfikowalność. Nowoczesne wyspy zapisują parametry wtrysku, temperaturę formy i wyniki kontroli względem numeru seryjnego wirnika. Gdy silnik później nie przejdzie testu parametrów, ten zapis pozwala cofnąć się do zmiany, formy i wytopu, które wytworzyły wirnik.
Co decyduje o czasie cyklu i wydajności godzinowej
Czas cyklu gniazda to nie czas odlewania. To czas najdłuższego stanowiska plus czas przenoszenia przez robota między stanowiskami. Prasa, która napełnia i krzepnie w 20 sekund, może być zatrzymana na 45 sekund przez oprysk i dozowanie albo na 60 sekund przez chłodzenie.
Obliczenie jest proste. Podziel 3600 przez czas cyklu gniazda w sekundach, aby otrzymać teoretyczne sztuki na godzinę, i zastosuj współczynnik dostępności uwzględniający zmiany formy, regulacje oprysku i planowane postoje. Cykl 45 sekund daje teoretycznie 80 wirników na godzinę; przy 85 procentach dostępności około 68. Zapytaj dostawcę, na której liczbie opiera się jego oferta: różnica między wydajnością teoretyczną a rzeczywistą to miejsce, gdzie tracone są terminy.
Co ustalić przed zapytaniem ofertowym
1. Zakres wirników: średnica pakietu, długość pakietu, geometria żłobków, kąt skosu oraz to, czy łopatki lub elementy wyważające są odlewane w jednej operacji. 2. Stop i poziom procesu: konwencjonalne odlewanie aluminium lub odlewanie wspomagane próżnią dla wirników wysokosprawnych i do pojazdów elektrycznych z wąskimi limitami porowatości. 3. Wydajność godzinowa i model zmian, w tym czy gniazdo ma pracować bez obsługi. 4. Poziom automatyzacji każdego stanowiska, od ręcznego podawania po w pełni automatyczne podawanie, przenoszenie i kontrolę. 5. Wymagania kontrolne i dane: badanie prętów pękniętych, kontrola masy, inspekcja wizyjna pierścieni, próbkowanie rentgenowskie oraz czy wyniki muszą być zapisywane w systemie identyfikowalności. 6. Powierzchnia, media i odciąg oparów dostępne w miejscu instalacji.
Im wyraźniejsza ta lista, tym dokładniej można skonfigurować gniazdo i tym mniejsze ryzyko zakupu niewykorzystanej wydajności albo odkrycia wąskiego gardła po instalacji.
Częste pytania
P: Jaka jest różnica między maszyną odlewniczą a wyspą odlewniczą? O: Maszyna wykonuje odlew. Wyspa to kompletne gniazdo wokół niej: podawanie pakietów, przenoszenie robotem, dozowanie, oprysk, wykańczanie, chłodzenie, kontrola i identyfikowalność. Wydajność i powtarzalność biorą się z gniazda, nie z samej prasy.
P: Czym jest soup feeder? O: To automatyczna chochla, która w każdym cyklu przenosi odmierzoną objętość ciekłego aluminium z pieca utrzymującego do tulei wtryskowej. Stała objętość jest niezbędna do powtarzalnego tworzenia klatki.
P: Dlaczego potrzebna jest kontrola prętów pękniętych, skoro odlew wygląda dobrze? O: Wady klatki są wewnętrzne. Pęknięty lub niedolany pręt nie jest widoczny z zewnątrz, ale podnosi rezystancję wirnika i obniża sprawność silnika. Badanie elektryczne prętów wykrywa to nieniszcząco na każdym wirniku.
P: Ile miejsca zajmuje wyspa odlewnicza wirników? O: Zależy to od liczby stanowisk i sposobu chłodzenia. Kompaktowe gniazdo dla wirników AGD mieści się na niewielkiej powierzchni, natomiast duże gniazdo dla wirników przemysłowych z wydłużonym chłodzeniem i pełną kontrolą wymaga znacznie więcej. Dostawca powinien dołączyć do oferty rysunek rozmieszczenia.
P: Czy jedna wyspa może produkować kilka modeli wirników? O: Tak, jeśli zakres zostanie określony wcześniej. Przezbrojenie realizuje się przez wywołanie programu, wymianę uchwytu i wymianę formy, więc gniazdo obejmuje rodzinę wirników, a nie jeden numer części.
Planujecie projekt odlewania wirników? Budujemy wyspy odlewnicze wirników pod klucz, od podawania pakietów i przenoszenia robotem przez chłodzenie i kontrolę prętów pękniętych po identyfikowalność. Podajcie zakres wirników, stop i docelową wydajność godzinową, a zaproponujemy konfigurację gniazda.
Powiązane kompetencje: wyspa ciśnieniowego odlewania wirników na https://www.ldmotortech.com/pl/products/die-casting Powiązane kompetencje: automatyka montażu silników na https://www.ldmotortech.com/pl/products/motor-assembly