
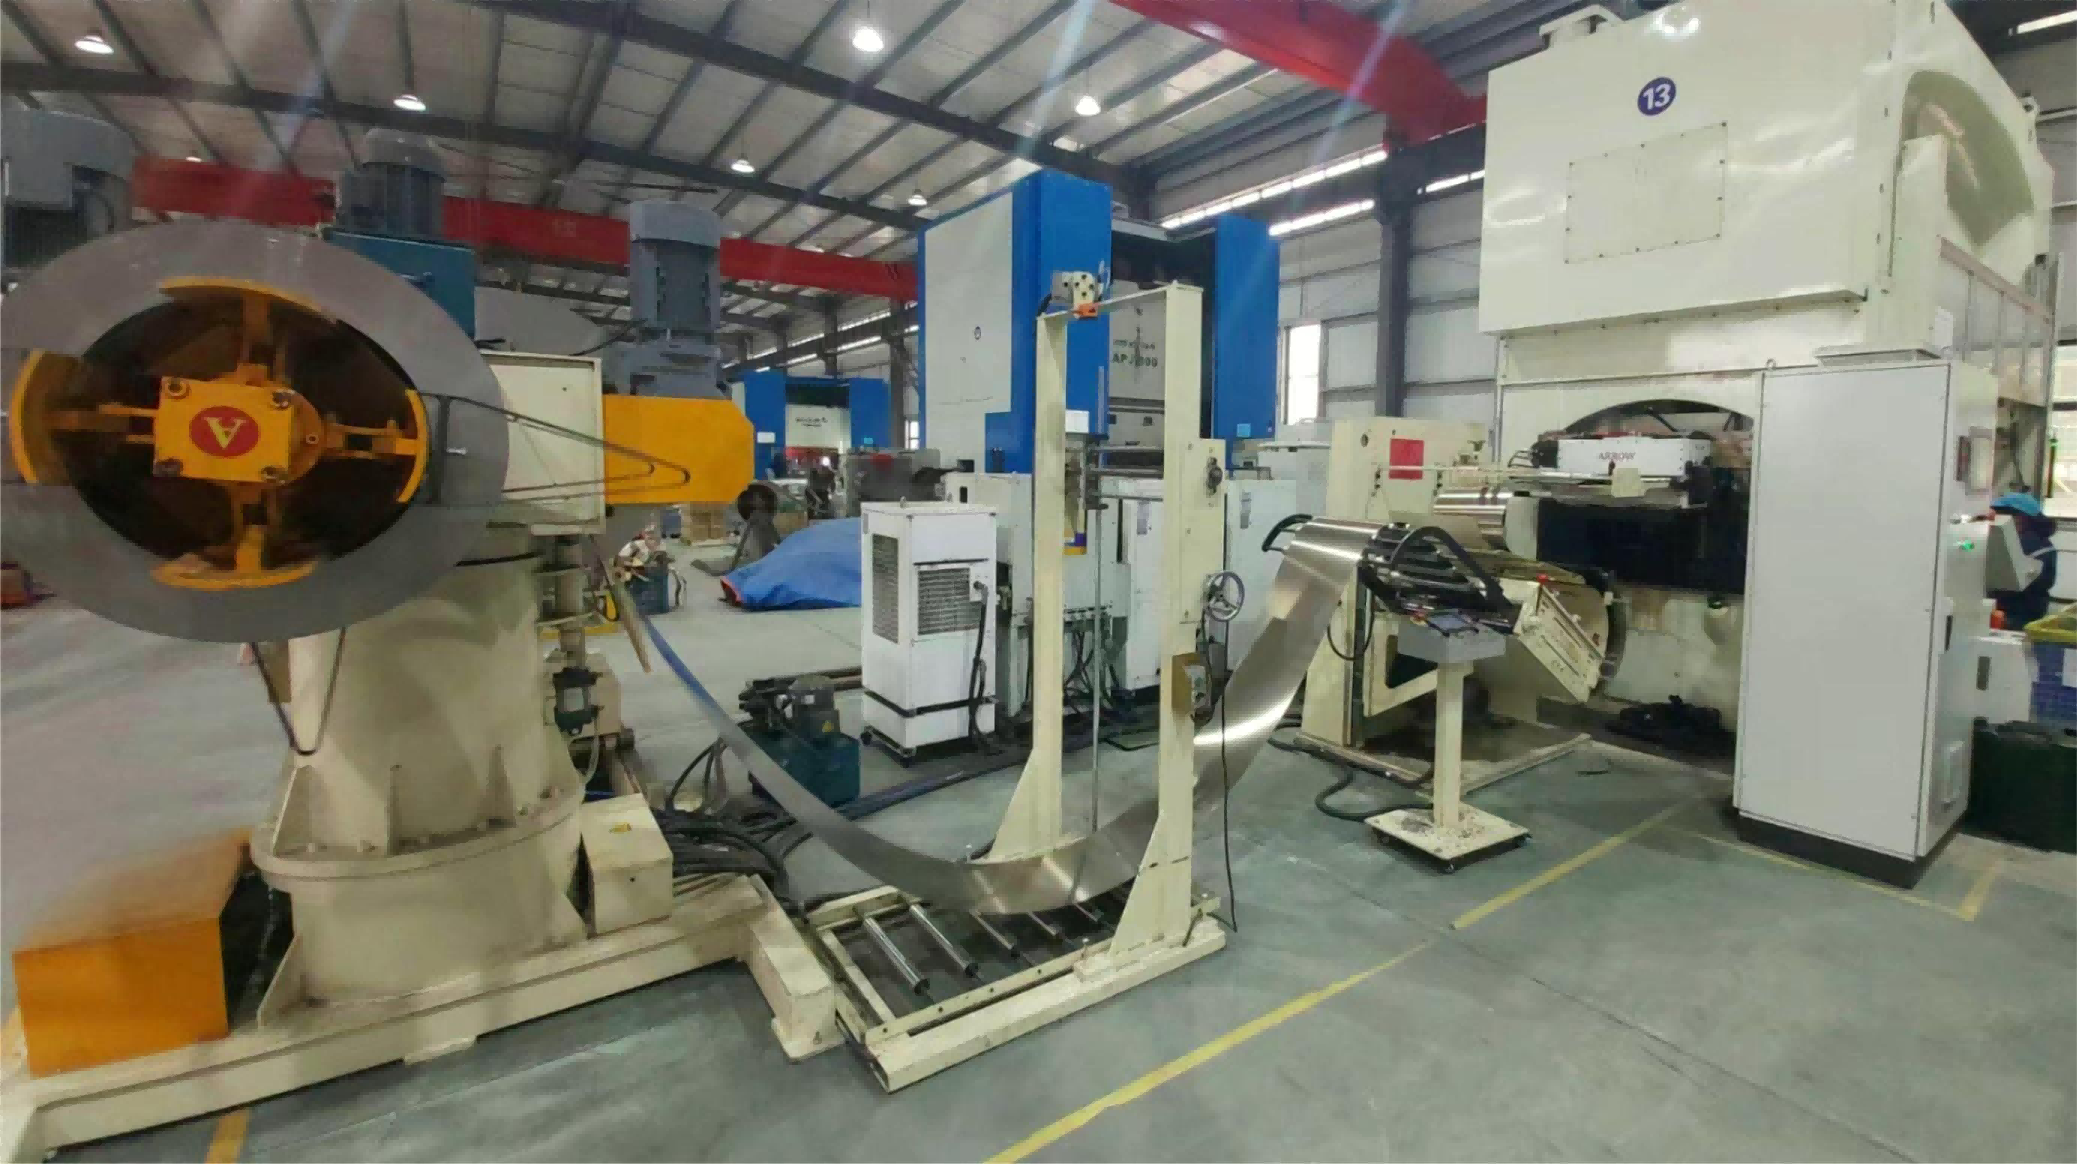
BODY: Każdy silnik elektryczny zaczyna się od cienkiej stali. Zanim powstaną uzwojenia, wały czy obudowy, setki precyzyjnych blach musi zostać wytłoczonych z blachy elektrotechnicznej — a przy produkcji silników na dużą skalę to tłoczenie progresywne czyni ten proces opłacalnym. Ten przewodnik obejmuje cały przebieg: od przygotowania kręgu po spakietowane, zwinięte i skontrolowane rdzenie silnika.
Dlaczego blachy w ogóle istnieją
Lity żelazny rdzeń przenosiłby ogromne prądy wirowe, marnując energię na ciepło. Blachy — cienkie, izolowane od siebie płytki ułożone w pakiet — przerywają te prądy. To właśnie ta jedna decyzja konstrukcyjna sprawia, że produkcja silników jest nierozłączna z precyzyjnym tłoczeniem blachy.
Proces tłoczenia progresywnego krok po kroku
Krok 1. Przygotowanie kręgu i podawanie.
Linia zaczyna się od kręgu stali krzemowej nieorientowanej. Odwijarka i szybki system podawania serwo wprowadzają taśmę do prasy z dokładnością pozycjonowania mierzoną w setnych milimetra. To prędkość podawania, a nie prasy, zwykle wyznacza sufit wydajności linii — dlatego warto starannie określić podawanie serwo z wielowałkową prostownicą.
Krok 2. Progresja w tłoczniku.
Taśma przechodzi przez wielostanowiskowy tłocznik progresywny. Przy każdym suwie prasy piloty ustawiają taśmę na wstępnie wytłoczonych otworach odniesienia, stanowiska kolejno przebijają żłobki, obcinają profile wewnętrzny i zewnętrzny oraz formują zaczepy złączne, a ostatnie stanowisko odcina gotową blachę. Jeden tłocznik może mieć od 10 do 20 stanowisk. Zaczepy formowane w tłoczniku pakietują blachy automatycznie w miarę opadania — w ten sposób pakietowanie staje się „darmowe".
Krok 3. Smarowanie i kontrola zadziorów.
Precyzyjne smarowanie mgłowe nanosi mikrocienką warstwę smaru — wystarczającą, by wydłużyć żywotność tłocznika i ograniczyć zadziory, ale na tyle małą, by nie zanieczyścić powłoki izolacyjnej blachy. Wysokość zadzioru to wiodący wskaźnik jakości: nadmierne zadziory mogą po spakietowaniu przebić izolację międzyblachową, powodując zwarcia międzyblachowe i podwyższone straty w rdzeniu.
Krok 4. Pakietowanie, spawanie i zwijanie.
W zależności od produktu pakiety zaczepowe gromadzą się w tłoczniku do zaprogramowanej wysokości, rdzenie spawane przechodzą przez automatyczne stanowiska cięcia i spawania ściegiem lub laserem, a rdzenie stojanów niektórych rodzin silników trafiają do procesu zwijania — taśma z blach z żłobkami jest zwijana do ostatecznego okrągłego kształtu, proces specjalistyczny stosowany w konstrukcjach silników wysokosprawnych i z wirnikiem zewnętrznym.
Krok 5. Prasowanie i kontrola.
Gotowe rdzenie wirników i stojanów przechodzą kontrolę prasowania w celu weryfikacji wysokości pakietu, średnic zewnętrznej i wewnętrznej oraz integralności międzyblachowej. Dla rdzeni wirników kierowanych do odlewania ciśnieniowego pomiary wymiarowe zasilają bezpośrednio dalszą celę odlewniczą.
Kluczowe wskaźniki jakości w tłoczeniu blach
1. Wysokość zadzioru — kontroluje zwarcia międzyblachowe i straty w rdzeniu. 2. Dokładność podziałki żłobków — wpływa na osadzanie uzwojeń i moment zaskokowy. 3. Powtarzalność wysokości pakietu — determinuje rozrzut parametrów między silnikami. 4. Integralność powłoki — determinuje rezystancję izolacji gotowego rdzenia. 5. Wskaźnik braków — materiał to dominujący koszt produkcji blach.
Blacha elektrotechniczna stanowi znaczącą część kosztu materiałów silnika. Linia tłocząca utrzymująca ciasne tolerancje utrzymuje niski poziom braków — i koszt na silnik.
Prędkość czy dokładność? Potrzeba obu
Szybkobieżne prasy do blach pracują od około 200 do ponad 800 suwów na minutę. Decyzje sprzętowe chroniące jakość przy takich prędkościach są mało efektowne, ale decydujące:
1. Podawanie serwo z korekcją pozycji w pętli zamkniętej. 2. Czujniki w tłoczniku wykrywające błędne podanie lub powrót wiórów. 3. Hydrauliczne systemy poziomowania w tłoczniku utrzymujące płaskość przez cały cykl produkcji. 4. Serwomechaniczne pozycjonowanie obrotowe dla jednolitej orientacji blach. 5. Automatyczne dozowanie smaru.
Automatyzacja pełnej celi tłoczniczej
Nowoczesny system automatyzacji tłoczenia rdzeni silnikowych integruje przygotowanie taśmy, podawanie, smarowanie, prostowanie, tłoczenie, kontrolę i zwijanie rdzeni stojanów w jeden ciągły przepływ. W porównaniu z pojedynczymi prasami i ręcznym transportem zintegrowane cele zapewniają wyższą wydajność efektywną przy mniejszych przestojach między kręgami i pakietami, identyfikowalne dane jakościowe dla każdej partii, mniejszą ekspozycję personelu na pracę przy prasach oraz stabilne zasilanie dalszych linii odlewania wirników i montażu silników.
Najczęstsze pytania
P: Jaką prędkość osiąga tłoczenie progresywne blach silnikowych? O: Linie produkcyjne pracują zwykle z prędkością 300-600 suwów na minutę, zależnie od wielkości blachy, grubości materiału i złożoności tłocznika; linie specjalistyczne przekraczają 800 suwów na minutę.
P: Jaka grubość stali jest stosowana w blachach silnikowych? O: Zazwyczaj 0,2-0,5 mm w większości rodzin silników. Cieńsze blachy zmniejszają straty, ale zwiększają trudność tłoczenia i liczbę blach w pakiecie.
P: Czy jedna linia może produkować blachy wirników i stojanów? O: Tak, dzięki szybkiej wymianie tłoczników. Czas przezbrojenia to kluczowa specyfikacja dla zakładów produkujących wiele modeli silników.
P: Czym jest zwijanie rdzenia stojana? O: Proces formowania, w którym taśma z blach jest zwijana w cylindryczny rdzeń stojana — stosowany w niektórych konstrukcjach wysokosprawnych i z wirnikiem zewnętrznym, dostępny jako zintegrowane stanowisko linii tłoczniczej.
Planujesz projekt tłoczenia blach? Poznaj nasze systemy automatyzacji tłoczenia rdzeni silnikowych — od podawania serwo i smarowania mgłowego po pozycjonowanie obrotowe, poziomowanie w tłoczniku, kontrolę prasowania i zwijanie stojanów. Prześlij rysunek blachy i docelowy wolumen, a przygotujemy propozycję procesu.
Strona produktu: https://www.ldmotortech.com/pl/products/stamping Powiązane: cele odlewania wirników https://www.ldmotortech.com/pl/products/die-casting oraz linie montażu silników https://www.ldmotortech.com/pl/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly