Sufit osiągów silnika z magnesami trwałymi wyznacza zasadniczo jego magnes. Kształt magnesu jest fundamentem projektu obwodu magnetycznego: decyduje o rozkładzie strumienia, momencie, sprawności, drganiach i koszcie wytworzenia. Dla producenta silników wybór kształtu to tylko połowa problemu. Drugą połową jest produkcja wirników z tymi magnesami, seryjnie, bez wyszczerbień, błędów biegunowości i dryfu strumienia.
Ten artykuł obejmuje obie strony: sześć kształtów magnesów stosowanych w silnikach PM i gdzie każdy pasuje, logikę wyboru wiążącą kształt ze strukturą wirnika oraz to, co musi umieć linia montażowa po dokonaniu wyboru.
Sześć kształtów magnesów i gdzie pasują
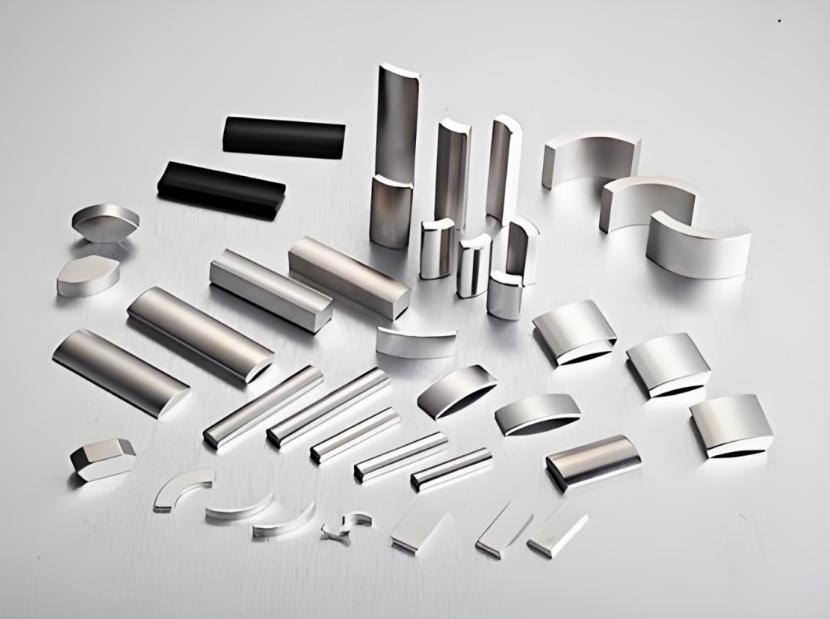
1. Magnesy łukowe lub dachówkowe. Najczęstszy kształt spiekanych magnesów NdFeB do silników. Zakrzywiona powierzchnia pasuje do powierzchni wirnika, utrzymując równomierną szczelinę i stabilne pole, ale wymaga precyzyjnego szlifowania tolerancji łuku. Obecne w silnikach małej i średniej mocy: DC, synchroniczne z magnesami trwałymi, trakcyjne EV, wentylatorowe.
2. Magnesy kwadratowe lub prostokątne. Prosta geometria, niska trudność obróbki, łatwe magnesowanie wielobiegunowe i łatwy montaż seryjny: opcja najbardziej opłacalna. Kosztem jest nieco wyższa zawartość harmonicznych strumienia szczelinowego, istotna tylko w projektach ekstremalnej ciszy lub niskiego tętnienia. Standardowy wybór dla wirników z magnesami wewnętrznymi (IPM), silników liniowych, krokowych i napedów AGD orientowanych na koszt.
3. Magnesy pierścieniowe. Dostępne jako wiązane pierścienie radialne wielobiegunowe lub spiekane pierścienie segmentowe. Znakomita współosiowość, równomierny rozkład pola i magnesowanie wielobiegunowe radialne w jednym kawałku, bez montażu segmentów. Ograniczenia to pole resztkowe na geometrycznej linii neutralnej i niższe wykorzystanie materiału. Spiekane pełne pierścienie są złożone i drogie, więc trafiają do precyzyjnych urządzeń wysokiej klasy: silniki bezcrowe, pompowe, enkodery, czujniki precyzyjne.
4. Magnesy w kształcie równoległoboku lub skośnej dachówki. Kształt niestandardowy, którego kąt optymalizuje przebieg siły przeciwelektromotorycznej, tłumiąc moment uziębienia i redukując hałas oraz drgania u źródła. Stosowane tam, gdzie cisza jest twardym wymogiem: silniki sprężarek klimatyzacji samochodowej i silniki aparatury precyzyjnej.
5. Magnesy laminowane lub pakietowane. Wykonane z cienkich izolowanych blach magnetycznych, formowalne w segmenty, klipy i inne kształty. Ich celem jest tłumienie strat wirowych wysokiej częstotliwości i nagrzewania, wydłużając żywotność w pracy wysokoobrotowej i wysokoczęstotliwościowej. Stosowane w serwomotorach, silnikach trakcyjnych EV wysokoobrotowych i silnikach osiowostrumieniowych.
6. Magnesy niestandardowe lub o kształcie specjalnym. Opracowane dla maszyn niestandardowych i nietypowych obwodów magnetycznych, z dedykowaną osprzętem. Dopasowują się do ograniczeń przestrzennych i optymalizują przebiegi pola dla napędów specjalnych, stosowane w silnikach szczypcowych, cewkowych i innych konstrukcjach specjalnych.
Logika wyboru: cztery wymiary
Sam kształt nie decyduje. Cztery czynniki współdziałają.
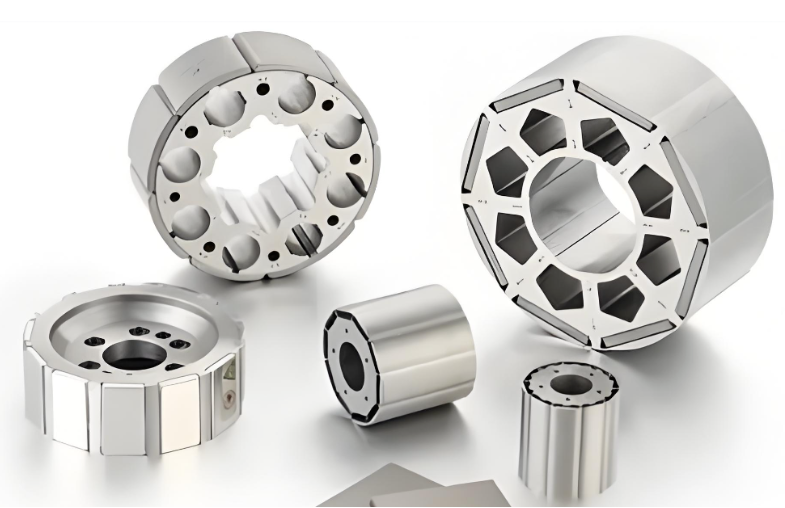
1. Struktura wirnika na pierwszym miejscu. Wirniki z magnesami powierzchniowymi (SPM) preferują magnesy łukowe, których zakrzywiona powierzchnia utrzymuje równomierną szczelinę. Wirniki z magnesami wewnętrznymi (IPM) przyjmują magnesy prostokątne lub trapezowe, łatwe do osadzenia i wykorzystujące moment reluktancyjny. Maszyny wysokoobrotowe powinny preferować struktury IPM ze względu na wytrzymałość mechaniczną.
2. Potrzeby osiągów łączą materiał i precyzję. Wysoka gęstość momentu i szeroki zakres prędkości wskazują na spiekany NdFeB w formie IPM. Ogólne zastosowanie orientowane na koszt i korozję może użyć magnesów łukowych ferrytowych. Temperatury pracy powyżej 150 C wymagają gatunków NdFeB o wysokiej koercji lub przejścia na kobalt samaru albo alnico, aby uniknąć trwałego rozmagnesowania. Silniki piastowe i podobne zastosowania wymagające płaskiej krzywej sprawności wymagają ścisłej kontroli prostokątności i dokładności wymiarowej magnesu.
3. Koszt i proces dyscyplinują wybór. Produkcja seryjna, uniwersalna i niskokosztowa preferuje magnesy łukowe o równym promieniu i magnesy prostokątne osadzone: wysokie wykorzystanie materiału i dojrzałe procesy. Urządzenia miniaturowe i złożone obwody nadają się do magnesów pierścieniowych wiązanych, bez obróbki wtórnej i z elastycznym magnesowaniem wielobiegunowym. Spiekanych pełnych pierścieni radialnych należy unikać, chyba że zastosowanie ich naprawdę wymaga; przewymiarowanie to marnotrawstwo.
4. Warunki szczególne domykają sprawę. Silniki liniowe przyjmują kształty kwadratowe lub równoległoboczne. Maszyny o silnych drganiach i wysokich siłach odśrodkowych preferują magnesy IPM, ewentualnie z oplotem wzmacniającym. Środowiska wilgotne lub korozyjne wymagają ferrytu odpornogo na korozję lub NdFeB pasywowanego i powlekanego.
Materiał i metoda magnesowania uzupełniają obraz: NdFeB kontra ferryt, jedno- kontra wielobiegunowość, radialna kontra równoległa magnetyzacja — wszystko współdziała z decyzją o kształcie.
Kontrola jakości: dwie metryki decydujące o spójności silnika
Poza wyborem kształtu dwie metryki magnetyczne decydują, czy silnik działa zgodnie z projektem, i są centrum kontroli jakości w branży.
1. Jednorodność pola magnetycznego. Pomiar pola powierzchniowego magnesu weryfikuje stan namagnesowania, rozmieszczenie biegunów i spójność materiału względem projektu. Odchylenia manifestują się bezpośrednio jako tętnienie momentu i hałas.
2. Spójność strumienia. Magnes jest źródłem pola silnika. Różnica strumienia między magnesami powoduje bezpośrednio drgania, spadek mocy i niższą sprawność. Praktyka branżowa dla zastosowań wymagających kontroluje spójność strumienia w granicach 5 procent, 3 procent lub nawet 2 procent, w zależności od klienta. Osiągnięcie tych liczb to problem produkcyjny: wymaga spójnej geometrii magnesu, spójnego magnesowania i pomiaru na każdym wirniku, nie pobierania próbek.
Co wybór magnesu oznacza dla linii montażowej
Niezależnie od wybranego kształtu linia musi rozwiązać cztery problemy obsługi, które montaż ręczny rozwiązuje źle:
1. Separacja. Namagnesowane magnesy trzymają się razem w stosach. Podawanie ich po jednym wymaga separacji mechanicznej, która nie wyszczerbia krawędzi — a kruche formy łukowe i laminowane łatwo się wyszczerbiają.
2. Orientacja i biegunowość. Stacja musi wykryć i wymusić biegunowość przed wciśnięciem, ponieważ sklejony wirnik z odwróconym magnesem nie nadaje się do ekonomicznej poprawki.
3. Kontrolowane wciskanie. Magnes wchodzący do stalowego żłobka gwałtownie przyspiesza. Niekontrolowane wciskanie to miejsce wyszczerbień i urazów. Maszyna musi podać magnes do żłobka z kontrolowaną prędkością i pozycją — a kształt ma znaczenie: prostokątne do żłobków IPM i łukowe do powierzchni SPM wymagają różnych przyrządów.
4. Magnesowanie przed czy po montażu. Montaż z magnesami wstępnie namagnesowanymi oszczędza krok magnesowania, ale zaostrza każdy problem obsługi. Magnesowanie po montażu traktuje wirnik jako nienamagnesowany i ładuje go na linii, upraszczając podawanie, ale wymagając magnesarki dobranej do liczby biegunów i pola. Wybór zależy od siły magnesu, rozmiaru wirnika i wolumenu — i określa, jakich stacji linia potrzebuje.
Te wymagania są powodem istnienia dedykowanych maszyn do wciskania magnesów wirnika: cztery zadania, które karzą improwizację.
Pytania przed wyborem linii
1. Jaki kształt, materiał, gatunek i klasa temperaturowa magnesu, i czy planowana jest druga wersja? 2. Jakie są wymiary, tolerancje i powłoka magnesów? 3. Struktura SPM czy IPM, i jaka jest geometria żłobka lub powierzchni? 4. Magnesy wstępnie namagnesowane, czy urządzenie do magnesowania w linii? 5. Docelowa wydajność godzinowa i ile modeli wirników dzieli linię? 6. Jakie kontrole należy rejestrować: potwierdzenie biegunowości, siła wciskania, spójność strumienia po magnesowaniu?
Częste pytania
P: Jaki kształt magnesu jest najlepszy dla wirnika z magnesami powierzchniowymi? O: Magnesy łukowe lub dachówkowe. Zakrzywiona powierzchnia utrzymuje równomierną szczelinę i stabilne pole. Wymagają precyzyjnego szlifowania, ale są standardem silników SPM.
P: Kiedy wybierać magnesy prostokątne? O: Gdy wirnik ma magnesy wewnętrzne (IPM) lub priorytetem jest koszt. Są łatwe do obróbki, osadzenia i montażu seryjnego, kosztem nieco wyższych harmonicznych strumienia.
P: Co oznacza przyrostek gatunku NdFeB? O: Maksymalną temperaturę pracy. Gatunki standardowe wytrzymują około 80 C; H, SH, UH i EH podnoszą limit stopniowo do około 200 C. Wybór klasy poniżej rzeczywistej temperatury wirnika powoduje trwałe rozmagnesowanie.
P: Dlaczego spójność strumienia ma znaczenie w produkcji? O: Różnica strumienia między magnesami przekłada się bezpośrednio na różnice drgań i sprawności między silnikami. Ścisła spójność strumienia wymaga spójnych magnesów, spójnego magnesowania i pomiaru każdego wirnika.
P: Czy bezpieczniej montować magnesy wstępnie namagnesowane? O: Upraszcza linię elektrycznie, ale komplikuje obsługę, bo naładowane elementy przyciągają stalowe narzędzia i siebie nawzajem. Przy większych wolumenach magnesowanie po montażu jest zwykle łatwiejsze do zautomatyzowania.
P: Co się stanie, jeśli jeden magnes zostanie wciśnięty z odwróconą biegunowością? O: Wirnik nie przejdzie badania pola magnetycznego. W konstrukcji klejonej nie ma ekonomicznej poprawki, wirnik zostaje brakiem. Weryfikacja biegunowości przed wciskaniem to standardowe zapobieganie.
Budujecie lub rozbudowujecie linię silników z magnesami trwałymi? Projektujemy linie montażowe silników pod klucz — od nawijania stojana, przez wciskanie magnesów wirnika i magnesowanie, po próby końcowe. Podajcie zakres wirników, specyfikację magnesów i docelową wydajność, a zaproponujemy konfigurację linii.
Powiązane kompetencje: linia montażowa silników na https://www.ldmotortech.com/pl/products/motor-assembly Powiązane kompetencje: ciśnieniowe odlewanie wirników na https://www.ldmotortech.com/pl/products/die-casting