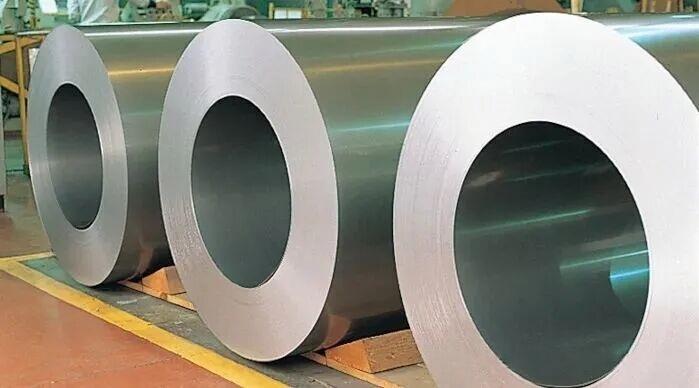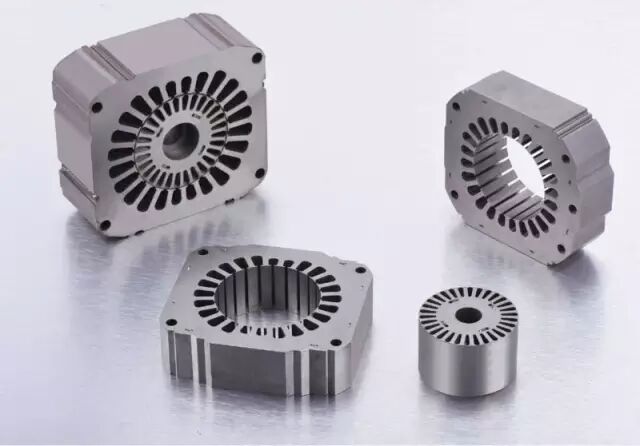
Każdy wydajny silnik zaczyna się od właściwej stali. Rdzenie laminowane stojanów i wirników wykonuje się ze stali elektrotechnicznej, materiału zaprojektowanego do przewodzenia strumienia magnetycznego przy minimalnych stratach. Wybór gatunku, grubości i powłoki to jedna z niewielu decyzji, które wpływają zarówno na koszt tłoczenia blach, jak i na klasę sprawności gotowego silnika. Ten przewodnik podsumowuje najważniejsze informacje dla fabryk silników.
Dlaczego silniki potrzebują specjalnej stali
Rdzeń silnika musi przewodzić strumień magnetyczny przy minimalnych stratach. Zwykła stal węglowa tu zawodzi: jej wysokie straty histerezy zamieniają cenną energię magnetyczną w ciepło. Stal elektrotechniczna rozwiązuje to dwiema cechami. Po pierwsze, zawartość krzemu lub glinu do około 3,2 procenta podnosi rezystywność i obniża straty wirowe. Po drugie, rdzeń budowany jest z cienkich izolowanych blach, więc prądy wirowe nie mogą swobodnie krążyć. Każda blacha, tłoczona dla silnika pralki, wentylatora przemysłowego czy silnika drona, opiera się na tej samej zasadzie.
Co znaczą numery gatunków
Gatunki stali elektrotechnicznej klasyfikuje się według strat w rdzeniu przy indukcji i częstotliwości odniesienia, mierzonych w watach na kilogram. Popularne systemy to amerykańskie gatunki M, np. M250-35A, i chiński system GB, np. 35WW250, gdzie liczby kodują grubość i maksymalne straty. Trzy praktyczne poziomy pokrywają większość programów silnikowych:
1. Gatunki standardowe, około 0,5 mm o wyższych stratach. Wystarczające dla silników małej mocy, wentylatorów i aplikacji AGD wrażliwych na koszt. 2. Gatunki średnie, konie robocze dla silników przemysłowych IE2/IE3 i większości silników AGD. 3. Gatunki wysokie, cienkie blachy 0,35, 0,27 i 0,20 mm i mniej, wymagane dla IE4 i wyżej, silników trakcyjnych EV i konstrukcji wysokobieżnych.
Reguła praktyczna: im wyższa częstotliwość pracy i ostrzejszy cel sprawności, tym lepszy gatunek i cieńsza stal.
Grubość: dźwignia sprawności
Cieńsze blachy ograniczają straty wirowe w przybliżeniu z kwadratem grubości, dlatego rdzenie silników EV i wysokobieżnych używają materiału 0,27 mm i cieńszego. Ale cienki wymiar stwarza realne wyzwania produkcyjne. Taśmę trudniej podawać bez fałd, narzędzia muszą utrzymywać mniejsze luzy, a wysokość zadzioru staje się krytyczna, bo zadzior zwarający izolację między blachami 0,2 mm niweczy zaletę cienkiego wymiaru. Procesy tłoczenia i transportu trzeba projektować pod materiał, a nie odwrotnie.
Powłoki
Stal elektrotechniczna ma powłoki izolacyjne powierzchni, od cienkich warstw organicznych lub nieorganicznych po grubsze powłoki C5 do wymagających zastosowań. Powłoka zapewnia izolację międzyblaszkową i ochronę przed korozją. Dla silników wyżarzanych lub spawanych po scaleniu zgodność powłoki z procesem dalszym jest równie ważna jak jej wartość izolacyjna.
Co decyduje o koszcie
Dla producentów silników koszt rdzenia zależy od czterech czynników: samego gatunku stali, z wyraźną premią za gatunki wysokie; uzysku procesu tłoczenia, bo zagnieżdżone matryce progresywne podnoszą wykorzystanie materiału, a proste wycinanie marnuje taśmę; kosztu i trwałości narzędzi, gdyż twardsze cienkie gatunki szybciej zużywają matryce; oraz wolumenu. Porównując dostawców, oceniaj całkowity koszt na gotową blachę, a nie tylko cenę za tonę.
Jak materiał kształtuje linię tłoczenia
Wybór stali wprost definiuje wymagania linii tłoczenia blach. Cienki materiał wysokiej jakości wymaga podawaczy servo z precyzyjną regulacją naciągu, smarowania mgłą lub suchym filmem zamiast obfitego oleju, czujników w matrycy chroniących narzędzie i automatycznego scalania z kontrolą zatrzasku lub spawania. Grubości średnie i grube dla silników AGD i przemysłowych pracują przy wysokich częstotliwościach skoków, gdzie o wydajności decydują prędkość prasy oraz czas wymiany zwoju i matrycy. Linia skonfigurowana dla standardowych gatunków 0,5 mm nie może po prostu tłoczyć stali wysokiej klasy 0,27 mm; potrzebuje innej techniki podawania, prowadzenia i scalania.
Częste pytania
P: Jaka grubość blach silnikowych jest najczęstsza? O: 0,5 i 0,35 mm pokrywa większość silników przemysłowych i AGD. Silniki trakcyjne EV i wysokobieżne używają 0,27, 0,20 mm i cieńszych.
P: Ile kosztuje stal wysokiej klasy w porównaniu ze standardowymi gatunkami? O: Cienki materiał o niskich stratach ma sporą premię za tonę, ale całkowity koszt rdzenia zależy równie mocno od uzysku tłoczenia i trwałości narzędzi. Oceniaj koszt na gotową blachę, nie za tonę.
P: Czy jedna linia może tłoczyć różne gatunki? O: Linie z podawaniem servo, matrycami szybkozmiennymi i programowalnym scaleniem przełączają gatunki i wzory blach, ale bardzo cienkie wymiary wymagają dedykowanej techniki podawania i narzędzi.
P: Czy grubość blach wpływa na hałas silnika? O: Tak. Cienkie, dobrze izolowane blachy o małym zadziorze ograniczają hałas magnetostrykcyjny i wibracje, co ma szczególne znaczenie w silnikach AGD.
P: Czym jest tłoczenie z zatrzaskiem? O: Technika matrycowa, która w tym samym skoku formuje drobne wgłębienia mechanicznie blokujące blachy w pakiet, umożliwiając w pełni automatyczne scalanie bez osobnych operacji montażu.
Wybór właściwej stali to wspólna decyzja konstruktorów i technologów. Budujemy linie tłoczenia blach silnikowych skonfigurowane pod konkretny materiał i wymagania pakietu, od podawania taśmy i tłoczenia wielkotaktowego po scalanie w matrycy i kontrolę. Prześlij rysunek blachy i specyfikację stali, a zaproponujemy linię.
Strona produktu: https://www.ldmotortech.com/pl/products/stamping