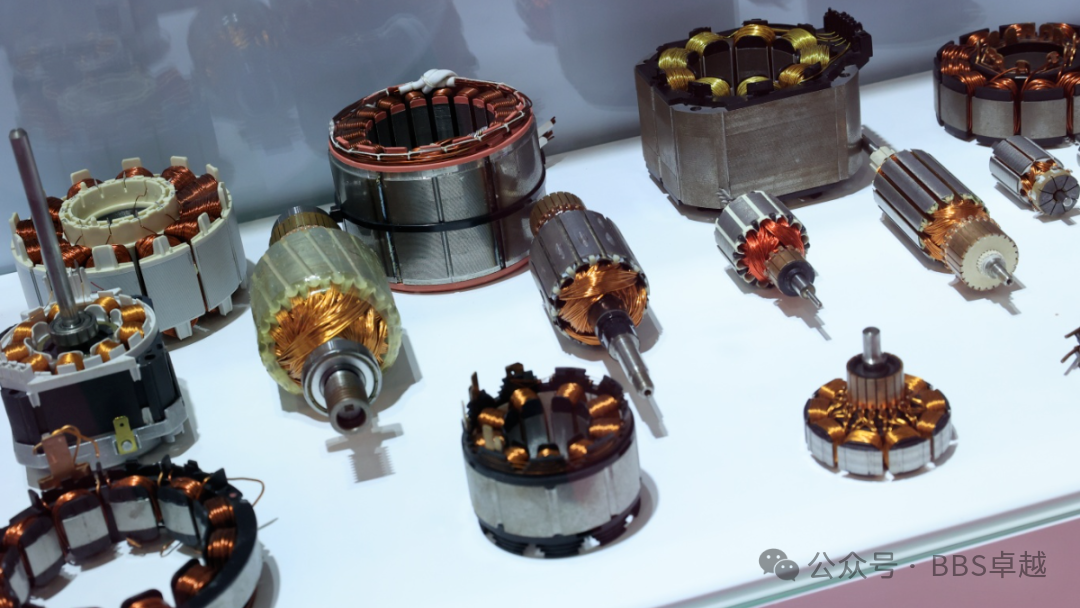
Każdy silnik elektryczny zaczyna się od stojana. To nieruchoma część, która przenosi uzwojenia miedziane i wytwarza wirujące pole magnetyczne, i w dużej mierze decyduje o sprawności, poziomie hałasu i trwałości silnika. Dla fabryk silników jakość stojana to zarazem zagadnienie produkcyjne: procesy od tłoczenia blach do prób końcowych decydują o powtarzalności każdego silnika.
Ten artykuł prowadzi przez pięć głównych etapów produkcji stojanów i pokazuje, gdzie automatyzacja daje największy efekt.
Etap 1. Tłoczenie i pakietowanie rdzenia
Rdzeń stojana powstaje z cienkich blach ze stali elektrotechnicznej, zwykle o grubości 0,2 do 0,65 mm. Szybkoobrotowe progresywne matryce tłoczą żłobki i obrys zewnętrzny, a blachy łączy się w pakiet przez zatrzaski, spawanie lub klejenie. Kontrola zadziorów jest kluczowa: nadmierny zadzior zwiera blachy i zwiększa straty w żelazie. Fabryki bez własnego tłoczenia kupują gotowe pakiety rdzeni od dostawcy tłoczenia blach do silników.
Etap 2. Izolacja i przygotowanie żłobków
Zanim miedź trafi do rdzenia, każdy żłobek musi być zaizolowany. Wykładziny żłobkowe, izolacja międzyfazowa i kliny oddzielają uzwojenie od uziemionego rdzenia. Na zautomatyzowanych liniach ten krok wykonują maszyny wkładające papier z kontrolą w locie brakującej lub przesuniętej izolacji, ponieważ wada izolacji wykryta później oznacza zwykle brakowanie całego stojana.
Etap 3. Nawijanie: igłowe, talerzykowe i hairpin
Nawijanie to serce produkcji stojanów. Dziś dominują trzy metody:
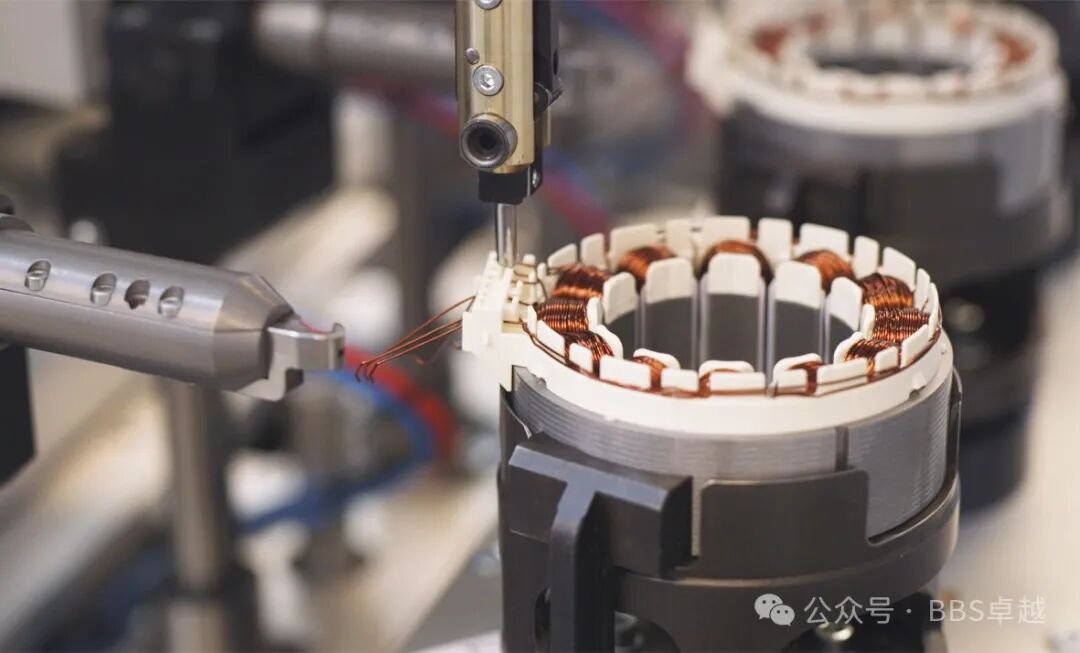
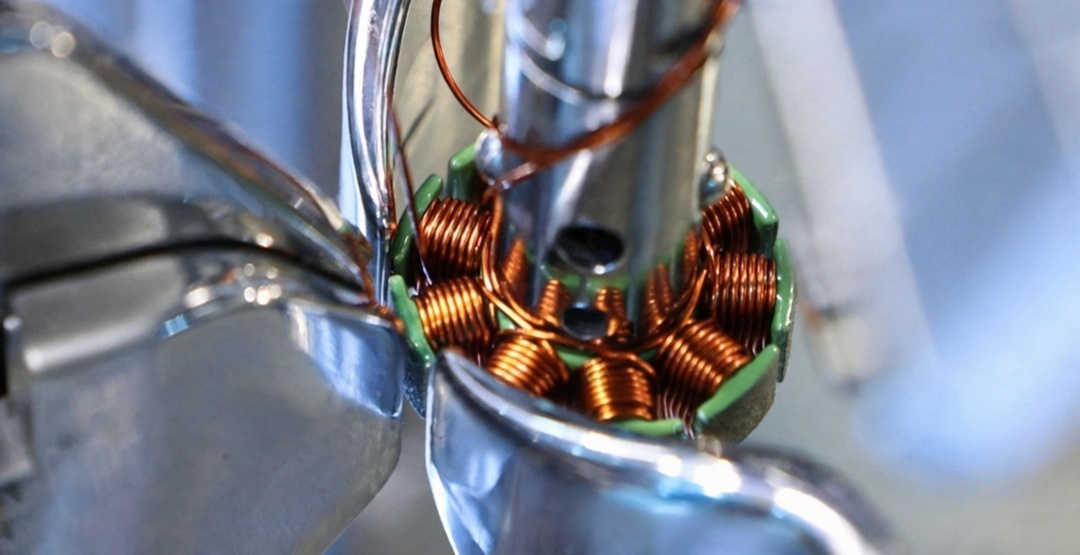
1. Nawijanie igłowe. Dysza porusza się w żłobku i układa drut okrągły bezpośrednio w nim. To standard dla stojanów BLDC silników dronów, elektronarzędzi i sprzętu AGD, a nowoczesne nawijarki igłowe osiągają wysokie wypełnienie żłobków przy znakomitej powtarzalności. 2. Nawijanie talerzykowe. Drut nawija się na bieguny z zewnątrz. Metoda dla silników z wirnikiem zewnętrznym i małych stojanów o dostępnych biegunach. 3. Technologia hairpin. Preforumowane płaskie miedziane pręty wstawia się, skręca i spawa. To dominujący proces w silnikach trakcyjnych pojazdów elektrycznych, a coraz częściej także w silnikach DD bezpośredniego napędu pralek, gdzie wysokie wypełnienie żłobków i krótkie czbony podnoszą sprawność i gęstość momentu.
Wybór zależy od geometrii żłobka, średnicy drutu i wolumenu. Fabryki o szerokiej gamie często łączą dwa procesy na jednej linii.
Etap 4. Połączenia, przewiązka i nasycanie
Po nawinięciu cewki łączy się z wyprowadzeniami lub szyną, czbony wiąże się lub formuje, a stojan nasyca się żywicą lub lakierem, aby zamocować cewki, poprawić odprowadzenie ciepła i zablokować wilgoć. Nasycanie kropelkowe, zanurzeniowe i próżniowo-ciśnieniowe to typowe warianty, dobierane według klasy izolacji i celu kosztowego.
Etap 5. Próby końcowe
Żaden stojan nie powinien opuszczać linii bez prób. Standardowa sekwencja obejmuje próbę udarową do wykrywania zwarć międzyzwojowych, próbę wysokonapięciową wytrzymałości izolacji oraz pomiar rezystancji i indukcyjności, a dla silników wyższych napięć dodatkowo badanie wyładowań niezupełnych. Automatyczne stacje prób zapisują każdy wynik powiązany z numerem seryjnym stojana, o co dokładnie pytają klienci automotive i AGD podczas auditów.
Kiedy opłaca się w pełni automatyczna linia?
Jako regułę można przyjąć, że gdy produkcja przekracza około 500 do 800 stojanów na zmianę, albo gdy takt musi pozostać poniżej 60 sekund, automatyzacja przestaje być opcją. Nowoczesna linia stojanów łączy podawanie rdzeni, izolację, nawijanie, połączenia, nasycanie i próby z transferem robotycznym i pełną identyfikowalnością, a zmianę wariantu stojana wykonuje w minuty, nie godziny.
Częste pytania
P: Czym różni się nawijanie igłowe od hairpin? O: Nawijanie igłowe układa drut okrągły bezpośrednio w żłobkach i pasuje do większości stojanów BLDC i AGD. Hairpin wykorzystuje preforumowane płaskie pręty wstawiane i spawane, osiągając wyższe wypełnienie żłobków w silnikach EV i DD.
P: Jak grube są blachy stojana? O: Typowe grubości to 0,5, 0,35, 0,27 i 0,2 mm. Cieńsze blachy zmniejszają straty wirowe, ale kosztują więcej i wymagają dokładniejszych matryc.
P: Czy jedna linia może produkować różne modele stojanów? O: Tak. Elastyczne linie używają przyrządów szybkozmiennych i programów opartych na recepturach, więc zmiana wariantu trwa minuty.
P: Jakich prób wymaga stojan przed montażem silnika? O: Minimum: udarowa, wysokonapięciowa i rezystancji. Silniki trakcyjne i wysokoefektywne zwykle dodają badanie wyładowań niezupełnych.
P: Jak wybrać między produkcją półautomatyczną a w pełni automatyczną? O: Spójrz na wolumen, takt i koszty pracy. Poniżej kilkuset stojanów na zmianę półautomatyczne stanowiska są zwykle tańsze; powyżej kompleksowa linia montażu silników zwraca się dzięki oszczędnościom na pracy i stabilnej jakości.
Planujesz nową linię stojanów lub modernizację istniejącej? Projektujemy i budujemy kompleksowe linie montażu silników obejmujące podawanie rdzeni, izolację, nawijanie, nasycanie i próby końcowe. Prześlij rysunek stojana, docelowy takt i układ hali, a zaproponujemy konfigurację.
Strona produktu: https://www.ldmotortech.com/pl/products/motor-assembly