
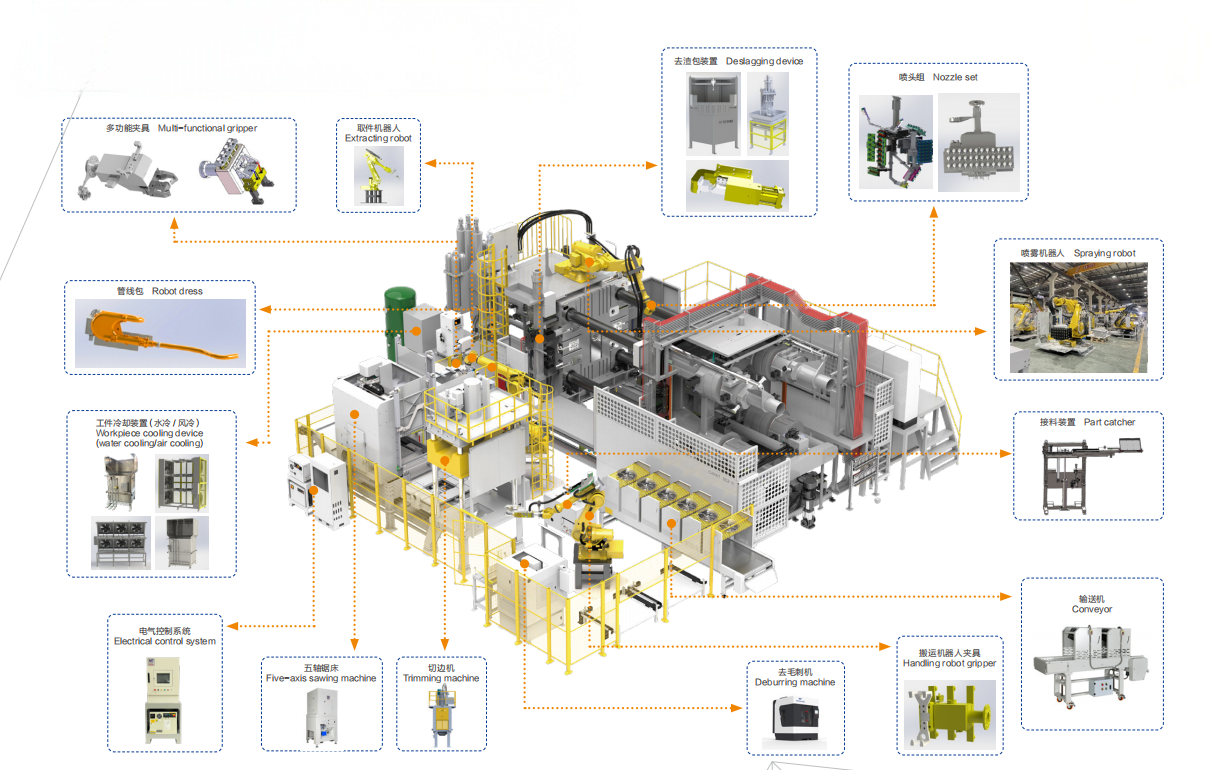
Wirnik to wirujące serce silnika indukcyjnego. W większości konstrukcji klatkowych przewodząca klatka nie jest składana z osobnych prętów. Formuje się ją jednym strzałem w odlewaniu ciśnieniowym aluminium bezpośrednio w pakiecie blach wirnika, tworząc pręty, pierścienie zwierające, a często i łopatki wentylatora w jednym cyklu.
Ta prostota jest zwodnicza. Odlewanie wirników to jeden z najbardziej wrażliwych na jakość kroków w produkcji silników, ponieważ powstające wady ukrywają się wewnątrz rdzenia i bezpośrednio obniżają sprawność. Ten artykuł wyjaśnia, jak działa proces, które wady mają znaczenie i jak radzi sobie z nimi nowoczesna cela odlewnicza.
Jak przebiega odlewanie wirników
Cykl produkcyjny podąża za powtarzalną sekwencją:
1. Przygotowanie pakietu. Blachy wirnika składa się z kątem skosu zębów i dociska do wkładki lub bezpośrednio do formy. Skos zmniejsza moment zaczepowy i hałas gotowego silnika. 2. Podgrzewanie. Pakiet podgrzewa się, typowo do 300-450 stopni C, żeby ciekłe aluminium nie zamarzło przedwcześnie w wąskich żłobkach. 3. Wtrysk. Ciekłe aluminium o temperaturze około 660-720 stopni C wtryskuje się pod wysokim ciśnieniem; w czasie od jednej do trzech sekund wypełnia wszystkie żłobki, oba pierścienie zwierające oraz ewentualne łopatki lub elementy wyważenia. 4. Krzepnięcie i wyciągnięcie. Forma się otwiera, odlew jest pobierany i cykl się powtarza. Nowoczesne cele pracują ciągle, z robotami pobierającymi. 5. Obróbka. Układ wlewowy jest usuwany, wał dociskany, a wirnik obrabiany do wymiarów końcowych przed wyważaniem.
Wady, które po cichu zabijają sprawność
Ponieważ klatka jest ukryta wewnątrz rdzenia, wady odlewnicze są niewidoczne do czasu badań. Ctery mają największe znaczenie:
1. Porowatość. Uwięziony gaz lub skurcz zostawiają pustki w prętach i pierścieniach. Porowaty pręt przewodzi mniej prądu, wirnik wytwarza mniejszy moment i bardziej się nagrzewa. 2. Pręty złamane lub pęknięte. Nierównomierne krzepnięcie lub naprężenia przy pobieraniu mogą całkowicie przerwać pręt. Silnik dalej się kręci, ale ze większym poślizgiem, większymi drganiami i wyraźnie niższą sprawnością. 3. Zimne zlewy i niedolewy. Jeśli metal zaczyna krzepnąć, zanim wypełni wnękę, pręt pozostaje częściowo uformowany, zwykle przy pierścieniach. 4. Blachy zwarte przez aluminium. Nadmierne ciśnienie może wepchnąć aluminium między blachy, podnosząc straty w żelazie.
Każda z tych wad przekłada się bezpośrednio na straty silnika. Wirnik z pustkami odlewniczymi może kosztować jeden-dwa punkty procentowe sprawności, a to często dokładnie różnica między osiągnięciem celu IE3 a jego przekroczeniem.
Okno procesowe, które im zapobiega
Stabilne odlewanie wirników sprowadza się do wspólnej kontroli czterech zmiennych: temperatury kąpieli i zawartości wodoru w piecu, profilu prędkości i ciśnienia wtrysku, temperatury formy oraz odpowietrzenia lub próżni. Odgazowywanie i topnik utrzymują niski poziom rozpuszczonego wodoru. Kontrolowany profil wtrysku wolnego i szybkiego wypełnia żłobki bez uwięzienia powietrza. Wspomaganie próżniowe staje się coraz bardziej standardem w wirnikach EV i wysokoefektywnych, gdzie limity porowatości są najciaśniejsze.
Co obejmuje cela odlewnicza wirników
Nowoczesna cela to kompletna zautomatyzowana jednostka, a nie samotna prasa. Typowa konfiguracja łączy piec argielny z odgazowywaniem i automatycznym dozowaniem, maszynę odlewniczą, robota pobierającego ze smarowaniem i monitoringiem formy, prasę do obcinania oraz kontrolę inline, jak ważenie, inspekcja wizyjna pierścieni lub próbki RTG, z pełną identyfikowalnością każdego wirnika. Automatyzacja nie służy tu tylko oszczędności pracy: utrzymuje okno procesowe stabilne przez zmiany, a dokładnie to chroni sprawność.
Częste pytania
P: Dlaczego do odlewania wirników używa się aluminium? O: Aluminium łączy dobrą przewodność, małą gęstość i znakomitą lejność. Klatki miedziane przewodzą lepiej, ale o wiele trudniej się je odlewa, więc miedź zwykle pozostaje w konstrukcjach premium o wysokiej sprawności.
P: Czy wady da się wykryć bez przecinania wirnika? O: Tak. Kontrola masy, pomiar rezystancji elektrycznej klatki, inspekcja wzrokowa pierścieni i próbki RTG wykrywają wady nieniszcząco. Pomiar rezystancji inline to najczęstsze badanie stuprocentowe.
P: Jakiej siły zwarcia wymaga odlewanie wirników? O: Zależy od średnicy wirnika i rzutowanej powierzchni. Małe wirniki AGD pracują na zwartych maszynach, duże wirniki przemysłowe mogą wymagać pras o kilkuset tonach.
P: Jak skos wpływa na proces odlewania? O: Skośne żłobki nieco utrudniają wypełnienie, bo przepływ metalu biegnie spiralnie, dlatego nagrzewanie i sterowanie profilem wtrysku są krytyczne dla wirników ze skosem.
P: Kiedy zautomatyzować linię wirników? O: Gdy wolumen uzasadnia pracę ciągłą, limity porowatości są ciasne lub klienci wymagają identyfikowalności. W silnikach EV i premium to w pełni zautomatyzowana cela jest praktycznie warunkiem wejścia.
Planujesz produkcję wirników do nowego programu silnikowego? Budujemy kompleksowe cele odlewnicze wirników obejmujące topienie i dozowanie, odlew, pobieranie, obcinanie, kontrolę i identyfikowalność. Prześlij rysunek wirnika i roczny wolumen, a dobierzemy celę do Twoich potrzeb.
Strona produktu: https://www.ldmotortech.com/pl/products/die-casting