
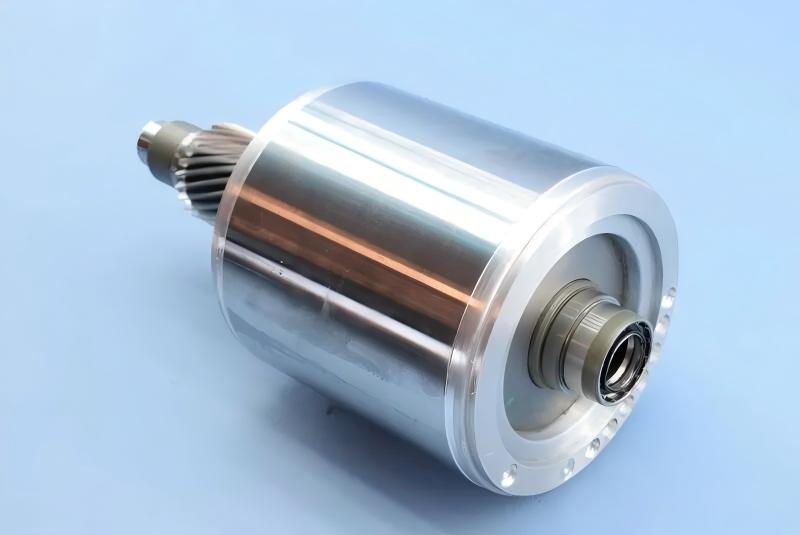
Практически каждый выпускаемый сегодня трехфазный асинхронный двигатель несет литой алюминиевый ротор. Литая клетка, короткозамкнутые кольца, охлаждающие ребра и балансировочные бобышки формируются одной деталью вокруг пакета листовой стали, что дает ротору низкую инерцию, высокое отношение момента к массе и себестоимость, недостижимую для роторов с медными стержнями. Для тяговых двигателей электромобилей эта комбинация сделала литой алюминиевый ротор выбором по умолчанию.
Но заливка алюминия вокруг шихтованного стального сердечника — задача непростая. Захват воздуха, усадочная пористость и трещины стержней незаметно губят роторы, и эти дефекты часто проходят визуальный контроль. Статья охватывает пять способов литья и причины, по которым в производстве доминируют лишь два, параметры материала и процесса, которые контролируют опытные литейные производства, по-настоящему важные проверки качества и то, что должна делать автоматизированная линия литья роторов, чтобы удерживать эти параметры в серии.
Пять способов литья, и почему выживают два
Существует пять признанных способов заливки алюминия роторов: вибрационное литье, гравитационное литье, центробежное литье, литье под давлением (литье в кокиль) и литье под низким давлением.
Вибрационное и гравитационное литье дают слабое питание нижнего короткозамкнутого кольца при кристаллизации, поэтому усадочная пористость встречается часто, и оба способа применяются редко. Литье под низким давлением дает отличные роторы, но не получило широкого распространения у ведущих производителей двигателей.
Два способа несут отрасль.
1. Литье под давлением. Расплавленный алюминий впрыскивается в полость формы под высоким давлением и кристаллизуется под ним же. Давление доминирует на протяжении всего цикла. Сердечник ротора можно заливать в холодном состоянии, время цикла короткое, а процесс поддается полной механизации и автоматизации. Слабое место — захват воздуха: металл заполняет полость на высокой скорости, и при недостаточной вентиляции формы газ закладывается в отливку как пористость.
2. Центробежное литье. Расплавленный алюминий заливается во вращающуюся форму, и центробежная сила заполняет полость и управляет кристаллизацией. Сила помогает выгонять газ и неметаллические включения (легче металла), усиливает питание и измельчает зерно. Оборудование проще, чем машина литья под давлением, но заливка сопряжена со значительной ручной работой, и трудоемкость высока.
В серийном производстве роторов литье под давлением выигрывает по времени цикла и способности к автоматизации. Именно поэтому современные линии литья роторов строятся вокруг машины с холодной камерой прессования.
Литье под давлением: машина, форма и параметры
Литье роторов под давлением использует машину с холодной камерой, в полностью вертикальном, вертикальном или горизонтальном исполнении. Ключевые характеристики — усилие впрыска, скорость впрыска, усилие запирания, удельное давление впрыска и максимальный вес дозы алюминия. Система впрыска — критический для качества узел: современные производственные машины в основном используют трехступенчатый впрыск.
Форма для литья под давлением рассматривает шихтованный сердечник ротора как вставку, а пазы сердечника образуют часть полости. Дизайн литниковой системы важен: горизонтальные и вертикальные машины обычно используют центральное питание через литники к нескольким внутренним питателям у толстого короткозамкнутого кольца для хорошей подпитки; полностью вертикальные машины часто используют питание через торец ребер. Поскольку время заполнения полости крайне мало, форма должна иметь обильную вентиляцию, чтобы воздух выходил упорядоченно.
Поскольку расплавленный алюминий течет плохо, а стенки отливки толстые, удельное давление должно быть высоким, а скорость заполнения — намеренно низкой. Типовые параметры для роторов малых двигателей: удельное давление впрыска 29,4–39,2 МПа, скорость заполнения 15–25 м/с, температура заливки 680–700 °C, температура формы 180–200 °C. Эти параметры взаимодействуют и настраиваются пробными отливками; при питании через торец ребер потери давления меньше, и удельное давление можно слегка снизить.
Для центробежного литья температура алюминия держится выше — 720–780 °C, температура формы 450–550 °C, а частота вращения центрифуги задается по геометрии кольца. Предпочтительна центрифуга с регулируемой скоростью.
Требования к материалу: чистота — вопрос проводимости
Для литья роторов применяется переплавленный алюминиевый чушка первого сорта, А1 99,5 или А1 99,7 по GB 1196, с удельным сопротивлением при 20 °C 0,027–0,030 Ом·мм²/м и чистотой не ниже 99,5%. Пределы примесей для А1 99,5: железо 0,3%, кремний 0,25%, железо плюс кремний 0,45%, медь 0,015%, сумма примесей 0,5%.
После расплавления расплав может превышать предел железа чушки, но должен оставаться ниже 0,8% железа и 1% суммы примесей, при этом удельное сопротивление должно по-прежнему соответствовать спецификации чушки. Каждую смену перед производством расплав в тигле отбирается и анализируется.
Практика плавки не менее важна, чем состав. Чугунный тигель перед использованием должен быть покрыт внутри защитным высокотемпературным покрытием, чтобы предотвратить насыщение расплава железом. Возврат литников и питателей должен оставаться ниже 15% от загрузки, чтобы защитить чистоту расплава. Дегазация и шлакоудаление выполняются хлоридными солями, такими как хлорид натрия, в количестве 0,1–0,5% от массы расплава, для вывода газа и удаления включений.
Проверки шихтованного сердечника перед заливкой столь же строги: заусенцы в пределах чертежа, отсутствие масла и ржавчины на листах, зубья гладкие и ровные. Бракованные роторы могут переплавляться один раз; листы, переплавленные дважды, повторно использоваться не должны.
Контроль качества: проверки, определяющие срок службы ротора
1. Допуск длины сердечника: плюс 2,0 мм для сердечников менее 160 мм, плюс 2,5 мм для более длинных. 2. Линия скоса на наружном диаметре ротора должна быть прямой, без видимых изломов, а размеры скоса соответствовать чертежу. 3. Заусенцы и наплывы на кольцах и ребрах, а также остатки алюминия на наружном диаметре сердечника должны быть полностью удалены. Между листами и внутри отверстия вала алюминий зажат быть не должен. 4. Усадочная пористость кольца: не более трех мест, каждое глубиной менее 3 мм и диаметром менее 5 мм. Кольца и ребра должны быть свободны от трещин, изгибов, включений и ударных повреждений; холодные спаи на ребрах не должны превышать четверти длины ребра, а недолив профиля ребра — 3 мм. 5. Балансировочные бобышки без трещин; недостача материала не более одной пятой высоты бобышки, и затронутыми может быть не более четверти бобышек на каждый торец. 6. Соосность наружного диаметра кольца и наружного диаметра сердечника должна соответствовать заданному классу допуска. 7. Трещины или утоньшения стержней не допускаются. Каждый ротор испытывается на 100%, обычно методом сравнения колебаний тока, и рассчитанное колебание не должно превышать 3%. 8. Недолив или впадина у входов пазов должны оставаться в заданных пределах. 9. Глубина задиров на наружном диаметре ротора не должна превышать припуск на чистовое точение.
Две из этих проверок заслуживают акцента. Испытание на трещины стержней — электрическое, а не визуальное: ротор может выглядеть безупречно и при этом нести треснувший стержень. А порог 3% колебания тока — отраслевая граница, отделяющая годный к отгрузке ротор от брака.
Что должна автоматизировать современная линия литья роторов
Указанные параметры достижимы вручную для нескольких роторов в час. На производственном объеме требуется машинная ячейка, удерживающая их стабильно:
1. Стабильная обработка расплава. Печь выдержки поддерживает температуру алюминия, а суповый питатель (автоматический разливочный ковш) дозирует каждую дозу в машину литья. Стабильность веса дозы — первая защита от пористости и недолива. 2. Контроль температуры формы. Форма должна находиться при 180–200 °C в каждом цикле. Линии литья интегрируют терморегуляторы формы и логику предварительного нагрева, чтобы первые дозы смены не становились браком. 3. Обработка сердечников. Шихтованные сердечники приходят как вставки. Ячейка должна загружать сердечники, проверять скос и ориентацию и разгружать готовые роторы, не сгибая ребер и не царапая наружный диаметр. 4. Обрезка и отделение. Литники и питатели удаляются в ячейке с контролируемым усилием резки, чтобы не повредить ребра и балансировочные бобышки. 5. Стопроцентный контроль. Испытание на трещины стержней и размерный контроль интегрированы как станции в линии, а не как выборочный контроль в лаборатории. Данные регистрируются на каждый ротор: параметры дозы, температура формы и результат испытания.
Ячейка, не удовлетворяющая этим пяти требованиям, — это пресс с подсобными рабочими, а не линия литья.
Вопросы, на которые нужно ответить до спецификации линии литья
1. Диапазон диаметров роторов, длин сердечников и высот пакетов, и сколько моделей роторов делят линию? 2. Марка алюминия и спецификация расплава, и подается ли расплав из одной печи выдержки или нескольких? 3. Способ литья: под давлением, центробежный, или оба для разных семейств роторов? 4. Целевое время цикла и выработка за смену, и допустимый процент брака? 5. Какие проверки должны регистрироваться на ротор: параметры дозы, температура формы, испытание стержней, размеры? 6. Последующие операции в той же ячейке: обрезка, запрессовка вала, точение, балансировка?
Часто задаваемые вопросы
В: Почему для роторов предпочтительнее литье под давлением, а не центробежное? О: Время цикла и автоматизация. Литье под давлением заполняется за миллисекунды и чисто интегрируется с автоматическими разливочными ковшами, роботами-разгрузчиками и обрезными прессами. Центробежное литье дает хорошую металлургию, но опирается на ручную заливку, что ограничивает производительность и стабильность.
В: Почему содержание железа в алюминии ротора важно? О: Железо повышает удельное сопротивление и вредит КПД двигателя. Предел чушки — 0,3%, предел расплава — 0,8%, а спецификация удельного сопротивления является обязательным ограничением. Защитное покрытие тигля существует главным образом для предотвращения насыщения железом.
В: Что такое трехступенчатая система впрыска на машине литья? О: Профиль дозы с фазами медленного подхода, быстрого заполнения и интенсификации. Для роторов фаза быстрого заполнения доминирует риск пористости, потому что воздух должен выйти через вентиляцию до прихода металла.
В: Как обнаруживаются трещины стержней? О: Методом сравнения колебаний тока, электрическим испытанием каждого ротора. Колебание свыше 3% указывает на треснувший или утоненный стержень, и ротор бракуется, даже если выглядит безупречно.
В: Какую температуру формы следует использовать для литья ротора? О: Обычно 180–200 °C. Слишком холодно — заполнение неполное; слишком горячо — страдают время цикла и усадочная пористость. Именно поэтому линии литья включают контроль температуры формы.
В: Можно ли переплавить бракованный ротор? О: Один раз — да. Листы, прошедшие двойной переплав, повторно использоваться не должны, потому что состояние заусенцев и геометрия зубьев деградируют.
Планируете линию литья роторов или модернизируете существующую? Мы проектируем линии литья роторов под ключ: плавка и выдержка, дозирование суповым питателем (автоматический разливочный ковш), машина литья, контроль температуры формы, робот-разгрузчик, обрезка и станции стопроцентного контроля. Сообщите нам диапазон роторов, целевое время цикла и допуск брака, и мы предложим конфигурацию линии.
Смежная компетенция: линия литья роторов под давлением https://www.ldmotortech.com/en/products/die-casting Смежная компетенция: линия сборки двигателей https://www.ldmotortech.com/en/products/motor-assembly