Потолок характеристик двигателя с постоянными магнитами, по сути, задают его магниты. Форма магнита — основа проектирования магнитной цепи: она определяет распределение магнитного потока, выходной момент, КПД, вибрации и себестоимость производства. Для производителей двигателей выбор формы — лишь половина задачи. Другая половина — выпускать роторы с этими магнитами серийно, без сколов кромок, ошибок полярности и разброса потока.
Статья охватывает обе стороны: шесть форм магнитов, применяемых в двигателях с постоянными магнитами, и где уместна каждая; логику выбора, связывающую форму со структурой ротора; и что должна уметь сборочная линия после того, как выбор сделан.
Шесть форм магнитов и их применение
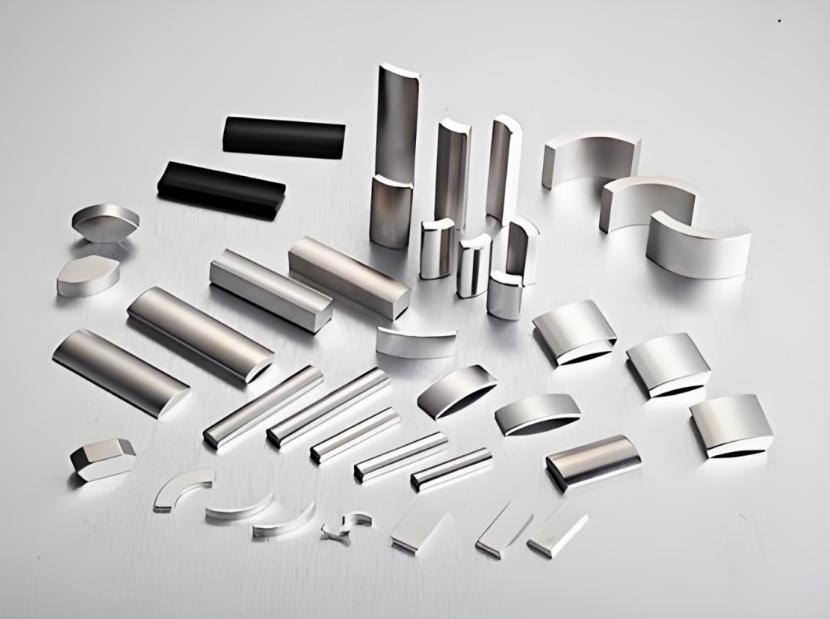
1. Дуговые (секторные) магниты. Самая распространенная форма для спеченных NdFeB-магнитов двигателей. Изогнутая поверхность сопрягается с поверхностью ротора, сохраняя равномерный воздушный зазор и стабильное магнитное поле, но требует прецизионной шлифовки для выдерживания допуска дуги. Встречаются в двигателях малой и средней мощности: двигателях постоянного тока, синхронных двигателях с постоянными магнитами, тяговых двигателях электромобилей, моторах вентиляторов.
2. Квадратные и прямоугольные магниты. Простая геометрия, низкая сложность обработки, легкая многополюсная намагниченность и удобная серийная сборка делают их экономичным выбором. Плата — несколько более высокие гармоники потока в воздушном зазоре, что почти не важно, кроме случаев предельно тихих конструкций или требований к малой пульсации. Стандартное решение для роторов со встроенными магнитами (IPM), линейных двигателей, шаговых двигателей и приоритетных по цене бытовых моторов.
3. Кольцевые магниты. Выпускаются как полимерно-связанные радиальные многополюсные кольца или спеченные сегментные кольца. Отличная соосность, равномерное распределение поля и радиальная многополюсная намагниченность в одной детали без сборки сегментов. Ограничения — остаточное поле на геометрической нейтрали и более низкий коэффициент использования материала. Спеченные цельные кольца сложны и дороги, поэтому применяются в прецизионной технике высокого класса: безжелезных (coreless) двигателях, моторах насосов, энкодерах, точных датчиках.
4. Параллелограммные и скошенные секторные магниты. Специальная форма, угол которой проектируется для оптимизации формы противо-ЭДС, подавления зубцового момента и снижения шума и вибрации в самом источнике. Применяются там, где тишина — жесткое требование: моторы автомобильных компрессоров кондиционера и прецизионные приборные двигатели.
5. Ламинированные (набранные) магниты. Собраны из тонких изолированных магнитных пластин, которые можно формировать в сегменты, клинья и другие конфигурации. Их задача — подавить высокочастотные вихревые потери и нагрев, продлевая срок службы в высокоскоростных и высокочастотных режимах. Применяются в серводвигателях, высокоскоростных тяговых двигателях электромобилей и аксиальных двигателях.
6. Магниты специальной формы. Разрабатываются под нестандартные машины и необычные магнитные цепи, требуют индивидуальной оснастки. Согласуются с пространственными ограничениями и оптимизируют форму поля под специальные приводы; используются в двигателях с когтеобразными полюсами, катушечных (voice coil) двигателях и других особых конструкциях.
Логика выбора: четыре измерения
Форма сама по себе не является решением. Взаимодействуют четыре фактора.
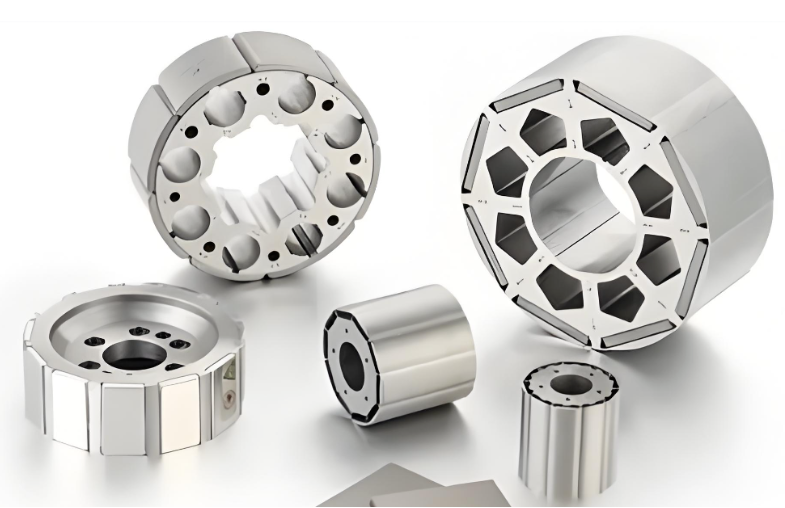
1. Структура ротора — первична. Роторы с поверхностной установкой (SPM) предпочитают дуговые магниты: изогнутая поверхность держит воздушный зазор равномерным. Роторы со встроенными магнитами (IPM) берут прямоугольные или трапецеидальные магниты — они легко встраиваются и задействуют реактивный момент. Для высокооборотных машин предпочтительны IPM-конструкции из-за механической прочности.
2. Требования к характеристикам определяют материал и точность. Высокая плотность момента и широкий диапазон оборотов указывают на спеченный NdFeB в IPM-исполнении. Бюджетные, стойкие к коррозии универсальные применения могут использовать ферритовые дуговые магниты. Рабочие температуры выше 150 C требуют высококоэрцитивных марок NdFeB или перехода на самарий-кобальт либо альнико, чтобы избежать необратимого размагничивания. Втульные (hub) моторы и подобные применения с плоской кривой КПД требуют жесткого контроля прямоугольности петли и точности размеров магнитов.
3. Стоимость и техпроцесс дисциплинируют выбор. Массовое универсальное дешевое производство предпочитает дуговые магниты равного радиуса и встроенные прямоугольные: высокий коэффициент использования материала и отработанная технология. Миниатюрные устройства и сложные цепи подходят под полимерно-связанные кольцевые магниты, не требующие вторичной обработки и допускающие гибкую многополюсную намагниченность. Спеченных радиальных цельных колец следует избегать, если применение действительно их не требует; избыточная спецификация — это потери.
4. Особые условия эксплуатации ставят финальную точку. Линейные двигатели берут квадратную или параллелограммную форму. Машины с сильной вибрацией и центробежными нагрузками предпочитают IPM-магниты, возможно с бандажным усилением. Влажные и коррозионные среды требуют коррозионностойкого феррита либо пассивированных и покрытых NdFeB.
Материал и способ намагничивания дополняют картину: NdFeB против феррита, однополюсная против многополюсной, радиальная против параллельной намагниченности — все это взаимодействует с решением по форме.
Контроль качества: два показателя, определяющие повторяемость двигателей
Помимо выбора формы, два магнитных показателя определяют, будет ли двигатель работать как задумано, — и именно они в центре отраслевого контроля качества.
1. Равномерность магнитного поля. Измерение поверхностного поля магнита проверяет состояние намагниченности, компоновку полюсов и однородность материала относительно проекта. Отклонения напрямую проявляются как пульсации момента и шум.
2. Стабильность потока. Магнит — источник поля двигателя. Разброс потока от магнита к магниту напрямую вызывает вибрации, падение мощности и снижение КПД. Отраслевая практика для требовательных применений удерживает разброс потока в пределах 5, 3 или даже 2 процентов — в зависимости от требований заказчика. Достижение этих цифр — производственная задача: нужны стабильная геометрия магнитов, стабильная намагниченность и измерение каждого ротора, а не выборочный контроль.
Что выбор магнита означает для вашей сборочной линии
Какую бы форму вы ни выбрали, линия должна решить четыре задачи манипулирования, с которыми ручная сборка справляется плохо:
1. Разделение. Намагниченные магниты слипаются в стопки. Подача их по одному требует механического разделения, не скалывающего кромки, — а хрупкие дуговые и ламинированные формы скалываются легко.
2. Ориентация и полярность. Участок должен распознавать и контролировать полярность до установки, потому что склеенный ротор с одним перевернутым магнитом экономически неисправим.
3. Контролируемая установка. Магнит, входящий в стальной паз, ускоряется скачком. Неконтролируемая установка — именно то место, где происходят сколы и травмы. Машина должна подавать магнит в паз с контролируемыми скоростью и позицией, и форма важна: прямоугольные магниты для IPM-пазов и изогнутые для SPM-поверхностей требуют разной оснастки.
4. Намагничивание до или после сборки. Сборка предварительно намагниченных магнитов экономит этап намагничивания, но усложняет каждую задачу манипулирования. Намагничивание после сборки работает с ненамагниченным ротором и заряжает его на линии, упрощая подачу, но требует намагничивающей установки, рассчитанной на число полюсов и требуемое поле. Выбор определяется силой магнитов, размером ротора и объемом выпуска — и он задает, какие участки нужны линии.
Именно эти требования объясняют существование специализированных установщиков магнитов ротора: четыре задачи, которые наказывают за импровизацию.
Вопросы, на которые нужно ответить до выбора линии
1. Какая форма, материал, марка и температурный класс магнита, и планируется ли вторая модификация? 2. Каковы размеры, допуски и покрытие магнитов? 3. Структура ротора SPM или IPM, какова геометрия пазов или поверхности? 4. Предварительно намагниченные магниты или намагничивающее оборудование на линии? 5. Целевая производительность в час и сколько моделей роторов делят линию? 6. Какие проверки фиксируются: подтверждение полярности, усилие установки, стабильность потока после намагничивания?
Часто задаваемые вопросы
В: Какая форма магнита лучше для ротора с поверхностной установкой? О: Дуговые (секторные) магниты. Изогнутая поверхность держит воздушный зазор равномерным, а поле стабильным. Они требуют прецизионной шлифовки, но для SPM-двигателей это стандарт.
В: Когда стоит выбрать прямоугольные магниты? О: Когда ротор со встроенными магнитами (IPM) или когда приоритет — цена. Их легко обрабатывать, встраивать и собирать серийно, ценой несколько более высоких гармоник потока.
В: Что означает буквенный индекс в марке NdFeB? О: Максимальную рабочую температуру. Стандартные марки держат около 80 C; H, SH, UH и EH последовательно поднимают предел примерно до 200 C. Выбор класса ниже реальной температуры ротора ведет к необратимому размагничиванию.
В: Почему стабильность потока так важна в производстве? О: Разброс потока между магнитами напрямую превращается в вибрации и разброс КПД между двигателями. Жесткая стабильность потока требует стабильных магнитов, стабильного намагничивания и измерения каждого ротора.
В: Безопаснее ли собирать предварительно намагниченные магниты? О: Это упрощает линию электрически, но усложняет манипулирование: намагниченные детали притягивают стальной инструмент и друг друга. Намагничивание после сборки при больших объемах обычно легче автоматизировать.
В: Что будет, если один магнит установлен с обратной полярностью? О: Ротор не пройдет испытание магнитного поля. В склеенной конструкции нет экономичного исправления — ротор идет в брак. Стандартная мера профилактики — проверка полярности до установки.
Строите или расширяете линию двигателей с постоянными магнитами? Мы проектируем линии сборки двигателей «под ключ» — от намотки статора до установки магнитов ротора, намагничивания и финальных испытаний. Сообщите нам диапазон роторов, спецификацию магнитов и целевую производительность — и мы предложим конфигурацию линии.
Смежная компетенция: линия сборки двигателей https://www.ldmotortech.com/en/products/motor-assembly Смежная компетенция: литье под давлением роторов двигателей https://www.ldmotortech.com/en/products/die-casting