
BODY: Каждый электродвигатель начинается с тонкой стали. Прежде чем появятся обмотки, валы или корпуса, сотни прецизионных пластин должны быть выштампованы из электротехнической стали — и для серийного производства двигателей именно прогрессивная штамповка делает это экономически выгодным. Это руководство охватывает весь процесс: от подготовки рулона до собранных, завитых и проверенных магнитопроводов двигателя.
Зачем вообще нужны пластины
Массивный железный сердечник порождал бы огромные вихревые токи, растрачивая энергию в тепло. Пластины — тонкие изолированные листы, собранные в пакет, — прерывают эти токи. Именно это единственное конструктивное решение делает производство двигателей неотделимым от прецизионной листовой штамповки.
Процесс прогрессивной штамповки по шагам
Шаг 1. Подготовка рулона и подача.
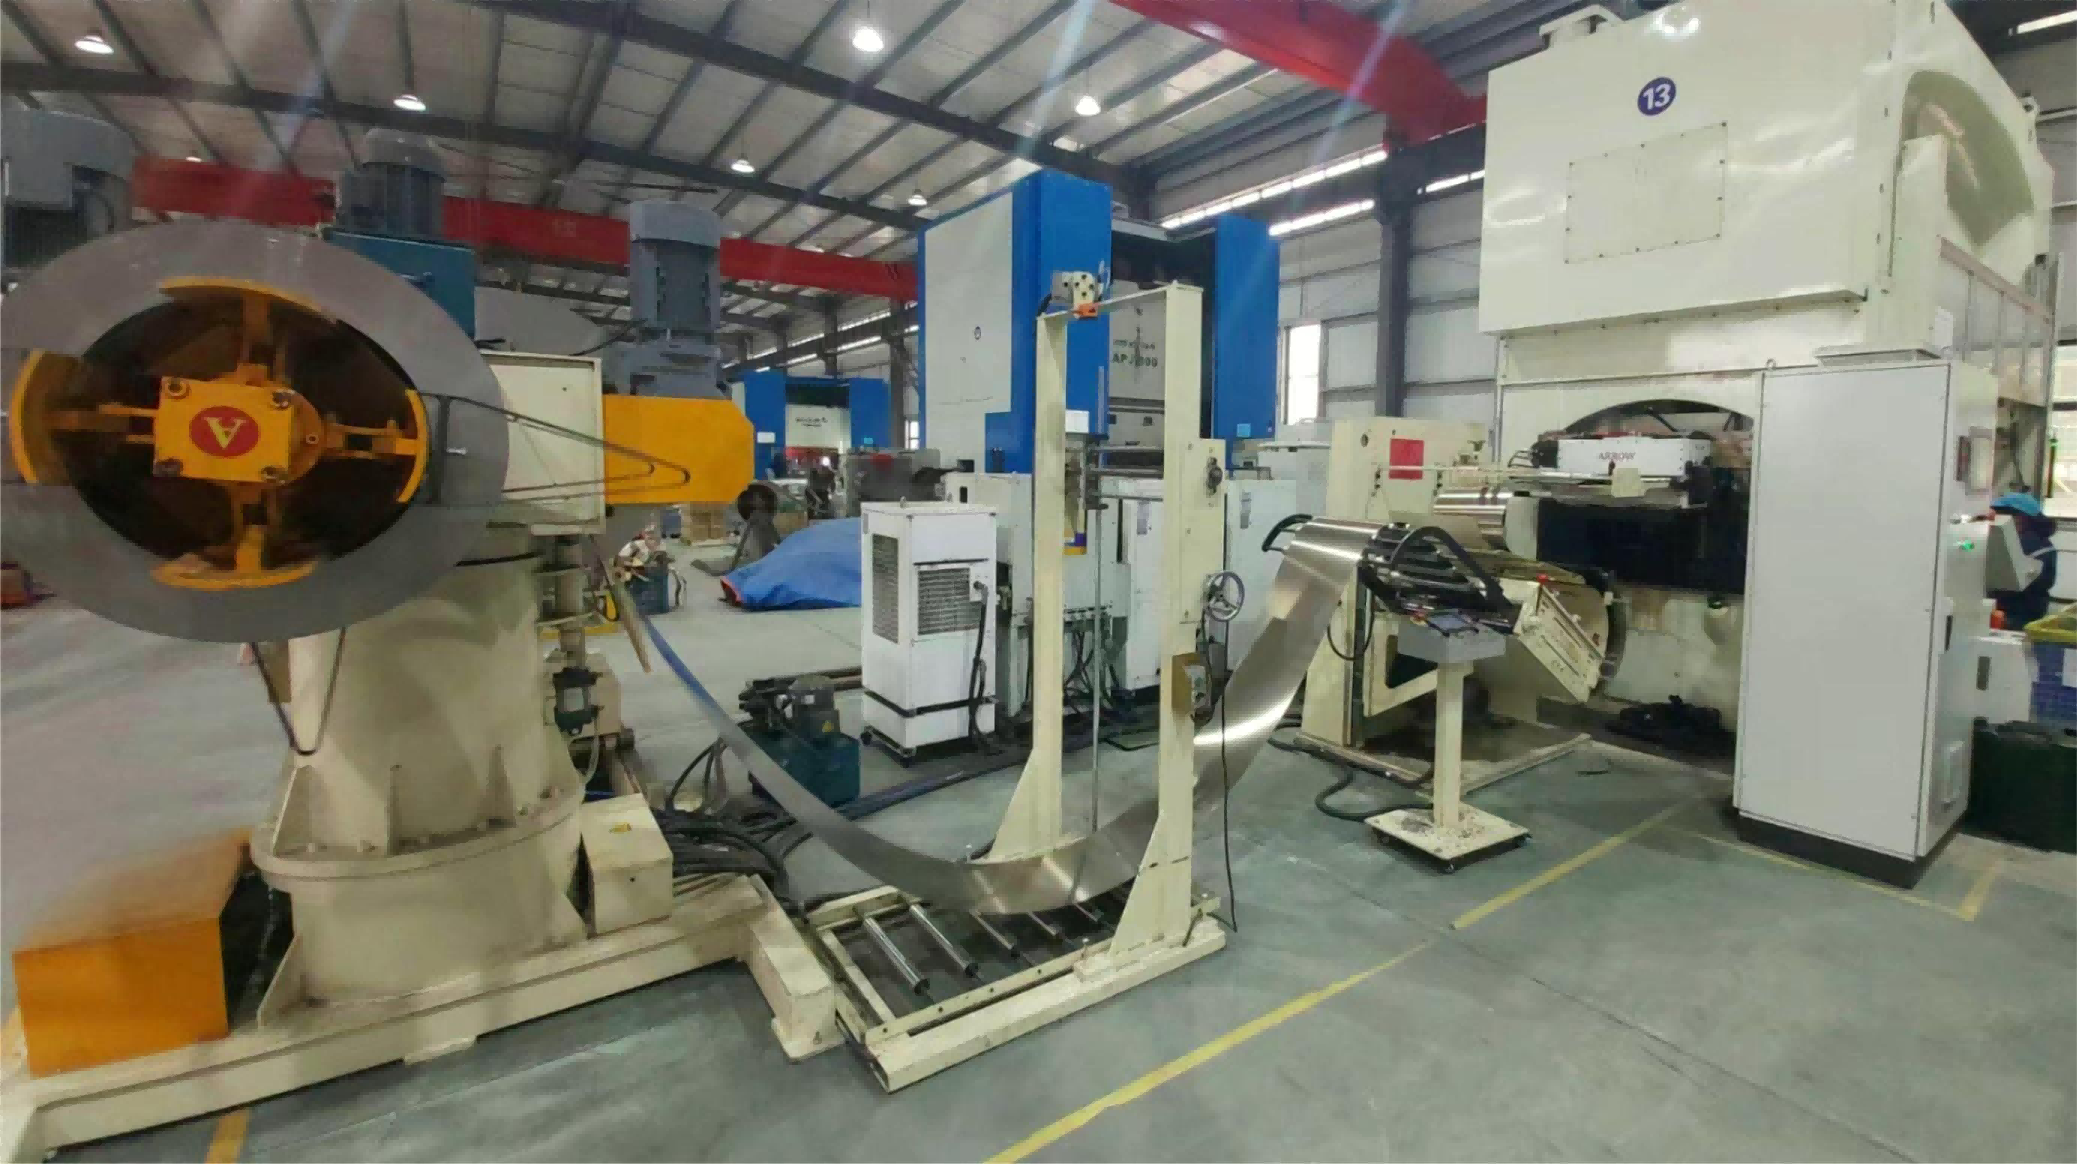
Линия начинается с рулона изотропной кремнистой стали. Разматыватель и высокоскоростная сервоприводная система подачи продвигают ленту в пресс с точностью позиционирования, измеряемой сотыми долями миллиметра. Потолком общего темпа линии обычно является не скорость пресса, а скорость подачи — поэтому сервоподачу с многороликовым правильным механизмом стоит специфицировать тщательно.
Шаг 2. Последовательная обработка в штампе.
Лента проходит через многопозиционный прогрессивный штамп. При каждом ходе пресса ловчики выравнивают ленту по предварительно пробитым базовым отверстиям, позиции последовательно пробивают пазы, вырубают внутренний и внешний контуры и формуют заклёпочные выступы, а финальная позиция отсекает готовую пластину. Один штамп может включать от 10 до 20 позиций. Заклёпочные выступы, формуемые в штампе, автоматически собирают пластины в пакет при их падении — так пакетирование становится «бесплатным».
Шаг 3. Смазка и контроль заусенцев.
Прецизионная маслотуманная смазка наносит ультратонкую плёнку смазки — достаточную для продления стойкости штампа и снижения заусенцев, но настолько малую, чтобы не загрязнять изоляционное покрытие пластин. Высота заусенца — ключевой показатель качества: чрезмерные заусенцы после пакетирования могут пробить межлистовую изоляцию, создавая межлистовые замыкания и повышенные потери в стали.
Шаг 4. Пакетирование, сварка и завивка.
В зависимости от изделия: пакеты с заклёпками накапливаются в штампе до запрограммированной высоты; сварные магнитопроводы проходят автоматические станции резки и сварки швом или лазером; а статорные магнитопроводы некоторых серий двигателей поступают на завивку — ленту из пластин с пазами сворачивают в финальную кольцевую форму. Это специальный процесс, применяемый в высокоэффективных двигателях и машинах с внешним ротором.
Шаг 5. Запрессовка и контроль.
Готовые магнитопроводы ротора и статора проходят запрессовку с контролем высоты пакета, наружного и внутреннего диаметров и целостности межлистового соединения. Для роторных пакетов, идущих на литьё под давлением, результаты размерного контроля напрямую передаются в последующую литейную ячейку.
Ключевые показатели качества штамповки пластин
1. Высота заусенца — определяет межлистовые замыкания и потери в стали. 2. Точность шага пазов — влияет на укладку обмотки и зубцовый момент. 3. Повторяемость высоты пакета — определяет разброс характеристик между двигателями. 4. Целостность покрытия — определяет сопротивление изоляции готового магнитопровода. 5. Уровень брака — материал является доминирующей статьёй затрат в производстве пластин.
Электротехническая сталь составляет значительную долю материальных затрат двигателя. Штамповочная линия, жёстко выдерживающая допуски, удерживает на низком уровне и брак, и себестоимость двигателя.
Скорость или точность? Нужно и то, и другое
Высокоскоростные прессы для пластин работают примерно от 200 до более 800 ходов в минуту. Оборудование, защищающее качество на таких скоростях, выбирается неброско, но решающе:
1. Сервоподача с замкнутым контуром коррекции позиции. 2. Датчики в штампе, обнаруживающие сбой подачи или возврат обрезка. 3. Гидравлические системы выравнивания в штампе, сохраняющие плоскостность на протяжении всего цикла. 4. Сервоприводное поворотное позиционирование для одинаковой ориентации пластин. 5. Автоматическое дозирование смазки.
Автоматизация всего штамповочного комплекса
Современная система автоматизации штамповки магнитопроводов объединяет подготовку ленты, подачу, смазку, правку, штамповку, контроль и завивку статоров в единый непрерывный поток. По сравнению с отдельными прессами и ручным транспортом интегрированные ячейки обеспечивают более высокий фактический выпуск при меньших простоях между рулонами и пакетами, прослеживаемые данные качества по каждой партии, меньшее присутствие персонала у прессов и стабильное питание последующих линий литья роторов и сборки двигателей.
Часто задаваемые вопросы
В: Какую скорость обеспечивает прогрессивная штамповка пластин? О: Серийные линии обычно работают на 300-600 ходах в минуту в зависимости от размера пластины, толщины материала и сложности штампа; специализированные линии превышают 800 ходов в минуту.
В: Какая толщина стали используется для пластин двигателей? О: Обычно 0,2-0,5 мм для большинства серий двигателей. Более тонкие пластины снижают потери, но повышают сложность штамповки и число листов в пакете.
В: Может ли одна линия выпускать пластины ротора и статора? О: Да, при быстрой переналадке штампов. Время переналадки — ключевая характеристика линии для заводов с несколькими моделями двигателей.
В: Что такое завивка статорного магнитопровода? О: Процесс формообразования, при котором лента из пластин сворачивается в цилиндрический магнитопровод статора — применяется в ряде высокоэффективных и внешнероторных конструкций и доступна как интегрированная станция штамповочной линии.
Планируете проект по штамповке пластин? Ознакомьтесь с нашими системами автоматизации штамповки магнитопроводов — от сервоподачи и маслотуманной смазки до поворотного позиционирования, выравнивания в штампе, запрессовки с контролем и завивки статоров. Пришлите нам чертёж пластины и целевой объём — подготовим технологическое предложение.
Страница продукта: https://www.ldmotortech.com/ru/products/stamping См. также: ячейки литья роторов https://www.ldmotortech.com/ru/products/die-casting и линии сборки двигателей https://www.ldmotortech.com/ru/products/motor-assembly
Product page: https://www.ldmotortech.com/en/products/stamping Related reading: rotor die casting cells at https://www.ldmotortech.com/en/products/die-casting and motor assembly lines at https://www.ldmotortech.com/en/products/motor-assembly