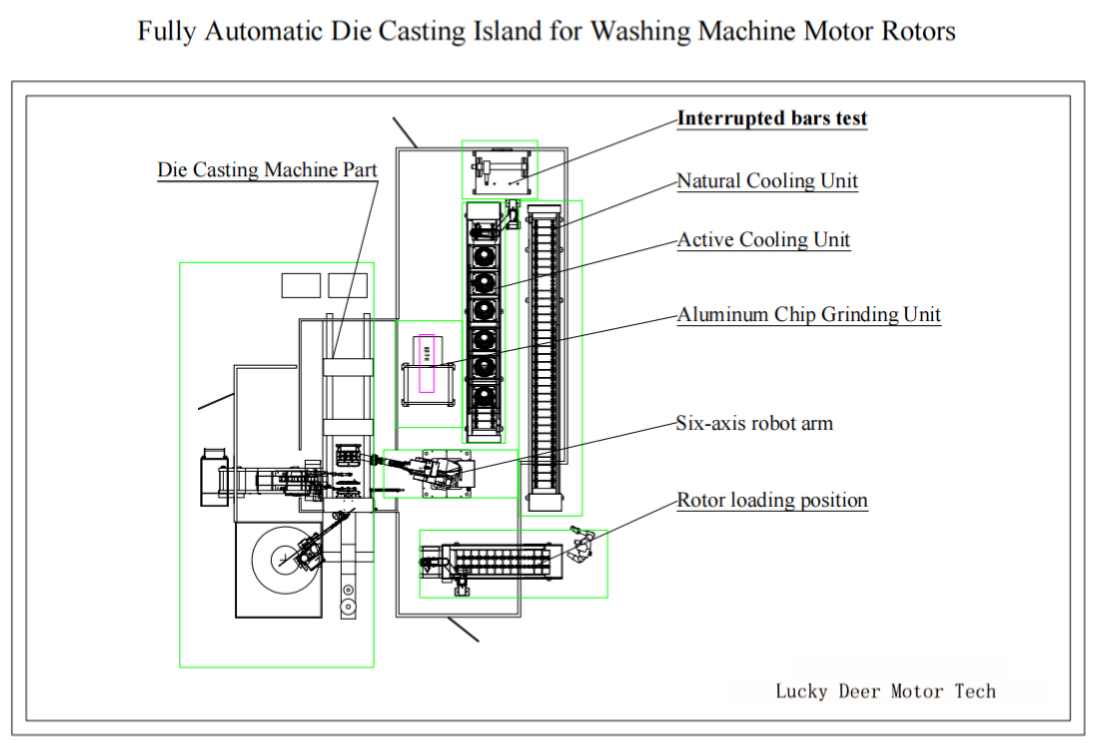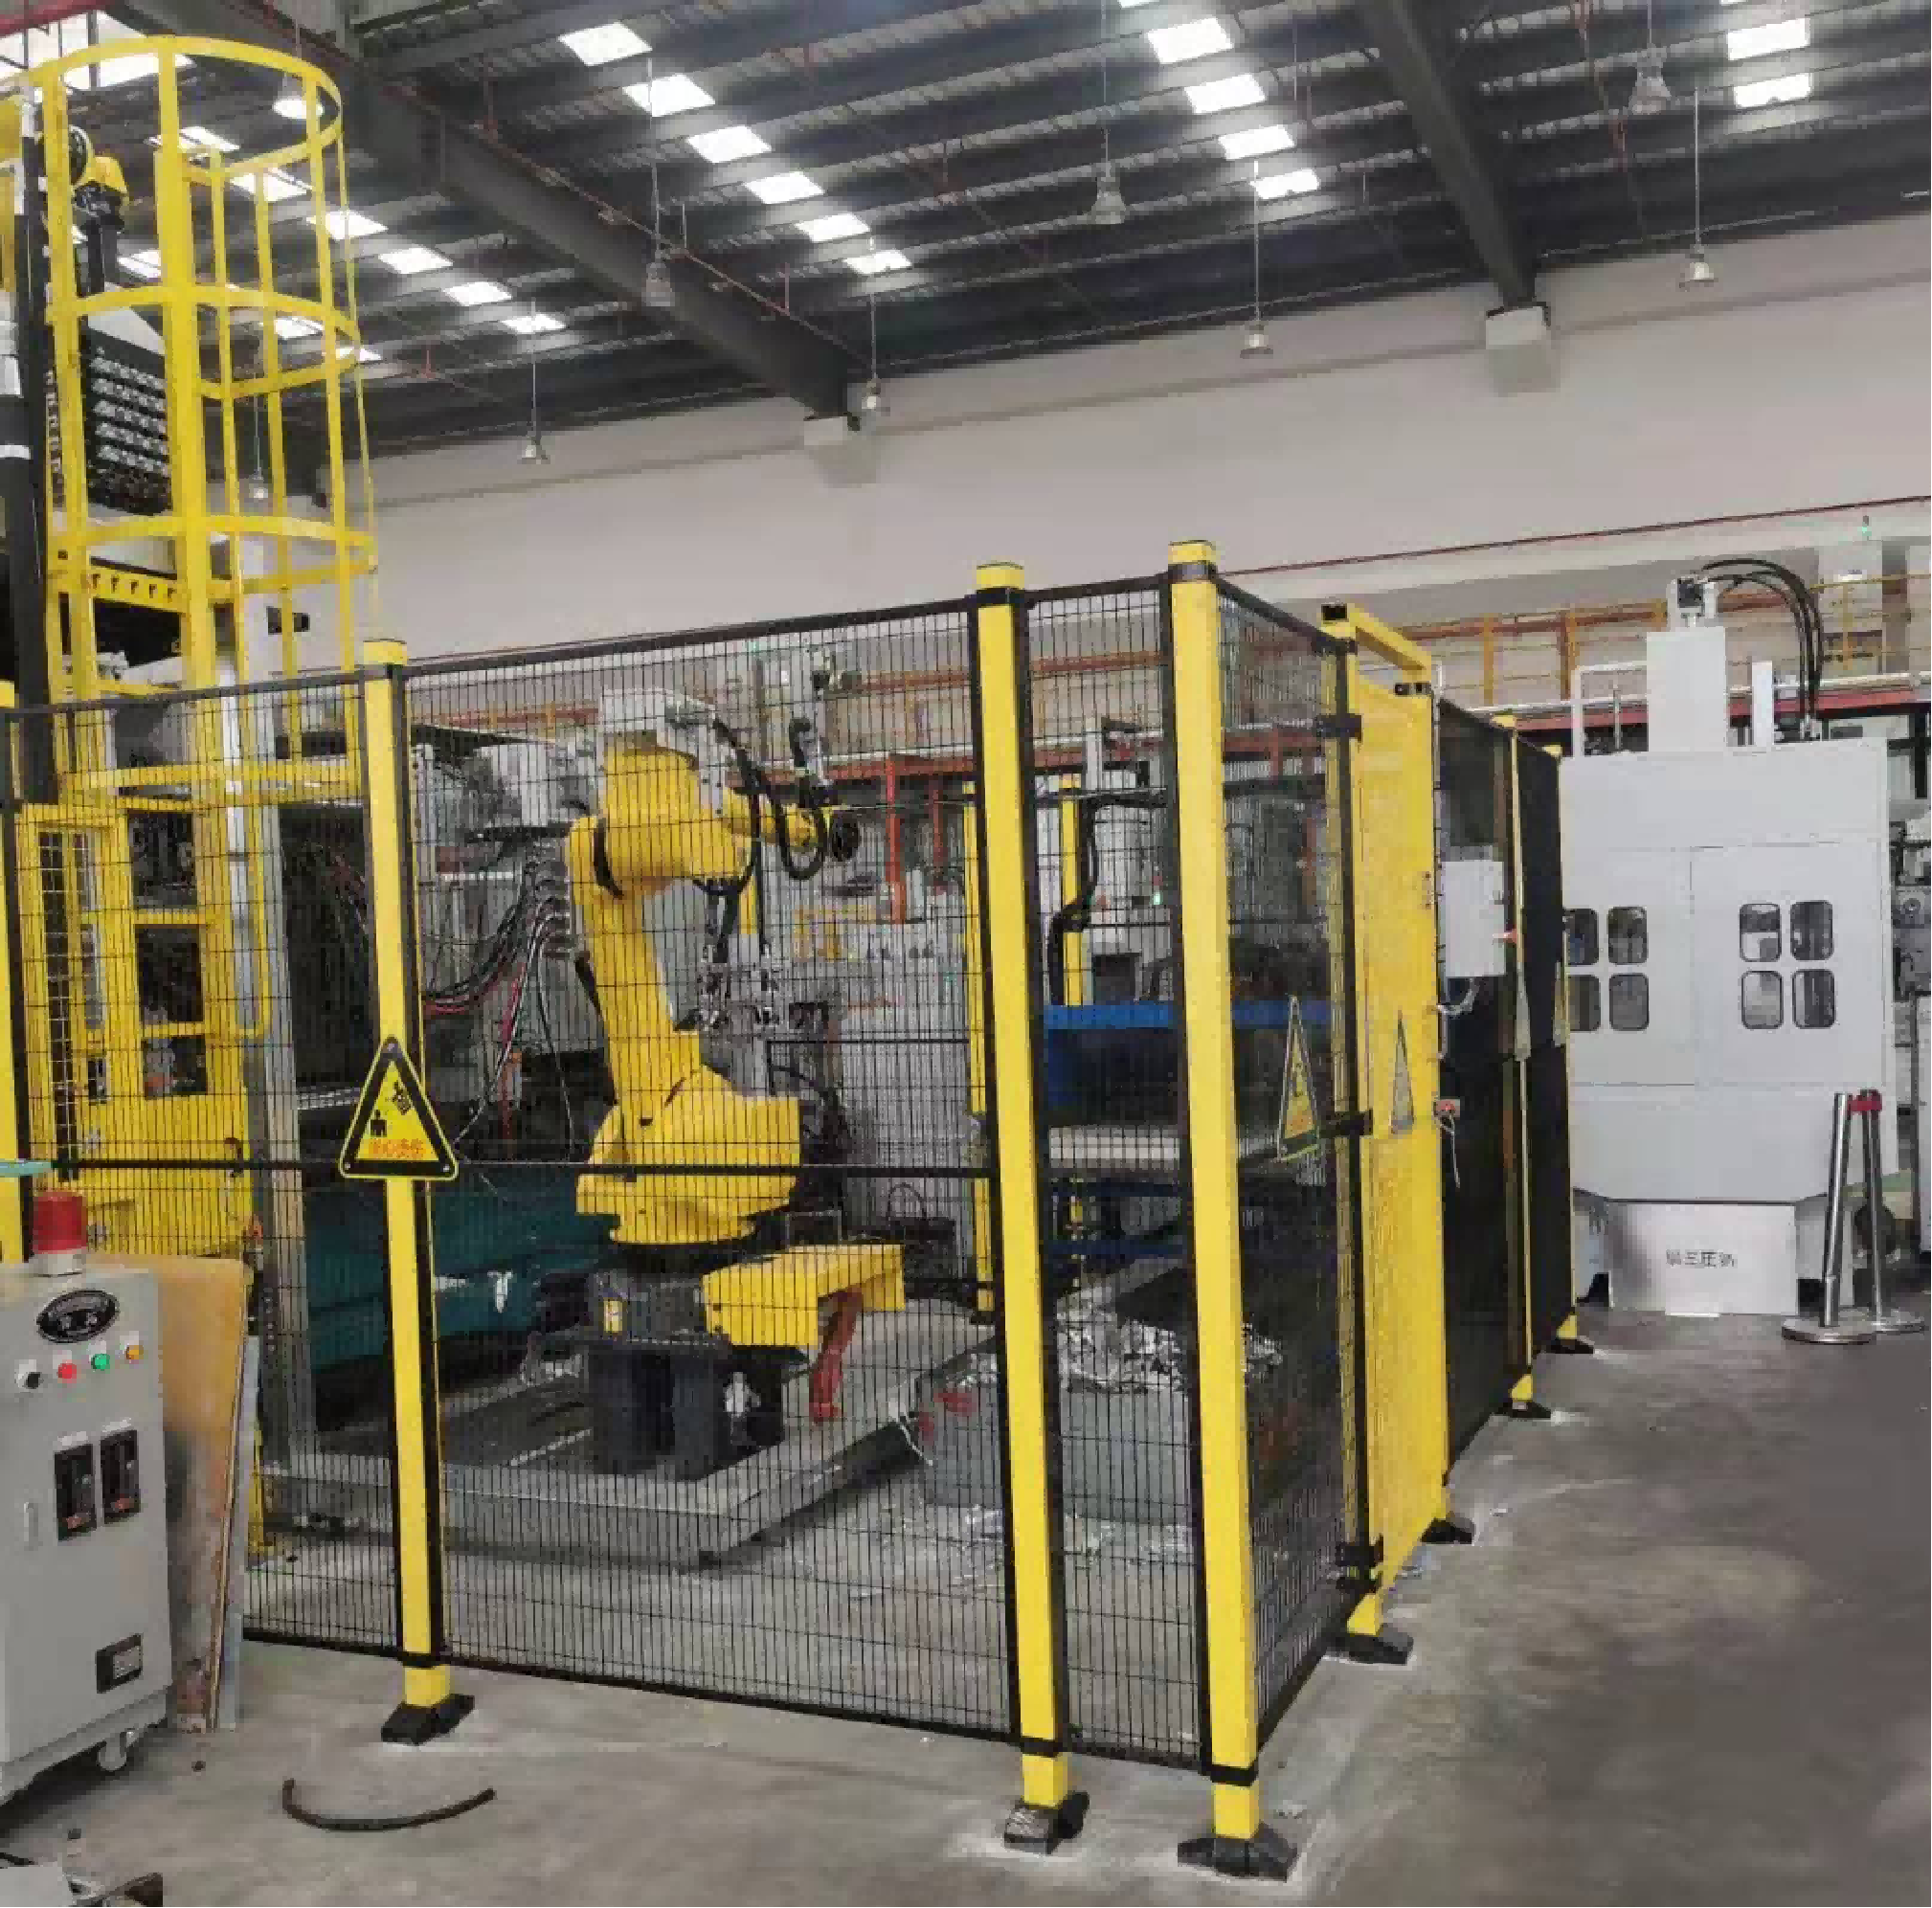
Спросите на двух заводах электродвигателей, что такое машина литья роторов, и получите два ответа. Один опишет пресс. Другой опишет ячейку: станцию загрузки пакета пластин, шестиосевого робота, машину литья под давлением с автоматическим ковшом, станцию шлифовки, установку охлаждения и контроль обрыва стержней — всё в одной линии.
Правильный ответ — второй. Остров литья роторов — это законченная автоматизированная ячейка, в которой пакет пластин загружается, заливается, извлекается, обрабатывается, охлаждается, контролируется и прослеживается в едином непрерывном потоке. Это также этап, на котором формируется беличья клетка асинхронного двигателя и где скрытые дефекты либо предотвращаются, либо создаются. Большинство заказчиков начинают со сравнения усилия пресса. На практике производительность и качество отливки определяются тем, насколько сбалансированы станции вокруг пресса.
Почему литьё роторов делают ячейкой, а не отдельной машиной
Ротор заливают внутрь пакета пластин, уложенного в стопу со скосом пазов. Расплавленный алюминий должен за одну-три секунды заполнить каждый паз, оба концевых кольца и часто лопасти вентилятора. Допуск очень мал. Четыре переменных должны оставаться стабильными одновременно: температура и содержание газа в расплаве в печи, профиль скорости и давления прессования, температура пресс-формы, а также вентиляция или вакуум.
Один оператор не способен удерживать четыре переменных стабильными на протяжении трёх смен. Ячейка способна, потому что каждая станция — это фиксированное, повторяемое механическое действие: робот загружает пакет одинаково в каждом цикле, распылитель наносит одинаковое количество разделительного состава, установка охлаждения доводит ротор до одной и той же температуры перед контролем. Причина существования таких ячеек — стабильность, а не экономия на персонале.
Станция за станцией на острове литья роторов
1. Загрузка пакета. Уложенные в стопу и со скосом пакеты поступают в ячейку по загрузочному лотку или из магазина. Станция ориентирует каждый пакет и подтверждает его наличие и положение до того, как его возьмёт робот, что предотвращает самую распространённую причину повреждения пресс-формы: пакет, установленный с перекосом.
2. Взятие и установка. Шестиосевой робот со специальной оснасткой загружает пресс-форму и выгружает после литья, а также переносит ротор между последующими станциями. Именно это превращает набор машин в непрерывный поток, а не в цепочку ручных передач.
3. Машина литья и автоматический ковш. После смыкания формы расплав дозируется в камеру прессования. Дозирующее устройство — автоматический ковш, на некоторых рынках его называют soup feeder, который в каждом цикле переносит отмеренный объём из печи выдержки. Только при постоянном объёме повторяются характер заполнения и формирование концевых колец.
4. Контроль температуры формы, сервораспылитель и дозирование разделительного состава. Между впрысками форму распыляют, а контроллер ячейки удерживает температуру в узком диапазоне. Слишком холодная форма даёт спаи (неслитины) и неполное заполнение, слишком горячая — налипание и более длинные циклы. Сервораспылитель наносит состав по заданной схеме, а не заливает полость формы.
5. Шлифовка и полировка. После извлечения робот укладывает ротор на станцию шлифовки и полировки для обработки поверхности, удаляя след литника и заусенцы и приводя деталь в состояние, которое ожидают последующая мехобработка и балансировка.
6. Регулируемое воздушное охлаждение. Результаты контроля зависят от температуры, поэтому перед испытанием ротор доводят до заданной температуры в установке воздушного охлаждения. Охлаждение до стабильной температуры — вот что делает последующий электрический контроль достоверным, а не приблизительным.
7. Контроль обрыва стержней. Эта станция проверяет, нет ли в охлаждённом роторе оборванных или незаполненных стержней. Оборванный стержень повышает сопротивление ротора, увеличивает потери и снижает момент, и снаружи этого не видно. Внутрилинейный контроль обрыва — последний рубеж перед приёмкой ротора и самый ценный контроль в ячейке.
8. Прослеживаемость. Современные острова записывают параметры впрыска, температуру формы и результаты контроля по серийному номеру ротора. Если двигатель позже не проходит проверку характеристик, эта запись позволяет заводу отследить смену, пресс-форму и плавку, которые произвели ротор.
Что определяет время цикла и часовую производительность
Цикл ячейки — это не цикл литья. Это время самой длинной станции плюс время перемещения роботом между станциями. Пресс, который заполняет и кристаллизуется за 20 секунд, может быть растянут до 45 секунд из-за распыления и дозирования или до 60 секунд из-за охлаждения.
Расчёт простой. Разделите 3600 на время цикла ячейки в секундах, чтобы получить теоретические штуки в час, затем примените коэффициент готовности на смену форм, настройку распыления и плановые остановы. Цикл 45 секунд даёт 80 роторов в час теоретически; при готовности 85 процентов — примерно 68. Всегда спрашивайте поставщика, на какую цифру опирается его предложение: разрыв между теоретической и реальной производительностью — это то место, где срываются сроки.
Что нужно определить перед запросом предложения
1. Диапазон роторов: диаметр пакета, длина стопы, геометрия пазов, угол скоса и отливаются ли лопасти вентилятора или элементы балансировки за одну операцию. 2. Сплав и уровень процесса: обычное литьё алюминия или литьё с вакуумированием для высокоэффективных роторов и роторов электромобилей с жёсткими пределами по пористости. 3. Часовая производительность и режим смен, включая необходимость работы ячейки без оператора. 4. Уровень автоматизации каждой станции — от ручной загрузки до полностью автоматической загрузки, передачи и контроля. 5. Требования к контролю и данным: контроль обрыва стержней, проверка массы, визуальный контроль концевых колец, рентгеновская выборка и требуется ли запись результатов в систему прослеживаемости. 6. Площадь, коммуникации и вытяжка дыма, доступные на месте установки.
Чем понятнее этот список, тем точнее будет сконфигурирована ячейка и тем ниже риск купить неиспользуемую мощность или обнаружить узкое место после монтажа.
Частые вопросы
В: В чём разница между машиной литья под давлением и островом литья? О: Машина выполняет литьё. Остров — это законченная ячейка вокруг неё: загрузка пакетов, перемещение роботом, дозирование, распыление, финишная обработка, охлаждение, контроль и прослеживаемость. Производительность и стабильность исходят от ячейки, а не от одного пресса.
В: Что такое soup feeder? О: Это автоматический ковш, который в каждом цикле переносит отмеренный объём расплавленного алюминия из печи выдержки в камеру прессования. Постоянный объём необходим для повторяемого формирования клетки.
В: Зачем нужен контроль обрыва стержней, если отливка выглядит добротной? О: Дефекты клетки скрыты внутри. Оборванный или незаполненный стержень снаружи не виден, но повышает сопротивление ротора и снижает КПД двигателя. Электрический контроль обрыва стержней выявляет это неразрушающим способом на каждом роторе.
В: Сколько площади занимает остров литья роторов? О: Это зависит от числа станций и способа охлаждения. Компактная ячейка для роторов бытовых приборов помещается на небольшой площади, а крупная ячейка для промышленных роторов с удлинённым охлаждением и полным контролем требует значительно больше. Поставщик должен приложить к предложению чертёж планировки.
В: Может ли один остров работать с несколькими моделями роторов? О: Да, если диапазон определён заранее. Переналадка обеспечивается вызовом программы, сменой оснастки и сменой пресс-формы, поэтому ячейка охватывает семейство роторов, а не один номер детали.
Планируете проект литья роторов? Мы создаём острова литья роторов под ключ — от загрузки пакетов и перемещения роботом до охлаждения, контроля обрыва стержней и прослеживаемости. Сообщите нам диапазон роторов, сплав и целевую часовую производительность, и мы предложим конфигурацию ячейки.
Связанные возможности: остров литья роторов электродвигателей на https://www.ldmotortech.com/ru/products/die-casting Связанные возможности: автоматизация сборки электродвигателей на https://www.ldmotortech.com/ru/products/motor-assembly