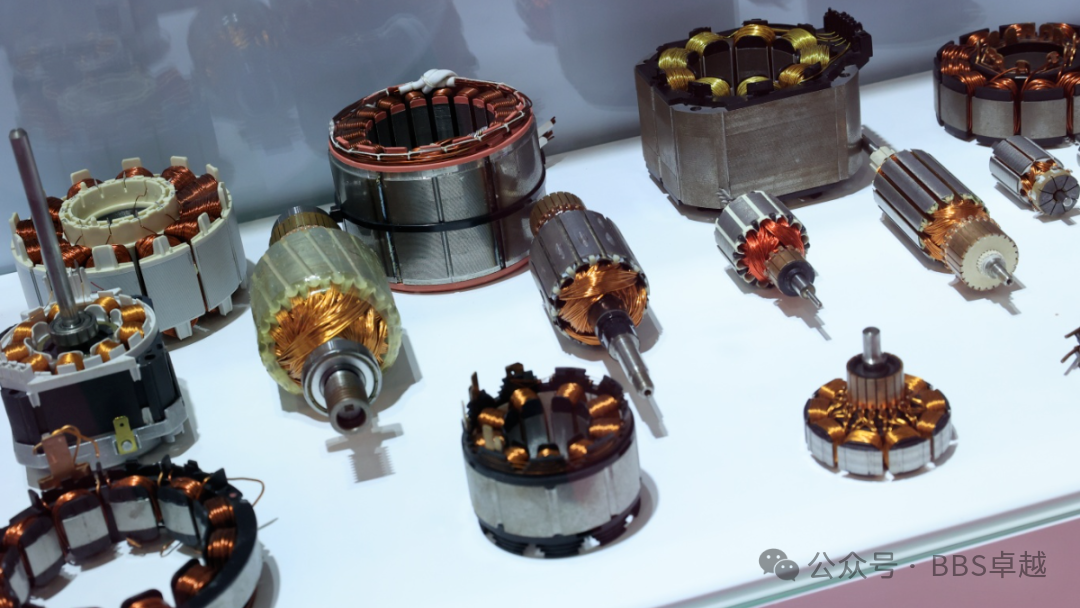
Каждый электродвигатель начинается со статора. Это неподвижная часть, которая несет медные обмотки и создает вращающееся магнитное поле. Именно статор во многом определяет КПД, уровень шума и срок службы двигателя. Для моторных заводов качество статора — это еще и вопрос производства: процессы от штамповки пластин до финальных испытаний определяют стабильность характеристик каждого выпущенного двигателя.
В этой статье мы рассмотрим пять основных этапов производства статоров электродвигателей и объясним, где автоматизация дает наибольший эффект.
Этап 1. Штамповка и сборка пакета пластин
Сердечник статора собирается из тонких пластин электротехнической стали толщиной обычно от 0,2 до 0,65 мм. Высокоскоростные прогрессивные штампы вырубают пазы и наружный контур, после чего пластины собираются в пакет и скрепляются замковым соединением, сваркой или склеиванием. Контроль заусенцев здесь критичен: избыточный заусенец замыкает пластины между собой и увеличивает потери в железе. Заводы, не имеющие собственной штамповки, закупают готовые пакеты сердечников у поставщиков штамповки пластин для электродвигателей.
Этап 2. Изоляция и подготовка пазов
Прежде чем медь попадет в сердечник, каждый паз необходимо изолировать. Пазовые изоляционные прокладки, межфазная изоляция и клинья не позволяют обмотке касаться заземленного сердечника. На автоматических линиях этот этап выполняют машины для укладки изоляции со встроенным контролем отсутствия или смещения изоляционного материала, ведь дефект изоляции, обнаруженный позже, обычно означает брак всего статора.
Этап 3. Намотка катушек: игольчатая, маховичковая и шпилечная
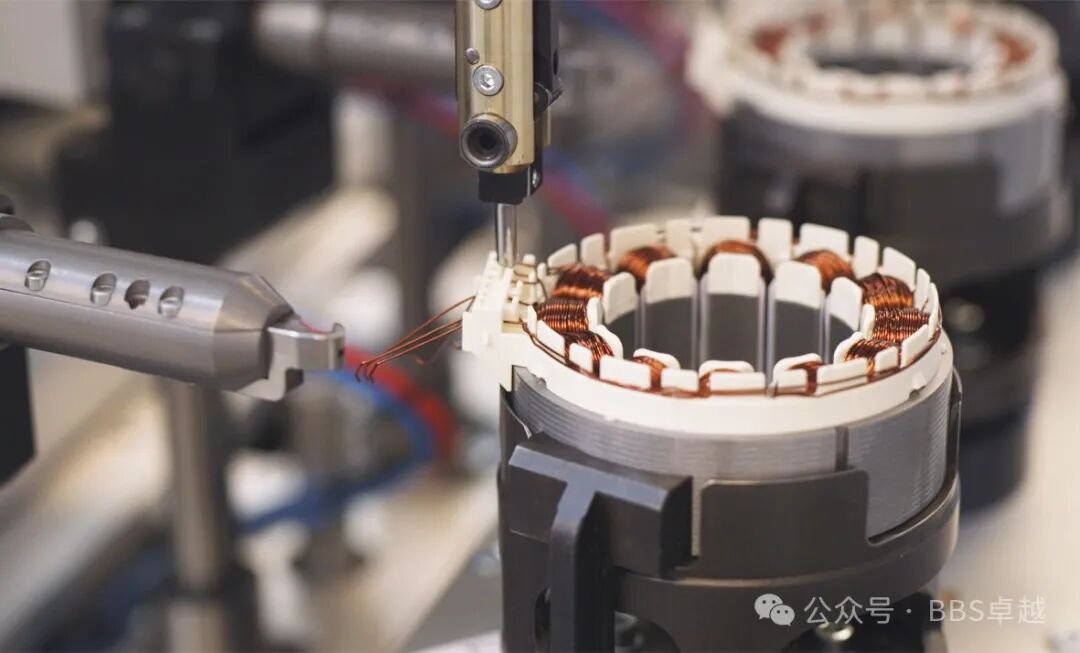
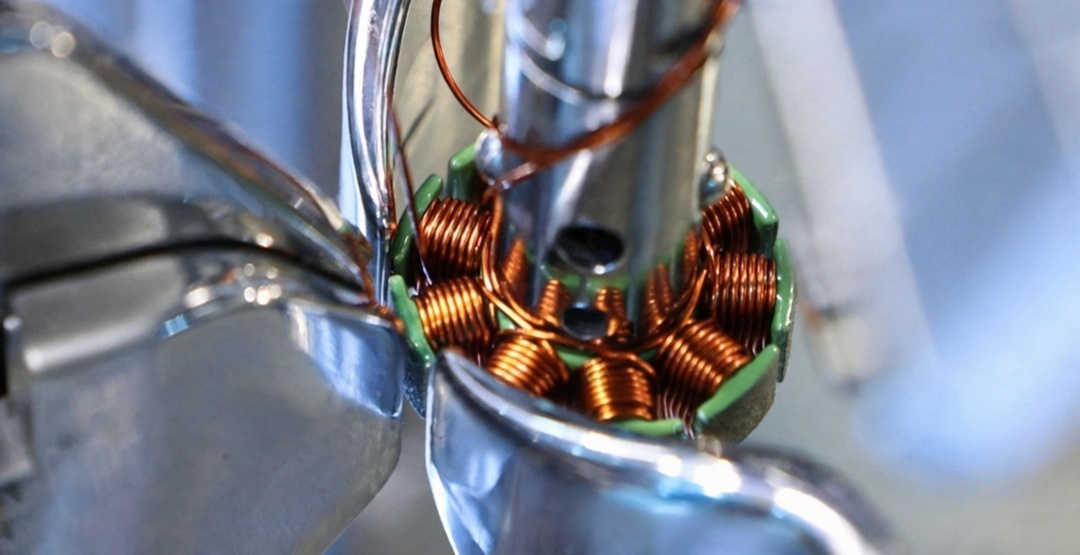
Намотка — сердце производства статора. Сегодня преобладают три основных метода:
1. Игольчатая намотка. Сопло проходит через паз и укладывает круглый провод непосредственно в него. Это стандарт для статоров бесколлекторных двигателей, применяемых в моторах дронов, электроинструменте и двигателях бытовой техники. Современные игольчатые намоточные станки обеспечивают высокий коэффициент заполнения паза с отличной повторяемостью. 2. Маховичковая намотка. Провод наматывается на полюса снаружи. Метод подходит для двигателей с внешним ротором и небольших статоров с открытыми полюсами. 3. Укладка шпилек. Предварительно сформованные плоские медные шины вставляются в пазы, скручиваются и свариваются. Это доминирующий процесс для тяговых двигателей электромобилей и все чаще для DD-моторов прямого привода стиральных машин, где высокое заполнение паза и короткие лобовые части обмотки повышают КПД и плотность крутящего момента.
Правильный выбор зависит от геометрии пазов, сечения провода и объема производства. Заводы с широкой номенклатурой часто комбинируют два процесса на одной линии.
Этап 4. Соединение, бандажирование и пропитка
После намотки катушки соединяются с выводами или шинным мостом, лобовые части обмотки бандажируются или формуются, а статор пропитывается смолой или лаком для фиксации катушек, улучшения теплоотвода и защиты от влаги. Капельная пропитка, погружение и вакуумно-нагнетательная пропитка — основные варианты, выбираемые по классу изоляции и целевой себестоимости.
Этап 5. Выходной контроль
Ни один статор не должен покидать линию без испытаний. Стандартная последовательность включает импульсное испытание для выявления межвитковых замыканий, испытание повышенным напряжением для проверки прочности изоляции, измерение сопротивления и индуктивности, а для двигателей на более высокое напряжение добавляется контроль частичных разрядов. Автоматические испытательные станции записывают каждый результат с привязкой к серийному номеру статора — именно это требуют автомобильные заказчики и производители бытовой техники при аудитах.
Когда окупается полностью автоматическая линия?
Как правило, когда выпуск превышает примерно 500–800 статоров в смену или такт должен оставаться менее 60 секунд, автоматизация становится необходимостью. Современная линия производства статоров объединяет подачу сердечников, изоляцию, намотку, соединение, пропитку и испытания с роботизированной передачей и полной прослеживаемостью, а переналадка между моделями статоров занимает минуты, а не часы.
Часто задаваемые вопросы
В: Чем игольчатая намотка отличается от шпилечной? О: Игольчатая намотка укладывает круглый провод непосредственно в пазы и подходит для большинства статоров бесколлекторных двигателей и двигателей бытовой техники. Шпилечная технология использует предварительно сформованные плоские шины, которые вставляются и свариваются, обеспечивая более высокое заполнение паза для электромобильных и DD-моторов прямого привода.
В: Какая толщина у пластин статора? О: Распространенные толщины: 0,5; 0,35; 0,27 и 0,2 мм. Более тонкие пластины снижают потери на вихревые токи, но стоят дороже и требуют более точных штампов.
В: Может ли одна линия выпускать разные модели статоров? О: Да. Гибкие линии используют быстросменную оснастку и программы на основе рецептур, поэтому переналадка между моделями занимает минуты.
В: Какие испытания нужны статору перед сборкой двигателя? О: Минимум: импульсное испытание, испытание повышенным напряжением и измерение сопротивления. Для тяговых и высокоэффективных двигателей обычно добавляют контроль частичных разрядов и дополнительные проверки изоляции.
В: Как выбрать между полуавтоматическим и полностью автоматическим производством? О: Оцените объем выпуска, такт и стоимость рабочей силы. При выпуске менее нескольких сотен статоров в смену полуавтоматические участки обычно экономичнее. Выше этого порога линия сборки электродвигателей под ключ окупается за счет экономии на персонале и стабильного качества.
Планируете новую линию статоров или модернизацию существующей? Мы проектируем и строим линии сборки электродвигателей под ключ: подача сердечников, изоляция, намотка, пропитка и выходной контроль. Пришлите нам чертеж статора, целевой такт и планировку цеха — и мы предложим конфигурацию.
Страница продукта: https://www.ldmotortech.com/ru/products/motor-assembly