
Ротор — вращающееся сердце асинхронного двигателя. В большинстве короткозамкнутых конструкций токопроводящая «беличья клетка» не собирается из отдельных стержней. Она формируется за один цикл литья алюминия под высоким давлением непосредственно в пакете пластин ротора, образуя стержни, замыкающие кольца и часто лопасти охлаждающего вентилятора одновременно.
Эта кажущаяся простота обманчива. Литье роторов — один из самых чувствительных к качеству этапов производства электродвигателей, поскольку возникающие дефекты скрыты внутри сердечника и напрямую снижают КПД двигателя. В этой статье мы объясним, как работает процесс, какие дефекты наиболее важны и что делает современный литейный остров для роторов, чтобы их контролировать.
Как работает литье роторов под давлением
Производственный цикл следует повторяемой последовательности:
1. Подготовка сердечника. Пластины ротора собираются в пакет со скосом пазов и запрессовываются в кассету или непосредственно в пресс-форму. Скос снижает зубцовый момент и шум готового двигателя. 2. Предварительный нагрев. Пакет нагревается, как правило, до 300–450 C, чтобы расплавленный алюминий не застывал преждевременно в тонких пазах. 3. Заливка. Расплавленный алюминий при температуре около 660–720 C впрыскивается под высоким давлением. За одну-три секунды он заполняет все пазы, оба замыкающих кольца и любые литые лопасти вентилятора или элементы балансировки. 4. Кристаллизация и извлечение. Пресс-форма раскрывается, отливка извлекается, и цикл повторяется. Современные участки работают непрерывно, извлечение выполняют роботы. 5. Отделка. Литниковая система обрубается, вал запрессовывается, и ротор обрабатывается до окончательных размеров перед балансировкой.
Дефекты, которые незаметно снижают КПД
Поскольку клетка скрыта внутри сердечника, литейные дефекты невидимы до испытаний. Наиболее важны четыре:
1. Пористость. Захваченный газ или усадка оставляют пустоты в стержнях и замыкающих кольцах. Пористый стержень проводит меньше тока, поэтому ротор развивает меньший момент и сильнее нагревается. 2. Обломанные или треснувшие стержни. Неравномерная кристаллизация или напряжения при извлечении могут полностью разорвать стержень. Двигатель продолжает работать, но с повышенным скольжением, большей вибрацией и заметно меньшим КПД. 3. Холодные спаи и недоливы. Если металл начинает застывать до заполнения полости, стержень оказывается частично сформированным, обычно возле замыкающих колец. 4. Замыкание пластин алюминием. Избыточное давление может выдавить алюминий между пластинами, увеличивая потери в железе.
Каждый из этих дефектов напрямую превращается в потери двигателя. Ротор с литейными пустотами может стоить один-два процентных пункта КПД, а это часто разница между выполнением требований класса IE3 и их невыполнением.
Технологическое окно, которое предотвращает дефекты
Стабильное литье роторов сводится к совместному контролю четырех переменных: температура расплава и содержание водорода в печи, профиль скорости и давления впрыска, температура пресс-формы, а также вентиляция или вакуум. Дегазация и флюсование удерживают растворенный водород на низком уровне. Контролируемый профиль медленного и быстрого впрыска заполняет пазы без захвата воздуха. Вакуумное ассистирование становится стандартом для роторов электромобильных и высокоэффективных двигателей, где требования к пористости самые жесткие.
Что входит в литейный остров для роторов
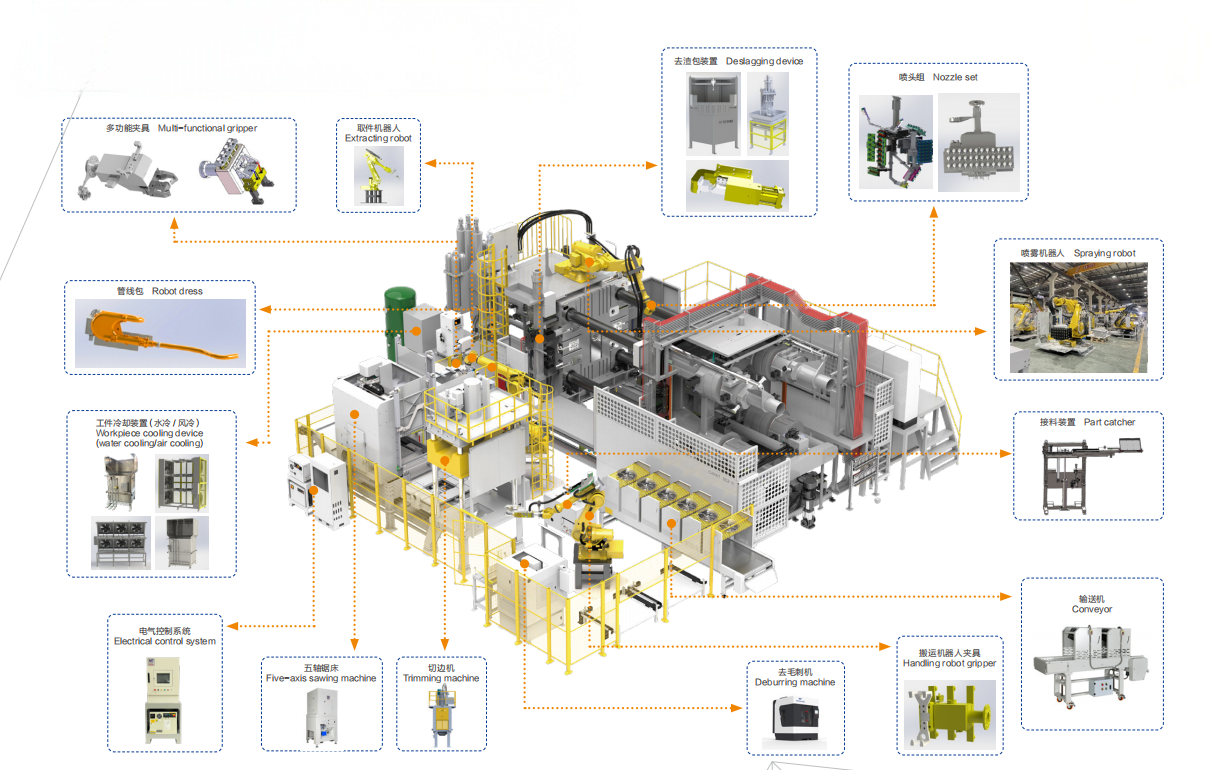
Современный литейный остров для роторов — это комплексная автоматизированная ячейка, а не отдельная машина. Типовая конфигурация объединяет печь выдержки с дегазацией и автоматической дозировкой, литейную машину, робот извлечения с системой смазки формы и контролем ее состояния, обрубной пресс и встроенный контроль: взвешивание, визуальный контроль замыкающих колец или выборочный рентген, с прослеживаемостью каждого ротора по серийному номеру. Автоматизация здесь нужна не только для экономии на персонале: она поддерживает стабильное технологическое окно из смены в смену, а именно это и защищает КПД.
Часто задаваемые вопросы
В: Почему для литья роторов используется алюминий? О: Алюминий сочетает хорошую проводимость, низкую плотность и отличную литейную технологичность. Медные клетки проводят лучше, но их значительно сложнее отливать, поэтому медь обычно применяется в премиальных высокоэффективных конструкциях.
В: Можно ли обнаружить литейные дефекты без разрезания ротора? О: Да. Взвешивание, измерение электрического сопротивления клетки, визуальный контроль замыкающих колец и выборочный рентген выявляют дефекты без разрушения. Встроенный контроль сопротивления — самая распространенная стопроцентная проверка.
В: Какое усилие запирания нужно для литья роторов? О: Это зависит от диаметра ротора и площади проекции отливки. Небольшие роторы для бытовой техники отливаются на компактных машинах, а крупные промышленные роторы могут требовать прессов с усилием в несколько сотен тонн.
В: Как скос пазов влияет на процесс литья? О: Скошенные пазы немного усложняют заполнение, поскольку поток металла движется по спирали, поэтому предварительный нагрев и контроль профиля впрыска критичны для скошенных роторов.
В: Когда линию роторов следует автоматизировать? О: Когда объем оправдывает непрерывную работу, когда требования к пористости жесткие или когда заказчики требуют прослеживаемости. Для электромобильных и премиальных энергоэффективных двигателей полностью автоматизированный литейный остров — фактически входное требование.
Планируете производство роторов для новой моторной программы? Мы строим литейные острова для роторов под ключ: плавка и дозирование, литье, извлечение, обрубка, контроль и прослеживаемость. Пришлите чертеж ротора и годовой объем — и мы рассчитаем конфигурацию ячейки.
Страница продукта: https://www.ldmotortech.com/ru/products/die-casting